• Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir? - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Islak mendil üretiminin son ve en kritik adımları kesme ve yapıştırmadır. En gelişmiş makineler bile kesim hassasiyetini, poşet görünümünü veya yapıştırma kalitesini etkileyen sorunlarla karşılaşabilir. Bu sorunlar ürün israfına, üretimde aksamalara ve müşteri şikayetlerine yol açabilir.

Aşağıda yaygın kesme ve sızdırmazlık sorunlarının nasıl belirleneceği, teşhis edileceği ve etkili bir şekilde nasıl çözüleceği konusunda kapsamlı bir kılavuz bulunmaktadır.

Zayıf veya Eksik Sızdırmazlık

Islak mendil ambalajlarında en sık karşılaşılan kalite sorunlarından biri, zayıf veya yetersiz sızdırmazlıktır. Bu sorun genellikle düzensiz sızdırmazlık çizgilerine sahip, sızıntı yapan veya kolayca yırtılan poşetler şeklinde ortaya çıkar. Zayıf sızdırmazlık basit bir sorun gibi görünse de, makine senkronizasyonu, sıcaklık, basınç ve temizlik gibi birbiriyle bağlantılı çeşitli faktörlerden kaynaklanabilir.

Yetersiz sıcaklık veya basınç, zayıf sızdırmazlığın başlıca nedenidir. Sızdırmazlık çenelerinin film katmanlarını etkili bir şekilde kaynaştırması için sürekli ısı ve sıkıştırma şarttır. Sıcaklık çok düşük veya basınç eşit değilse, sızdırmazlık düzgün oluşmayabilir ve bu da kısmi yapışmaya neden olabilir. 5-10°C'lik küçük bir sıcaklık değişikliği bile, özellikle sınırlı ısı toleransına sahip çok katmanlı lamine filmler kullanıldığında, sızdırmazlık bütünlüğünü önemli ölçüde etkileyebilir.

Sık karşılaşılan bir diğer sorun ise sızdırmazlık yüzeyindeki kirlenmedir. Islak mendil üretimi sırasında losyon, toz veya lif parçacıkları gibi maddeler filmin üzerine kolayca sıçrayabilir veya yerleşebilir. Bu kirleticiler, iki film katmanının birbirine yapışmasını engelleyen bariyer görevi görür. Tutarlı bir çalışma sağlamak için, sızdırmazlık alanını yapışmaz bezler veya alkollü mendillerle düzenli olarak temizlemek önemlidir.

Eksik sızdırmazlık, uygunsuz bekleme süresi veya film gerginliğinden de kaynaklanabilir. Film, sızdırmazlık işleminden çok hızlı geçerse, ısı iç katmanlara nüfuz edip kaynaşması için yeterli zamana sahip olmayabilir. Tersine, gerginlik çok gevşekse, film kırışabilir ve sızdırmazlık çenesiyle eşit temas sağlayamayabilir.

Sorun gidermek için, öncelikle sıcaklığı test edin ve sızdırmazlık mukavemetini izlerken küçük artışlarla kademeli olarak artırın. Sızdırmazlık çenelerinin temiz, doğru konumda olduğundan ve tüm genişlik boyunca eşit basınç uyguladığından emin olun. Son olarak, servo senkronizasyonunun ve film beslemesinin sabit olduğundan emin olun.

Bu faktörler sistematik olarak ele alındığında, zayıf contalar ortadan kaldırılabilir ve her poşetin dayanıklı, görsel olarak tutarlı ve sızdırmaz olması sağlanabilir. Bu, ürün kalitesinin korunmasına ve markanın itibarının korunmasına yardımcı olacaktır.

ıslak mendil makinesi0 1 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?
Aşırı Sızdırmazlık veya Yanmış Sızdırmazlıklar

Sızdırmazlık sıcaklığı, basıncı veya bekleme süresi, ambalaj filmi için ideal aralıkları aştığında, aşırı sızdırmazlık veya yanmış contalar gibi sorunlar ortaya çıkabilir. Bu sorunun yaygın belirtileri arasında conta üzerinde koyulaşmış, kırışmış veya erimiş alanlar bulunur ve bazı durumlarda poşet deforme olabilir. Bu durum, sadece poşetin görünümünü etkilemekle kalmaz, aynı zamanda filmin mekanik bütünlüğünü ve bariyer özelliklerini de zayıflatarak gelecekte sızıntılara veya kırılmalara yol açabilir.

Bu sorunların en sık karşılaşılan nedeni aşırı bekleme süresi veya sıcaklıktır. Her ambalaj filmi türünün, özellikle PET/PE veya OPP/CPP gibi katmanlı yapıların belirli bir erime aralığı vardır. Sızdırmazlık çeneleri çok uzun süre kapalı kalırsa veya aşırı yüksek sıcaklıklarda çalışırsa, film katmanları bozulabilir veya eşit olmayan bir şekilde kaynaşabilir. Film soğuduğunda, bu kalıcı hasar kırılganlığa yol açabilir. Operatörler, tahminlere güvenmek yerine, uygun sıcaklık aralığı için her zaman film tedarikçisine danışmalı ve kademeli ayarlamalar yapmalıdır.

Bir diğer olası sorun ise tutarsız veya aşırı basınçtır. Sızdırmazlık çenelerinden gelen aşırı kuvvet, erimiş filmi conta alanından dışarı iterek yanık izleri bırakabilir veya ince, kırılgan kenarlar oluşturabilir. Üst ve alt çenelerin hizasız olması, contanın bir tarafının aşırı ısınmasına, diğer tarafının ise yetersiz sızdırmazlığa sahip olmasına neden olabilir. Düzenli mekanik kalibrasyon, basıncın contanın genişliği boyunca eşit şekilde dağılmasını ve her iki çenenin de eşit şekilde kapanmasını sağlar.

Sızdırmazlık sorunlarını gidermek için, contanın görünümünü izlerken sıcaklığı düşürün ve bekleme süresini kademeli olarak azaltın. Filmi aşırı sıkıştırmadan bütünlüğünü sağlamak için contanın mukavemetini test edin. Çenelerin hizalamasını kontrol edin ve yanma devam ederse, eşit olmayan ısı dağılımına neden olabilecek aşınmış Teflon kaplamaları değiştirmeyi düşünün.

Sızdırmazlık ayarlarının doğru şekilde yapılması, rutin ekipman bakımının yapılması ve operatör eğitiminin sağlanmasıyla aşırı sızdırmazlık sorunları en aza indirilebilir, temiz, düzgün ve profesyonel bir poşet görünümü sağlanabilir.

ıslak mendil makinesi1 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Film Kırışması veya Hava Hapsedilmesi

Islak mendil ambalajlarında sık karşılaşılan bir sorun, filmin kırışması veya havanın sıkışmasıdır; bu durum, nihai poşetin hem görünümünü hem de işlevselliğini olumsuz etkiler. Sıkışan hava, sızdırmazlık bütünlüğünü bozarak şişkinliğe ve basınç altında olası kırılmalara yol açabilir; buruşuk film ise ambalaja profesyonel olmayan bir görünüm verebilir. Bu sorunlar genellikle, yüksek hızlı işlemler sırasında filmin eşit olmayan şekilde beslenmesi, hizalama hatası veya yetersiz gerilim yönetiminden kaynaklanır.

Kırışmanın başlıca nedenlerinden biri yanlış film gerginliğidir. Film çok gevşekse, yapıştırma alanına yaklaşırken düz durmaz ve bu da katlanmalara veya kırışıklıklara neden olur. Tersine, aşırı gerginlik filmin gerilmesine neden olur ve bu da yapıştırıldıktan sonra bükülmeye veya büzülmeye yol açabilir. Her iki durum da doğru kesimi ve düzgün yapıştırmayı bozar. Sabit ve eşit bir film akışı sağlamak için, film gerginliğini kontrol eden servo tahrikli silindirleri veya düğmeleri düzenli olarak kontrol etmek önemlidir. Otomatik gerginlik yönetim sistemleri, uzun üretim döngüleri sırasında stabiliteyi korumak için özellikle etkilidir.

Bir diğer kritik faktör ise sızdırmazlık çeneleri ve film rulolarının hizasızlığıdır. Bant yönlendirme sistemi düzgün kalibre edilmezse veya film rulosu merkeze yerleştirilmezse, film yana doğru kayabilir. Bu durum, eşit olmayan sızdırmazlık basıncına ve kenarlarda kırışıklıklara neden olabilir. Kılavuz silindirlerin, fotoelektrik sensörlerin ve izleme cihazlarının düzenli olarak kontrol edilmesi, filmin düz ve istikrarlı bir şekilde ilerlemesini sağlamaya yardımcı olur.

Hava sıkışması, ürünün yanlış dağıtımı veya doldurulması nedeniyle de meydana gelebilir. Losyon veya ıslak mendil yığını eşit dağılmamışsa veya sızdırmazlık bölgesine çok yakınsa, çeneler kapanmadan önce hava cepleri sıkışabilir. Bu durum, sızdırmazlık hatları boyunca şişmiş poşetlere veya hava kabarcıklarına yol açabilir. Bu sorunu önlemek için bir hava tahliye sistemi kurmayı, kontrollü hava egzozu kullanmayı veya dolum nozullarını ayarlamayı düşünebilirsiniz.

Bu sorunları etkili bir şekilde gidermek için, öncelikle filmin gerginliğini ve hizalamasını kontrol ederek, dolum ve kapatma işlemlerinin senkronize olduğundan emin olun. Mekanik hizalamayı, film kontrolünü ve ürün dozajını ayarlayarak, mükemmel üretim standartlarını yansıtan, yüksek kaliteli bir yüzeye sahip, pürüzsüz, kabarcıksız poşetler elde edebilirsiniz.

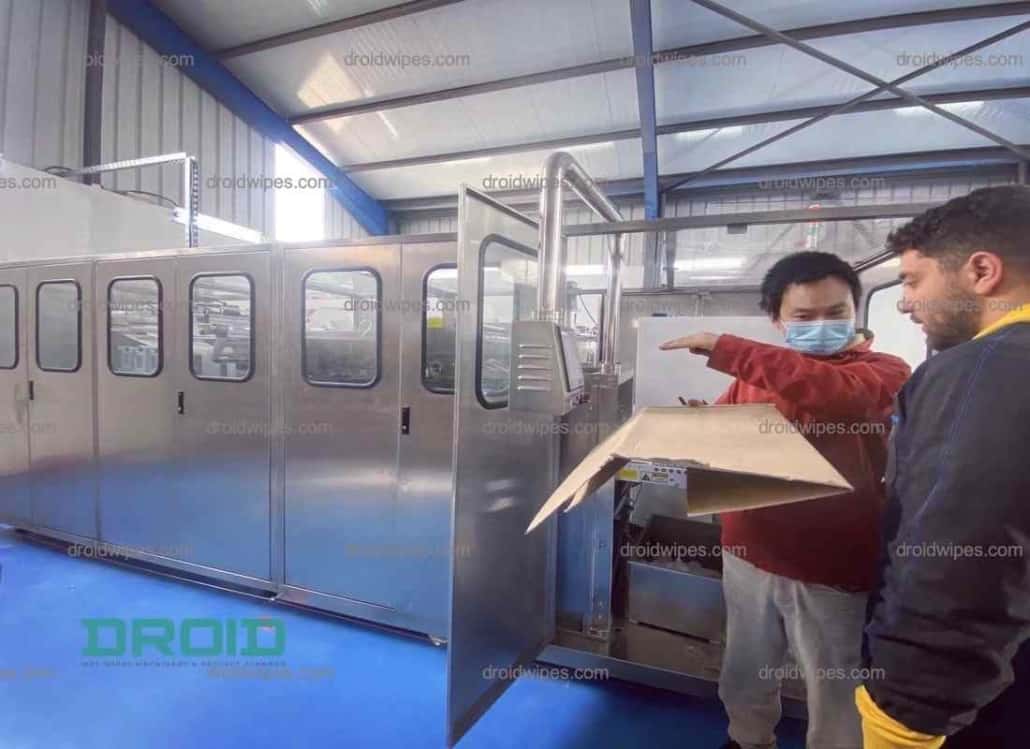
ıslak mendil makinesi2 1 1030x749 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Kesme Hizalama Hatası veya Pürüzlü Kenarlar

Islak mendil ambalajlarında sık karşılaşılan bir sorun, kesiklerin hizasız olması veya pürüzlü kenarlardır. Bu durum, hem poşetin görünümünü hem de işlevselliğini olumsuz etkiler. Kesim, besleme ve kapatma sistemleriyle doğru şekilde koordine edilmediğinde, poşetlerde eşit olmayan kenarlar, merkezden uzak baskılar veya hatta çift kesimler ve atlanmış kesimler oluşabilir. Bu sorunlar yalnızca malzeme israfına yol açmakla kalmaz, aynı zamanda markanın kalite konusundaki itibarına zarar verebilecek tutarsızlıklar da yaratır.

Bu sorunun temel nedenlerinden biri, kayıt işaretlerinin yanlış algılanmasıdır. Çoğu modern paketleme makinesi, basılı kayıt işaretlerini tanımlamak ve her poşetin doğru şekilde kesilmesini sağlamak için fotoelektrik veya optik sensörlere güvenir. Bu sensörler kirliyse, hizasızsa veya düşük kontrastlı işaretleri algılayamıyorsa, kesme döngüsü senkronize olmayabilir. Tutarlı doğruluğu korumak için, sensör lenslerini düzenli olarak temizlemek ve basılı işaretlerin belirgin ve yüksek kontrastlı olduğundan emin olmak önemlidir.

Kesim farklılıkları, servo motordaki mekanik kayma veya senkronizasyon sorunlarından da kaynaklanabilir. Film besleme servo motoru, kesme bıçağının zamanlamasıyla doğru şekilde senkronize edilmezse, küçük gecikmeler bile zamanla birikerek kesim yerinin kaymasına neden olabilir. Gerekli önleyici tedbirler arasında film besleme bantlarının veya silindirlerinin ayarlanması ve servo sürücünün düzenli olarak kalibre edilmesi yer alır.

Bir diğer yaygın sorun ise körelmiş veya kırık kesme bıçaklarının kullanılmasıdır. Sürekli kullanım ve kalıntı birikmesi nedeniyle, bıçak kenarları zamanla aşınabilir ve temiz bir makas yerine pürüzlü veya pürüzlü kesimlere yol açabilir. Bıçakların düzenli olarak yeniden bilenmesi veya değiştirilmesi, keskinliğini ve hassasiyetini korumaya yardımcı olabilir.

Sorun gidermek için, kayıt sensörlerini inceleyerek başlayın ve ardından film beslemesinin senkronize olduğunu doğrulayın. Mekanik hizalama doğruysa ancak kesimler pürüzlü kalıyorsa, kesme bıçağı tertibatını değiştirmeyi veya temizlemeyi düşünün. Servo hizalamasını, sensör hassasiyetini ve bıçak keskinliğini sürekli koruyarak, ambalajınızın kalitesini ve üretim verimliliğini koruyan temiz ve parlak kesimler elde edebilirsiniz.

ıslak mendil makinesi0 2 1030x749 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Soğuduktan Sonra Conta Sızıntısı

Islak mendil ambalajlarında karşılaşılan küçük ama önemli bir sorun, soğutma sonrası sızdırmazlık sızıntısıdır. Poşetler üretimden hemen sonra tamamen kapalı gibi görünse de, soğutulduktan veya birkaç saat bekletildikten sonra hafifçe sıkıştırıldığında sızdırmazlık zayıflayabilir veya açılabilir. İlk incelemede genellikle gözden kaçan bu gizli kusur, müşteri şikayetlerine veya ürün geri çağırmalarına yol açabilir ve nakliye veya raf ömrü boyunca ciddi kalite sorunlarına neden olabilir.

Bu sorunun temel nedenlerinden biri, ısıyla yapıştırma işleminden sonra yetersiz soğutma veya kürlenme süresidir. Sızdırmazlık sırasında film katmanları yarı erimiş halde kalır ve tam yapışma mukavemetine ulaşmaz. Poşetler, sızdırmazlık hala sıcakken çok erken çekilir veya istiflenirse, katmanlar soğurken sıkışabilir ve hafifçe çatlayabilir. Bu sorun, filmin sızdırmazlık sabitlenmeden önce geçtiği veya soğutma segmentinin çok kısa olduğu yüksek hızlı üretim hatlarında yaygındır. Hızdan ödün vermeden daha iyi yapışma elde etmek için, soğutma süresini uzatmak veya sızdırmazlık sıcaklığını biraz düşürmek faydalıdır.

Yetersiz sıcaklık-basınç dengesi de bir diğer etkendir. Bir conta ısıtıldığında güçlü görünebilir, ancak sıcaklık çok yüksek, basınç çok düşük veya tam tersi şekilde ayarlandığında soğuduğunda bütünlüğünü kaybedebilir. Her iki parametrenin de tutarlı bir dengesini sağlamak çok önemlidir. Conta çenesinin hava basıncı ve sıcaklık homojenliğinin düzenli olarak kontrol edilmesi, bu düzensizliklerin önlenmesine yardımcı olabilir.

Standart altı film laminasyonu veya kalitesiz ambalaj malzemeleri nedeniyle de conta delaminasyonu meydana gelebilir. Doğru sızdırmazlık ayarları kullanılsa bile, katmanlar arası yapışması zayıf olan filmler soğudukça yırtılma eğilimindedir. Bu riski azaltmak için, saygın film tedarikçileriyle iş birliği yapmak ve gelen malzemeler üzerinde düzenli kalite testleri yapmak önemlidir.

Bu sorunu etkili bir şekilde gidermek için, patlama ve sızdırmazlık mukavemeti testleri sızdırmazlık işleminden hemen sonra değil, soğutma işleminden sonra yapılmalıdır. Sıcaklık-basınç dengesini doğrulamak, soğutma bölümü ayarlarını yapmak ve filmin kalitesini değerlendirmek çok önemlidir. Doğru kalibrasyon ve malzeme yönetimi sağlanarak, soğutma sonrası sızdırmazlık sızıntısı başarıyla önlenebilir ve hem performans hem de estetik standartlarını karşılayan dayanıklı, sızdırmaz poşetler elde edilebilir.

ıslak mendil makinesi4 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Bıçak Kirlenmesi ve Ürün Birikimi

Islak mendil ambalajlarında, bıçak kirlenmesi ve ürün birikmesi, özellikle kesme işleminin sıvı dolum ve kapatma işleminden hemen sonra gerçekleştiği yüksek hızlı üretim hatlarında yaygın sorunlardır. Zamanla, losyon, film kaplama ve küçük lif parçaları gibi kalıntılar kesme bıçaklarında ve diğer bileşenlerde birikir. Bu birikim, sadece kesme hassasiyetini azaltmakla kalmaz, aynı zamanda düzensiz kenarlara, film yapışma sorunlarına ve temizlik için makinenin uzun süre kapalı kalmasına da yol açabilir.

Bu sorunun temel kaynağı, film yüzeyindeki aşırı sıvı kalıntısıdır. Losyon dağıtım sistemi ıslatma veya doldurma işlemi sırasında dikkatlice ayarlanmazsa, kesme ve sızdırmazlık bölgelerine çok fazla solüsyon sıçrayabilir veya taşabilir. Bu sıvı bıçakla temas ettiğinde, kesme verimliliğini olumsuz etkileyen yapışkan bir birikim oluşturur. Pratik bir çözüm, dolum ağzının konumunu ve zamanlamasını optimize ederek losyonun film yoluna veya dikiş kenarına dökülmeden mendil yığınına eşit şekilde dağılmasını sağlamaktır.

Bir diğer önemli sorun ise kesme alanının yakınındaki yetersiz egzoz veya emişten kaynaklanmaktadır. Lifler, film parçaları veya damlacıklar etkili bir şekilde temizlenmezse, bıçak yüzeyine yapışma eğilimindedir. Bu birikme, ısıyı ve sürtünmeyi artırarak düzensiz veya pürüzlü kesimlere neden olur. Yerel bir hava emiş veya vakum sistemi uygulamak veya bakımını yapmak, kesicinin yakınındaki kalıntıları ve nemi önemli ölçüde azaltabilir.

Düşük kaliteli veya uygun olmayan film kaplamaları da bıçak kirlenmesini artırabilir. Bazı film türleri ısı nedeniyle yumuşayabilir ve bıçağa yapışan erimiş kalıntılar bırakabilir. Yapışmaz kaplamalı veya sabit ısıya dayanıklı filmler kullanmak, sık sık temizlik gerektirmeden daha uzun kesme aralıkları sağlamaya yardımcı olabilir.

Bu sorunları gidermek için kesme bıçağını düzenli olarak kontrol edin ve tiftiksiz bir bez ve uygun bir çözücü ile temizleyin. Yapışkanlığı en aza indirmek için yapışmaz veya teflon kaplı bıçaklar kullanmayı düşünün. Düzenli temizlik ve bakımla birlikte, bıçak mekanizmasının uygun şekilde yağlanması, daha sorunsuz performans, daha keskin kesimler ve daha az üretim kesintisi sağlayarak paketleme sürecinin güvenilirliğini ve verimliliğini koruyacaktır.

Islak mendil makinesi 1 2 - Yaygın Sızdırmazlık ve Kesme Sorunları Nasıl Giderilir?

Sızdırmazlık ve kesme sorunlarının çoğu, küçük hizalama hatalarından, kirleticilerden veya sıcaklık dalgalanmalarından kaynaklanır. Bu sorunları önlemenin en iyi yolları, operatör eğitimi , önleyici bakım ve düzenli izlemedir.

Rutin kalite kontrolleri gerçekleştirerek ve standartlarınızın ayrıntılı kayıtlarını tutarak, üretim hattınızdan çıkan her poşetin en yüksek dayanıklılık ve estetik kriterlerini karşıladığından emin olabilirsiniz. Bu, yalnızca ürününüzü korumakla kalmaz, aynı zamanda işletmenizin itibarını da korur.

Bu durum genellikle sıcaklık ve basınç arasındaki dengesizlikten veya sızdırmazlık işleminden sonra yetersiz soğutma süresinden kaynaklanır. Film soğudukça büzülür ve sızdırmazlık tamamen sağlanmazsa, sonunda sızıntılara yol açabilecek küçük delikler oluşabilir.

Film kırışmasının en yaygın nedenleri, silindir hizalamasının veya film gerginliğinin yanlış olmasıdır. Conta boyunca oluşan katlanmalar veya kırışıklıklar, filmin çok gevşek veya eşit olmayan gerginlik nedeniyle düzensiz beslenmesinden kaynaklanır.

Besleme ve kesme üniteleri arasındaki servo senkronizasyonunu yeniden kalibre edin. Fotoelektrik sensörü temizleyin ve baskı işaretlerinin doğru hizalandığından ve kontrastlandığından emin olun. Hizalama bozukluğunun yaygın nedenleri arasında servo gecikmesi ve sensörün yanlış algılanması yer alır.

Düşük sıcaklık, dengesiz basınç veya sızdırmazlık yüzeyindeki kirlilik (losyon veya toz gibi), contaların zayıflamasının başlıca nedenleridir. Basıncın eşit şekilde dağıldığından emin olun, çeneleri temizleyin ve sıcaklığı yavaşça artırın.

Sıcaklık, bekleme süresi veya sızdırmazlık basıncı çok yüksek olduğunda, aşırı sızdırmazlık meydana gelir. Üst ve alt sızdırmazlık çenelerinin düzgün hizalandığından emin olun ve özellikleri gerektiği gibi kademeli olarak ayarlayın.

Bu, yapışkan veya kör bıçaklara işaret eder. Temiz ve doğru kesimler sağlamak için kesme bıçağının düzenli olarak temizlenmesi, yeniden bilenmesi veya değiştirilmesi gerekir.

Tutarlı film gerginliğini koruyun, losyon başlıklarını yeniden konumlandırın ve dolumun homojen olduğundan emin olun. Hava ceplerini ortadan kaldırmak için bir emiş veya hava tahliye cihazı da takılabilir.

İdeal olarak, vardiyada bir kez veya yapışkan formülasyonlar kullanılıyorsa daha sık. Önleyici temizlik, birikmeyi önleyerek bıçak kirlenmesini veya sızdırmazlığın zayıflamasını önlemeye yardımcı olur.

Elbette. Uyumsuz ısıyla yapıştırma katmanları, eşit olmayan kalınlık veya düşük laminasyon mukavemetine sahip filmlerden kaynaklanan zayıf sızdırmazlıklar, yanma veya eşit olmayan kesimler meydana gelebilir. Üretimden önce, film özelliklerini her zaman doğrulayın.

Kesim hassasiyetini ve sızdırmazlık mukavemetini her gün test edin, sensör kalibrasyonunu doğrulayın, çeneleri ve bıçakları sık sık temizleyin ve sabit sıcaklık ve basınç yönetimini koruyun. Önleyici bakım, duruş süresini azaltır ve istikrarlı üretimi garanti eder.

Teklif İsteyin 

2 + 0 =?

İletişim Formu