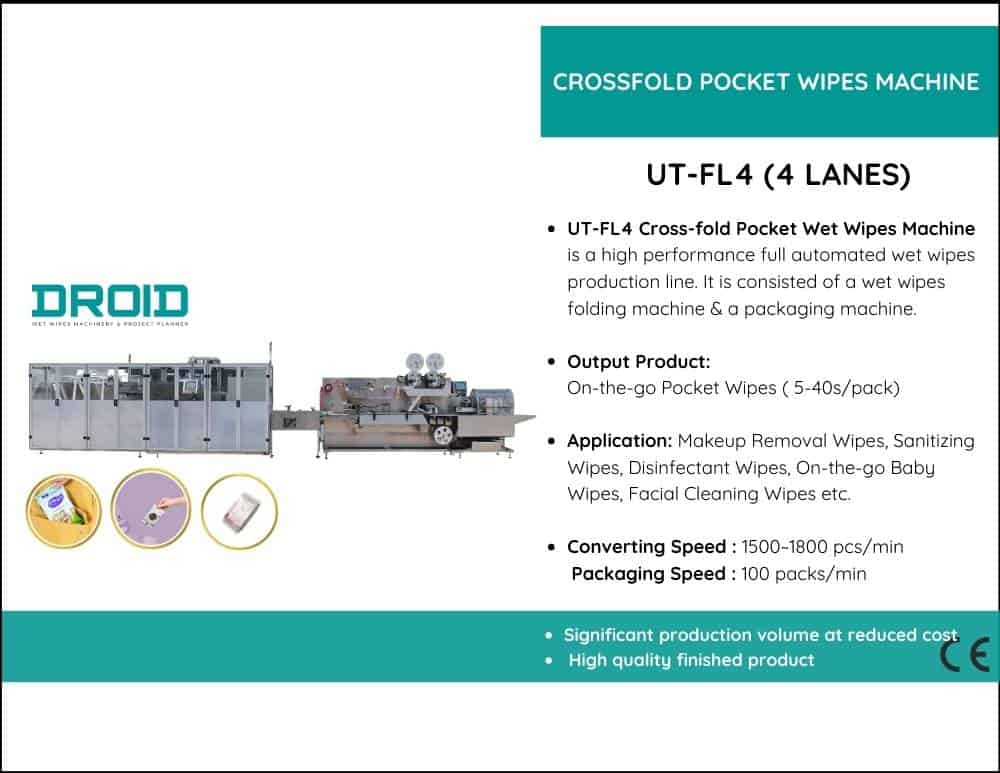
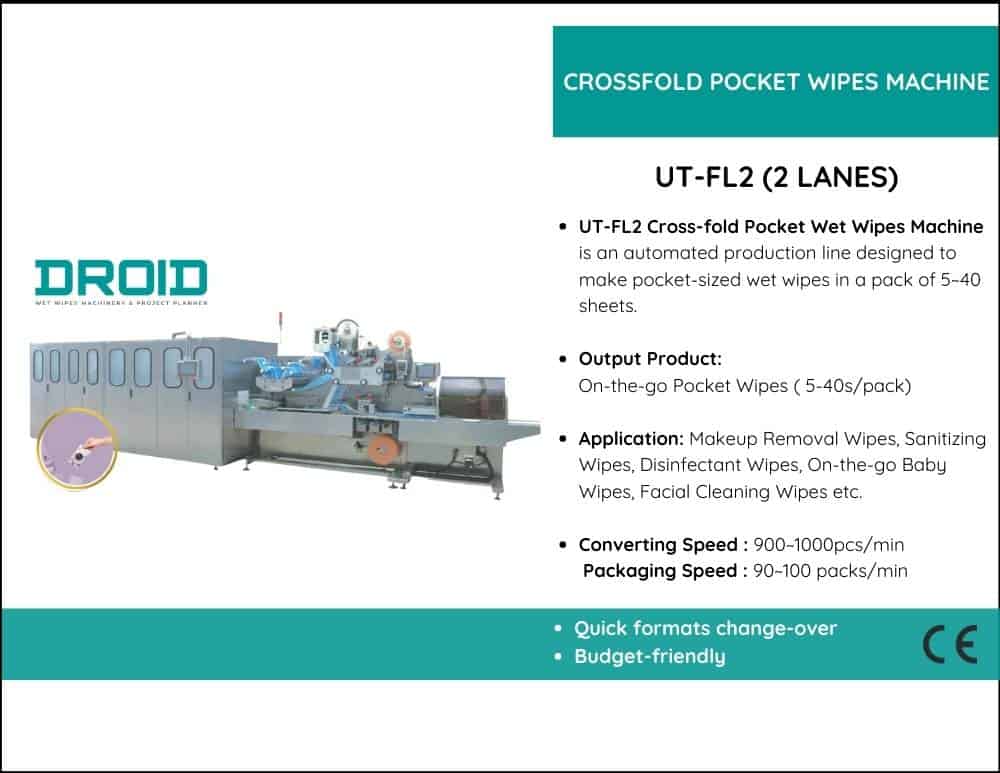
• Comment résoudre les problèmes courants d'étanchéité et de découpe - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

Comment résoudre les problèmes courants d’étanchéité et de découpe ?

Les étapes finales et les plus critiques de la production de lingettes humides sont la découpe et le scellage. Même les machines les plus sophistiquées peuvent rencontrer des problèmes affectant la précision de la découpe, l'apparence du sachet ou la qualité du scellage. Ces problèmes peuvent entraîner des pertes de produit, des arrêts de production et des réclamations clients.

Vous trouverez ci-dessous un guide complet sur la manière d’identifier, de diagnostiquer et de résoudre efficacement les problèmes courants de découpe et d’étanchéité.

Étanchéité faible ou incomplète

L'un des problèmes de qualité les plus fréquents concernant l'emballage des lingettes humides est une étanchéité insuffisante ou défectueuse. Ce problème se manifeste souvent par des sachets dont la scellage est irrégulier, qui fuient ou qui se déchirent facilement. Bien qu'une scellage défaillant puisse paraître un problème simple, il peut être dû à plusieurs facteurs interdépendants, tels que la synchronisation des machines, la température, la pression et la propreté.

Une température ou une pression inadéquate est l'une des principales causes d'un mauvais scellage. Pour que les mâchoires de scellage fusionnent efficacement les couches de film, une chaleur et une compression constantes sont essentielles. Une température trop basse ou une pression inégale peut empêcher le scellage de se former correctement, entraînant une adhérence partielle. Même une légère variation de température de 5 à 10 °C peut considérablement affecter l'intégrité du scellage, en particulier avec des films laminés multicouches présentant une tolérance thermique limitée.

Un autre problème fréquent est la contamination de la surface de scellage. Lors de la production de lingettes humides, des substances telles que des lotions, de la poussière ou des particules de fibres peuvent facilement éclabousser ou se déposer sur le film. Ces contaminants agissent comme des barrières, empêchant les deux couches de film de se lier. Pour garantir un fonctionnement optimal, il est essentiel de nettoyer régulièrement la zone de scellage à l'aide de chiffons antiadhésifs ou de lingettes imbibées d'alcool.

Un scellage incomplet peut également résulter d'un temps de maintien ou d'une tension du film inappropriés. Si le film avance trop vite pendant le scellage, la chaleur risque de ne pas avoir le temps de pénétrer et de fusionner les couches internes. À l'inverse, une tension trop faible peut entraîner le plissement du film et un contact irrégulier avec la mâchoire de scellage.

Pour résoudre le problème, commencez par tester la température et augmentez-la progressivement par petits paliers tout en surveillant la résistance de la soudure. Assurez-vous que les mâchoires de soudure sont propres, correctement positionnées et exercent une pression uniforme sur toute la largeur. Enfin, vérifiez la synchronisation du servomoteur et la stabilité de l'alimentation du film.

En s'attaquant systématiquement à ces facteurs, il est possible d'éliminer les soudures fragiles, garantissant ainsi la durabilité, l'homogénéité visuelle et l'étanchéité de chaque sachet. Cela contribuera à préserver la qualité du produit et à préserver la réputation de la marque.

machine à lingettes humides0 1 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?
Joints sur-scellés ou brûlés

Lorsque la température, la pression ou la durée de scellage dépassent les plages idéales pour le film d'emballage, des problèmes tels qu'un scellage excessif ou des soudures brûlées peuvent survenir. Les signes courants de ce problème incluent des zones noircies, froissées ou fondues sur la soudure, et dans certains cas, la déformation du sachet. Cela affecte non seulement l'apparence du sachet, mais peut également affaiblir l'intégrité mécanique et les propriétés barrières du film, ce qui peut entraîner des fuites ou des ruptures ultérieures.

La cause la plus fréquente de ces problèmes est un temps de maintien ou une température excessive. Chaque type de film d'emballage possède une plage de fusion spécifique, en particulier les structures multicouches comme le PET/PE ou l'OPP/CPP. Si les mâchoires de scellage restent fermées trop longtemps ou fonctionnent à des températures excessivement élevées, les couches du film peuvent se détériorer ou fusionner de manière inégale. Une fois le film refroidi, ces dommages permanents peuvent entraîner sa fragilité. Au lieu de se fier à des approximations, les opérateurs doivent toujours consulter le fournisseur de film pour connaître la plage de température appropriée et procéder à des ajustements progressifs.

Un autre problème potentiel est une pression irrégulière ou excessive. Une force excessive exercée par les mâchoires de scellage peut expulser le film fondu hors de la zone de scellage, laissant des traces de brûlure ou des bords fins et cassants. Un mauvais alignement des mâchoires supérieure et inférieure peut entraîner une surchauffe d'un côté du joint, tandis que l'autre reste sous-scellé. Un étalonnage mécanique régulier garantit une répartition uniforme de la pression sur toute la largeur du joint et une fermeture uniforme des deux mâchoires.

Pour résoudre les problèmes de scellage, baissez la température et réduisez progressivement le temps de maintien tout en surveillant l'état du joint. Testez la résistance du joint pour garantir son intégrité sans comprimer excessivement le film. Vérifiez l'alignement des mâchoires et envisagez de remplacer tout revêtement en Téflon usé susceptible de provoquer une répartition inégale de la chaleur si la brûlure persiste.

En ajustant correctement les paramètres de scellage, en effectuant une maintenance de routine de l'équipement et en formant l'opérateur, les problèmes de surscellage peuvent être minimisés, garantissant ainsi une apparence de pochette propre, uniforme et professionnelle.

machine à lingettes humides1 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

Froissement du film ou piégeage d'air

Un problème fréquent avec les emballages de lingettes humides est le froissement du film ou l'emprisonnement d'air, ce qui nuit à l'apparence et à la fonctionnalité du sachet final. L'air emprisonné peut compromettre l'étanchéité, provoquant un gonflement et une rupture potentielle sous pression, tandis qu'un film froissé peut donner à l'emballage un aspect peu professionnel. Ces problèmes sont généralement dus à une alimentation irrégulière du film, à un mauvais alignement ou à une mauvaise gestion de la tension lors des opérations à grande vitesse.

L'une des principales causes de froissement est une tension incorrecte du film. Un film trop lâche ne reste pas plat à l'approche de la zone de scellage, ce qui entraîne des plis ou des rides. À l'inverse, une tension excessive entraîne un étirement du film, ce qui peut entraîner un pliage ou un rétrécissement une fois scellé. Ces deux situations perturbent la précision de la découpe et l'uniformité du scellage. Pour garantir un flux de film régulier et régulier, il est important d'inspecter régulièrement les rouleaux ou boutons servocommandés qui contrôlent la tension du film. Les systèmes de gestion automatique de la tension sont particulièrement efficaces pour maintenir la stabilité pendant les longs cycles de production.

Un autre facteur critique est le mauvais alignement des mâchoires de scellage et des rouleaux de film. Si le système de guidage de la bande est mal calibré ou si le rouleau de film n'est pas centré, le film peut dériver latéralement. Cela peut entraîner une pression de scellage inégale et des plis près des bords. Des inspections régulières des rouleaux de guidage, des capteurs photoélectriques et des dispositifs de suivi permettent de garantir un déroulement rectiligne et régulier du film.

Des poches d'air peuvent également se produire en raison d'une mauvaise distribution ou d'un mauvais remplissage du produit. Si la lotion ou la pile de lingettes humides est répartie de manière irrégulière ou trop près de la zone de scellage, des poches d'air peuvent se former avant la fermeture des mâchoires. Cela peut entraîner des poches gonflées ou des bulles d'air le long des lignes de scellage. Pour éviter ce problème, pensez à installer un système d'évacuation d'air, à utiliser une ventilation contrôlée ou à ajuster les buses de remplissage.

Pour résoudre efficacement ces problèmes, commencez par vérifier la tension et l'alignement du film, afin de vous assurer que les processus de remplissage et de scellage sont synchronisés. En ajustant l'alignement mécanique, le contrôle du film et le dosage du produit, vous obtiendrez des sachets lisses et sans bulles, avec une finition de haute qualité, reflet d'un excellent niveau de production.

machine à lingettes humides2 1 1030x749 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

Découpe des bords mal alignés ou irréguliers

Un problème fréquent avec les emballages de lingettes humides est le mauvais alignement des découpes ou des bords irréguliers, ce qui nuit à l'apparence et à la fonctionnalité du sachet. Lorsque la découpe n'est pas correctement coordonnée avec les systèmes d'alimentation et de scellage, les sachets peuvent présenter des bords irréguliers, une impression décentrée, voire des doubles découpes ou des sauts de découpe. Ces problèmes engendrent non seulement un gaspillage de matériaux, mais aussi des incohérences qui peuvent nuire à la réputation de qualité de la marque.

L'une des principales causes de ce problème est la mauvaise détection des repères de repérage. La plupart des machines d'emballage modernes utilisent des capteurs photoélectriques ou optiques pour identifier les repères imprimés et garantir la découpe correcte de chaque sachet. Si ces capteurs sont sales, mal alignés ou incapables de détecter les marquages ​​à faible contraste, le cycle de découpe peut devenir désynchronisé. Pour maintenir une précision constante, il est essentiel de nettoyer régulièrement les lentilles des capteurs et de s'assurer que les marquages ​​imprimés sont visibles et présentent un contraste élevé.

Les variations de coupe peuvent également provenir d'un glissement mécanique ou de problèmes de synchronisation du servomoteur. Même des retards mineurs peuvent s'accumuler au fil du temps, entraînant une dérive de la position de coupe si le servomoteur d'alimentation du film n'est pas correctement synchronisé avec la synchronisation du couteau. Les mesures préventives nécessaires incluent le réglage des courroies ou des rouleaux d'alimentation du film et l'étalonnage régulier du servomoteur.

Un autre problème courant est l'utilisation de lames émoussées ou cassées. Avec une utilisation continue et l'accumulation de résidus, les bords des lames peuvent s'user avec le temps, produisant des coupes irrégulières ou irrégulières au lieu d'un résultat impeccable. Un affûtage ou un remplacement régulier des lames permet de préserver leur tranchant et leur précision.

Pour résoudre le problème, commencez par examiner les capteurs de repérage, puis vérifiez que l'alimentation du film est synchronisée. Si l'alignement mécanique est correct, mais que les coupes restent irrégulières, envisagez de remplacer ou de nettoyer le couteau de coupe. En maintenant systématiquement l'alignement du servomoteur, la précision des capteurs et le tranchant de la lame, vous garantissez des coupes nettes et soignées qui préservent la qualité de votre emballage et l'efficacité de votre production.

machine à lingettes humides0 2 1030x749 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

Fuite du joint après refroidissement

Un problème mineur, mais significatif, concernant l'emballage des lingettes humides est la fuite de l'opercule après refroidissement. Bien que les sachets puissent sembler parfaitement scellés immédiatement après fabrication, l'opercule peut s'affaiblir ou se rompre lorsqu'il est légèrement comprimé après refroidissement ou stockage pendant quelques heures. Ce défaut caché, souvent négligé lors de l'inspection initiale, peut entraîner des réclamations clients ou des rappels de produits, et peut entraîner de graves problèmes de qualité pendant le transport ou la durée de conservation.

L'une des principales causes de ce problème est un temps de refroidissement ou de durcissement insuffisant après le thermoscellage. Lors du thermoscellage, les couches de film restent semi-fondues et n'ont pas atteint leur pleine résistance. Si les sachets sont retirés ou empilés trop tôt alors que le thermoscellage est encore chaud, les couches peuvent se comprimer et se fissurer légèrement en refroidissant. Ce problème est fréquent sur les lignes de fabrication à grande vitesse, où le film passe avant que le thermoscellage ne soit stabilisé ou lorsque le segment de refroidissement est trop court. Pour obtenir une meilleure adhérence sans compromettre la vitesse, il est conseillé de prolonger la période de refroidissement ou d'abaisser légèrement la température de thermoscellage.

Un mauvais équilibre température-pression est un autre facteur contributif. Un joint peut sembler solide lorsqu'il est chauffé, mais perdre son intégrité une fois refroidi si la température est réglée trop haut mais la pression trop basse, ou inversement. Il est crucial de maintenir un équilibre constant entre ces deux paramètres. Des contrôles réguliers de la pression d'air et de l'uniformité de la température de la mâchoire de scellage peuvent contribuer à prévenir ces irrégularités.

Un décollement des joints peut également se produire en raison d'un pelliculage de film de mauvaise qualité ou de matériaux d'emballage de qualité inférieure. Même avec des réglages de scellage corrects, les films dont l'adhérence intercouche est faible ont tendance à se déchirer en refroidissant. Pour atténuer ce risque, il est essentiel de collaborer avec des fournisseurs de films réputés et de réaliser régulièrement des contrôles qualité sur les matériaux entrants.

Pour résoudre efficacement ce problème, les tests de résistance à l'éclatement et au scellage doivent être effectués après refroidissement, et non immédiatement après le scellage. Il est essentiel de vérifier l'équilibre température-pression, d'ajuster les paramètres de la section de refroidissement et d'évaluer la qualité du film. Un calibrage et une gestion des matériaux appropriés permettent d'éviter les fuites de scellage après refroidissement, ce qui permet d'obtenir des sachets durables et étanches, conformes aux normes de performance et d'esthétique.

machine à lingettes humides4 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

Contamination des lames et accumulation de produit

Dans les emballages de lingettes humides, la contamination des lames et l'accumulation de produit sont des problèmes courants, notamment sur les lignes de production à grande cadence où la découpe intervient immédiatement après le remplissage et le scellage du liquide. Au fil du temps, des résidus tels que des lotions, des films de pelliculage et de minuscules fragments de fibres s'accumulent sur les lames de coupe et autres composants. Cette accumulation réduit non seulement la précision de la découpe, mais peut également entraîner des bords irréguliers, des problèmes d'adhérence du film et des arrêts machine prolongés pour nettoyage.

La principale cause de ce problème est l'excès de résidus de liquide à la surface du film. Si le système de distribution de lotion n'est pas réglé avec précision pendant le processus de mouillage ou de remplissage, une quantité excessive de solution peut éclabousser ou déborder vers les zones de découpe et de scellage. Au contact de la lame, ce liquide crée un dépôt collant qui nuit à l'efficacité de la découpe. Une solution pratique consiste à optimiser l'emplacement et le timing de la buse de remplissage afin de garantir une répartition uniforme de la lotion sur la pile de lingettes, sans déborder sur le film ni sur le bord de la couture.

Un autre problème majeur provient d'une aspiration ou d'un échappement inadéquat près de la zone de coupe. Si les fibres, les fragments de film ou les gouttelettes ne sont pas éliminés efficacement, ils ont tendance à adhérer à la surface de la lame. Cette accumulation augmente la chaleur et la friction, entraînant des coupes irrégulières ou irrégulières. La mise en place ou le maintien d'un système d'aspiration ou de vide localisé peut réduire considérablement les débris et l'humidité à proximité du coupeur.

Des films de mauvaise qualité ou inadaptés peuvent également aggraver la contamination de la lame. Certains types de films peuvent se ramollir sous l'effet de la chaleur, laissant des résidus fondus qui adhèrent à la lame. L'utilisation de films avec revêtement antiadhésif ou une résistance thermique stable permet de maintenir des intervalles de coupe plus longs sans nécessiter de nettoyage fréquent.

Pour résoudre ces problèmes, inspectez régulièrement la lame de coupe et nettoyez-la avec un chiffon non pelucheux et un solvant approprié. Privilégiez les lames antiadhésives ou revêtues de Téflon pour minimiser l'adhérence. Associée à un nettoyage et un entretien réguliers, une lubrification adéquate du mécanisme de la lame favorisera des performances plus fluides, des coupes plus nettes et une réduction des temps d'arrêt de production, préservant ainsi la fiabilité et l'efficacité du processus d'emballage.

Machine à lingettes humides 1 2 - Comment résoudre les problèmes courants d'étanchéité et de découpe ?

La plupart des problèmes d'étanchéité et de découpe sont dus à de légers défauts d'alignement, à des contaminants ou à des variations de température. La meilleure façon de prévenir ces problèmes est la formation des opérateurs , la maintenance préventive et une surveillance régulière.

En effectuant des contrôles qualité réguliers et en conservant des enregistrements détaillés de vos normes, vous garantissez que chaque sachet sortant de votre chaîne de production répond aux critères de durabilité et d'esthétique les plus stricts. Cela protège non seulement votre produit, mais aussi la réputation de votre entreprise.

Cela se produit souvent en raison d'un déséquilibre entre la température et la pression, ou d'un temps de refroidissement insuffisant après le scellage. Le film se rétracte en refroidissant, et si le joint n'est pas parfaitement scellé, de minuscules trous peuvent se former, pouvant entraîner des fuites.

Les causes les plus fréquentes de froissement du film sont un mauvais alignement des rouleaux ou une tension incorrecte du film. Les plis ou rides le long du joint résultent d'une alimentation irrégulière du film due à une tension trop faible ou inégale.

Réétalonnez la synchronisation du servomoteur entre les unités d'alimentation et de coupe. Nettoyez le capteur photoélectrique et assurez-vous que les repères d'impression sont correctement alignés et contrastés. Les causes courantes de mauvais alignement incluent la latence du servomoteur et une mauvaise détection du capteur.

Une température basse, une pression inégale ou une contamination (par exemple, lotion ou poussière) sur la surface de scellage sont les principales causes de fragilité des joints. Assurez-vous que la pression est répartie uniformément, nettoyez les mâchoires et augmentez doucement la température.

Lorsque la température, le temps de maintien ou la pression de scellage sont trop élevés, un scellage excessif se produit. Assurez-vous que les mâchoires de scellage supérieure et inférieure sont correctement alignées et ajustez progressivement les spécifications si nécessaire.

Cela suggère des lames collantes ou émoussées. Pour garantir des coupes nettes et précises, le couteau doit être nettoyé, réaffûté ou remplacé régulièrement.

Maintenez une tension constante du film, repositionnez les buses de lotion et assurez-vous d'un remplissage uniforme. L'élimination des poches d'air peut également être obtenue en installant un dispositif d'aspiration ou d'évacuation d'air.

Idéalement, une fois par quart de travail, ou plus souvent si des formulations collantes sont utilisées. En évitant l'accumulation, le nettoyage préventif contribue à prévenir la contamination des lames et l'affaiblissement de l'étanchéité.

Bien sûr. Des joints fragiles, des brûlures ou des découpes irrégulières peuvent être dus à des films dont les couches de thermoscellage sont incompatibles, à une épaisseur inégale ou à une faible résistance de laminage. Avant la production, vérifiez toujours les spécifications du film.

Testez quotidiennement la précision de coupe et la résistance des soudures, vérifiez l'étalonnage des capteurs, nettoyez régulièrement les mâchoires et les lames, et maintenez une température et une pression constantes. Un entretien préventif réduit les temps d'arrêt et garantit une production stable.

Demandez un devis 

2 + 0 =?

FORMULAIRE DE CONTACT