• چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم - چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟

چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟

آخرین و مهم‌ترین مراحل تولید دستمال مرطوب، برش و درزگیری است. حتی پیشرفته‌ترین ماشین‌آلات نیز می‌توانند با مشکلاتی مواجه شوند که بر دقت برش، ظاهر کیسه یا کیفیت درزگیری تأثیر می‌گذارند. این مشکلات می‌تواند منجر به ضایعات محصول، توقف تولید و شکایات مشتری شود.

در زیر یک راهنمای جامع در مورد چگونگی شناسایی، تشخیص و حل موثر مشکلات رایج برش و آب‌بندی ارائه شده است.

آب‌بندی ضعیف یا ناقص

یکی از رایج‌ترین مشکلات کیفی در بسته‌بندی دستمال‌های مرطوب، آب‌بندی ضعیف یا ناکافی است. این مشکل اغلب به صورت کیسه‌هایی با خطوط آب‌بندی ناهموار، نشتی یا پارگی آسان ظاهر می‌شود. اگرچه آب‌بندی ضعیف ممکن است مسئله ساده‌ای به نظر برسد، اما می‌تواند از چندین عامل به هم پیوسته، از جمله هماهنگی دستگاه، دما، فشار و تمیزی، ناشی شود.

دما یا فشار ناکافی، علت اصلی آب‌بندی ضعیف است. برای اینکه فک‌های آب‌بندی بتوانند به طور موثر لایه‌های فیلم را به هم جوش دهند، گرما و فشرده‌سازی مداوم ضروری است. اگر دما خیلی پایین باشد یا فشار ناهموار باشد، ممکن است آب‌بندی به درستی شکل نگیرد و منجر به چسبندگی جزئی شود. حتی تغییر جزئی دما در حد ۵ تا ۱۰ درجه سانتیگراد می‌تواند به طور قابل توجهی بر یکپارچگی آب‌بندی تأثیر بگذارد، به خصوص هنگام استفاده از فیلم‌های چند لایه چند لایه که تحمل حرارتی محدودی دارند.

یکی دیگر از مشکلات رایج، آلودگی روی سطح درزگیر است. در طول تولید دستمال‌های مرطوب، موادی مانند لوسیون، گرد و غبار یا ذرات الیاف می‌توانند به راحتی روی فیلم بپاشند یا روی آن بنشینند. این آلاینده‌ها به عنوان مانع عمل می‌کنند و از اتصال دو لایه فیلم جلوگیری می‌کنند. برای حفظ عملکرد مداوم، تمیز کردن منظم ناحیه درزگیر با استفاده از پارچه‌های نچسب یا دستمال‌های الکلی ضروری است.

آب‌بندی ناقص همچنین ممکن است ناشی از زمان توقف نامناسب یا کشش نامناسب فیلم باشد. اگر فیلم خیلی سریع در فرآیند آب‌بندی حرکت کند، ممکن است گرما زمان کافی برای نفوذ و جوش دادن لایه‌های داخلی نداشته باشد. برعکس، اگر کشش خیلی شل باشد، فیلم ممکن است چروکیده شود و نتواند حتی با فک آب‌بندی تماس برقرار کند.

برای عیب‌یابی، با آزمایش دما شروع کنید و ضمن نظارت بر استحکام آب‌بندی، به تدریج آن را با گام‌های کوچک افزایش دهید. مطمئن شوید که فک‌های آب‌بندی تمیز، در موقعیت صحیح قرار گرفته‌اند و فشار یکنواختی را در سراسر عرض اعمال می‌کنند. در نهایت، مطمئن شوید که هماهنگ‌سازی سروو و تغذیه فیلم ثابت هستند.

با پرداختن سیستماتیک به این عوامل، می‌توان درزگیری‌های ضعیف را حذف کرد و از دوام، ثبات ظاهری و ضد نشت بودن هر کیسه اطمینان حاصل کرد. این امر به حفظ کیفیت محصول و حفظ اعتبار برند کمک خواهد کرد.

دستگاه تولید دستمال مرطوب 0 1 - چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟
آب‌بندی بیش از حد یا سوختن آب‌بندها

وقتی دما، فشار یا مدت زمان آب‌بندی از محدوده ایده‌آل برای فیلم بسته‌بندی فراتر رود، ممکن است مشکلاتی مانند آب‌بندی بیش از حد یا سوختگی درزگیرها رخ دهد. نشانه‌های رایج این مشکل شامل تیره شدن، چین خوردگی یا ذوب شدن نواحی روی درزگیر است و در برخی موارد، ممکن است کیسه تغییر شکل دهد. این امر نه تنها بر ظاهر کیسه تأثیر می‌گذارد، بلکه می‌تواند یکپارچگی مکانیکی و ویژگی‌های مانع فیلم را نیز تضعیف کند و به طور بالقوه منجر به نشت یا پارگی در آینده شود.

شایع‌ترین علت این مشکلات، زمان ماندگاری یا دمای بیش از حد است. هر نوع فیلم بسته‌بندی، به ویژه ساختارهای لایه‌ای مانند PET/PE یا OPP/CPP، محدوده ذوب خاصی دارد. اگر فک‌های آب‌بندی برای مدت طولانی بسته بمانند یا در دماهای بیش از حد بالا کار کنند، لایه‌های فیلم می‌توانند خراب شوند یا به طور ناهموار جوش بخورند. پس از خنک شدن فیلم، این آسیب دائمی می‌تواند منجر به شکنندگی شود. به جای تکیه بر حدس و گمان، اپراتورها همیشه باید با تأمین‌کننده فیلم برای محدوده دمایی مناسب مشورت کنند و تنظیمات تدریجی را انجام دهند.

یکی دیگر از مشکلات بالقوه، فشار ناهماهنگ یا بیش از حد است. نیروی بیش از حد از فک‌های آب‌بندی می‌تواند فیلم مذاب را از ناحیه آب‌بندی خارج کند و باعث ایجاد علائم سوختگی یا ایجاد لبه‌های نازک و شکننده شود. عدم تراز فک‌های بالا و پایین ممکن است باعث شود یک طرف آب‌بندی بیش از حد گرم شود در حالی که طرف دیگر به خوبی آب‌بندی نشده باقی بماند. کالیبراسیون مکانیکی منظم تضمین می‌کند که فشار به طور مساوی در عرض آب‌بندی توزیع شده و هر دو فک به طور یکنواخت بسته می‌شوند.

برای عیب‌یابی مشکلات آب‌بندی، دما را پایین بیاورید و ضمن نظارت بر ظاهر آب‌بند، زمان توقف را به تدریج کاهش دهید. استحکام آب‌بند را آزمایش کنید تا از یکپارچگی آن بدون فشرده‌سازی بیش از حد فیلم اطمینان حاصل کنید. تراز فک‌ها را بررسی کنید و در صورت ادامه سوزش، تعویض هرگونه پوشش تفلون فرسوده را که ممکن است باعث توزیع ناهموار گرما شود، در نظر بگیرید.

با تنظیم صحیح تنظیمات آب‌بندی، انجام تعمیر و نگهداری منظم تجهیزات و ارائه آموزش به اپراتور، می‌توان مشکلات آب‌بندی بیش از حد را به حداقل رساند و ظاهر تمیز، یکنواخت و حرفه‌ای کیسه را تضمین کرد.

دستگاه دستمال مرطوب مرطوب1 - چگونه مشکلات رایج آب بندی و برش را عیب یابی کنیم؟

چروکیدگی فیلم یا گیر افتادن هوا

یک مشکل رایج در بسته‌بندی دستمال مرطوب، چروک شدن فیلم یا محبوس شدن هوا است که هم بر ظاهر و هم بر عملکرد کیسه نهایی تأثیر منفی می‌گذارد. هوای محبوس شده می‌تواند یکپارچگی پلمپ را به خطر بیندازد و منجر به تورم و پارگی احتمالی تحت فشار شود، در حالی که فیلم چروکیده می‌تواند ظاهری غیرحرفه‌ای به بسته‌بندی بدهد. معمولاً این مشکلات از تغذیه ناهموار فیلم، عدم تراز یا مدیریت ضعیف تنش در حین عملیات با سرعت بالا ناشی می‌شود.

یکی از دلایل اصلی چروکیدگی، کشش نادرست فیلم است. اگر فیلم خیلی شل باشد، با نزدیک شدن به ناحیه آب‌بندی صاف نمی‌ماند و در نتیجه چین و چروک ایجاد می‌شود. برعکس، کشش بیش از حد باعث کشش فیلم می‌شود که می‌تواند منجر به خم شدن یا جمع شدن پس از آب‌بندی شود. هر دو حالت، برش دقیق و آب‌بندی یکنواخت را مختل می‌کنند. برای اطمینان از جریان ثابت و یکنواخت فیلم، بازرسی منظم غلتک‌ها یا دستگیره‌های سروو موتور که کشش فیلم را کنترل می‌کنند، مهم است. سیستم‌های مدیریت کشش خودکار به ویژه برای حفظ ثبات در طول چرخه‌های تولید طولانی مؤثر هستند.

یکی دیگر از عوامل مهم، عدم تراز فک‌های آب‌بندی و رول‌های فیلم است. اگر سیستم هدایت وب به درستی کالیبره نشده باشد یا رول فیلم در مرکز قرار نگرفته باشد، فیلم ممکن است به طرفین منحرف شود. این می‌تواند باعث فشار آب‌بندی ناهموار و چین و چروک در نزدیکی لبه‌ها شود. بازرسی‌های منظم غلتک‌های راهنما، حسگرهای فوتوالکتریک و دستگاه‌های ردیابی به اطمینان از حرکت فیلم در مسیر مستقیم و ثابت کمک می‌کند.

گیر افتادن هوا همچنین می‌تواند به دلیل توزیع یا پر کردن نامناسب محصول رخ دهد. اگر لوسیون یا دسته دستمال‌های مرطوب ناهموار یا خیلی نزدیک به ناحیه آب‌بندی باشد، ممکن است قبل از بسته شدن فک‌ها، حباب‌های هوا به دام بیفتند. این می‌تواند منجر به پف کردن کیسه‌ها یا حباب‌های هوا در امتداد خطوط آب‌بندی شود. برای جلوگیری از این مشکل، نصب سیستم تخلیه هوا، استفاده از اگزوز هوای کنترل‌شده یا تنظیم نازل‌های پرکن را در نظر بگیرید.

برای رفع موثر این مشکلات، با بررسی کشش و تراز فیلم شروع کنید و از هماهنگ بودن فرآیندهای پر کردن و آب‌بندی اطمینان حاصل کنید. با تنظیم تراز مکانیکی، کنترل فیلم و دوز محصول، می‌توانید به کیسه‌های صاف و بدون حباب با کیفیت بالا دست یابید که منعکس کننده استانداردهای عالی تولید است.

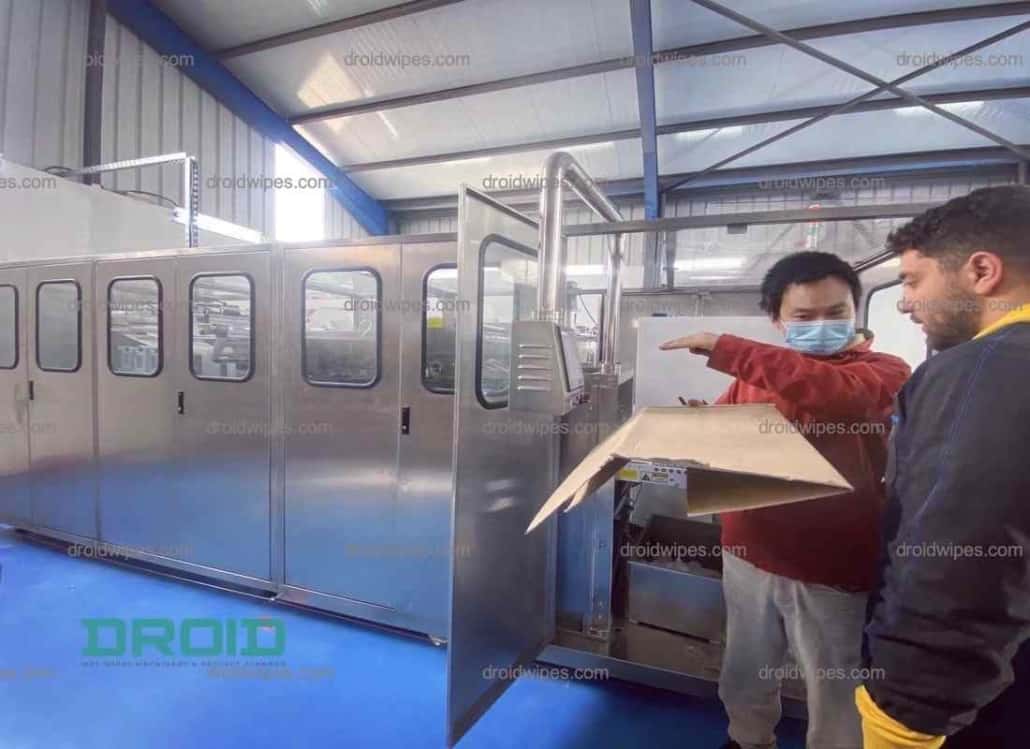
دستگاه دستمال مرطوب 2 1 1030x749 - چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟

عدم تراز برش یا لبه‌های ناهموار

یک مشکل رایج در بسته‌بندی دستمال مرطوب، عدم تراز برش‌ها یا لبه‌های ناهموار است که هم بر ظاهر کیسه و هم بر عملکرد آن تأثیر منفی می‌گذارد. وقتی برش به درستی با سیستم‌های تغذیه و آب‌بندی هماهنگ نباشد، کیسه‌ها ممکن است لبه‌های ناهموار، چاپ خارج از مرکز یا حتی برش‌های دوتایی و برش‌های از قلم افتاده داشته باشند. این مشکلات نه تنها باعث هدر رفتن مواد می‌شوند، بلکه ناهماهنگی‌هایی ایجاد می‌کنند که می‌تواند به اعتبار برند از نظر کیفیت آسیب برساند.

یکی از دلایل اصلی این مشکل، تشخیص نادرست علائم ثبت است. اکثر دستگاه‌های بسته‌بندی مدرن برای شناسایی علائم ثبت چاپ شده و اطمینان از برش صحیح هر کیسه، به حسگرهای فوتوالکتریک یا نوری متکی هستند. اگر این حسگرها کثیف، ناهماهنگ یا قادر به تشخیص علائم با کنتراست پایین نباشند، چرخه برش می‌تواند ناهماهنگ شود. برای حفظ دقت ثابت، تمیز کردن منظم لنزهای حسگر و اطمینان از قابل توجه بودن و داشتن کنتراست بالا برای علائم چاپ شده ضروری است.

تغییرات برش همچنین می‌تواند ناشی از لغزش مکانیکی یا مشکلات همگام‌سازی با سروو موتور باشد. حتی تأخیرهای جزئی نیز می‌توانند به مرور زمان جمع شوند و در صورت عدم همگام‌سازی صحیح سروو موتور تغذیه فیلم با زمان‌بندی چاقوی برش، باعث جابجایی محل برش شوند. اقدامات پیشگیرانه لازم شامل تنظیم تسمه‌ها یا غلتک‌های تغذیه فیلم و کالیبراسیون منظم سروو درایو است.

یکی دیگر از مشکلات رایج، استفاده از تیغه‌های برش کند یا شکسته است. با استفاده مداوم و تجمع مواد زائد، لبه‌های تیغه می‌توانند به مرور زمان ساییده شوند و به جای برش‌های تمیز، منجر به برش‌های ناهموار یا خشن شوند. ساب زدن یا تعویض منظم تیغه‌ها می‌تواند به حفظ تیزی و دقت کمک کند.

برای عیب‌یابی، با بررسی حسگرهای ثبت شروع کنید، سپس مطمئن شوید که تغذیه فیلم هماهنگ است. اگر تراز مکانیکی صحیح است اما برش‌ها همچنان ناهموار هستند، تعویض یا تمیز کردن مجموعه تیغه برش را در نظر بگیرید. با حفظ مداوم تراز سروو، دقت حسگر و تیزی تیغه، می‌توانید برش‌های تمیز و صیقلی را تضمین کنید که کیفیت بسته‌بندی و راندمان تولید شما را حفظ می‌کند.

دستگاه دستمال مرطوب 0 2 1030x749 - چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟

نشتی آب‌بند پس از خنک شدن

یک مشکل جزئی اما قابل توجه در بسته‌بندی دستمال‌های مرطوب، نشتی پلمپ پس از خنک شدن است. اگرچه ممکن است بسته‌ها بلافاصله پس از تولید کاملاً پلمپ شده به نظر برسند، اما پلمپ می‌تواند پس از خنک شدن یا نگهداری برای چند ساعت، در صورت فشرده شدن جزئی، ضعیف یا باز شود. این نقص پنهان که اغلب در بازرسی اولیه نادیده گرفته می‌شود، می‌تواند منجر به شکایت مشتری یا فراخوان محصول شود و ممکن است در طول حمل و نقل یا ماندگاری، مشکلات جدی در کیفیت ایجاد کند.

یکی از دلایل اصلی این مشکل، زمان ناکافی خنک‌سازی یا پخت پس از فرآیند درزگیری حرارتی است. هنگام درزگیری، لایه‌های فیلم نیمه مذاب باقی می‌مانند و به استحکام کامل پیوند خود نرسیده‌اند. اگر کیسه‌ها خیلی زود در حالی که درزگیر هنوز داغ است، برداشته یا روی هم چیده شوند، لایه‌ها ممکن است هنگام خنک شدن فشرده شده و کمی از هم جدا شوند. این مشکل در خطوط تولید پرسرعت که فیلم قبل از تثبیت درزگیر از آن عبور می‌کند یا زمانی که بخش خنک‌کننده خیلی کوتاه است، شایع است. برای دستیابی به پیوند بهتر بدون کاهش سرعت، مفید است که دوره خنک‌سازی را طولانی‌تر کنید یا دمای درزگیری را کمی کاهش دهید.

تعادل نامناسب دما و فشار یکی دیگر از عوامل مؤثر است. یک آب‌بند ممکن است در هنگام گرم شدن قوی به نظر برسد، اما اگر دما خیلی بالا تنظیم شود اما فشار خیلی پایین باشد، یا برعکس، پس از سرد شدن، یکپارچگی خود را از دست بدهد. حفظ تعادل پایدار هر دو پارامتر بسیار مهم است. بررسی‌های منظم فشار هوا و یکنواختی دمای فک آب‌بندی می‌تواند به جلوگیری از این بی‌نظمی‌ها کمک کند.

جدا شدن لایه‌های درزگیر همچنین ممکن است به دلیل لایه‌بندی نامناسب فیلم یا مواد بسته‌بندی نامرغوب رخ دهد. حتی با تنظیمات صحیح درزگیری، فیلم‌هایی که چسبندگی بین لایه‌ای ضعیفی دارند، هنگام خنک شدن تمایل به پاره شدن دارند. برای کاهش این خطر، همکاری با تأمین‌کنندگان معتبر فیلم و انجام آزمایش‌های منظم کیفیت روی مواد ورودی ضروری است.

برای رفع مؤثر این مشکل، آزمایش‌های مربوط به مقاومت در برابر ترکیدگی و آب‌بندی باید پس از خنک شدن انجام شود، نه فقط بلافاصله پس از آب‌بندی. بررسی تعادل دما-فشار، تنظیم تنظیمات بخش خنک‌کننده و ارزیابی کیفیت فیلم ضروری است. با اطمینان از کالیبراسیون مناسب و مدیریت مواد، می‌توان از نشت آب‌بندی پس از خنک شدن با موفقیت جلوگیری کرد و در نتیجه کیسه‌های بادوام و ضد نشتی تولید کرد که هم استانداردهای عملکرد و هم استانداردهای زیبایی‌شناسی را برآورده می‌کنند.

دستگاه دستمال مرطوب مرطوب4 - چگونه مشکلات رایج آب بندی و برش را عیب یابی کنیم؟

آلودگی تیغه و تجمع مواد زائد

در بسته‌بندی دستمال‌های مرطوب، آلودگی تیغه و تجمع محصول از مشکلات رایج هستند، به خصوص در خطوط تولید پرسرعت که برش بلافاصله پس از پر کردن و آب‌بندی با مایع انجام می‌شود. با گذشت زمان، بقایایی مانند لوسیون، پوشش فیلم و قطعات ریز فیبر روی تیغه‌های برش و سایر اجزا جمع می‌شوند. این تجمع نه تنها دقت برش را کاهش می‌دهد، بلکه می‌تواند منجر به لبه‌های ناهموار، مشکلات چسبندگی فیلم و زمان طولانی‌تر از کار افتادن دستگاه برای تمیز کردن نیز شود.

منبع اصلی این مشکل، باقی ماندن بیش از حد مایع روی سطح فیلم است. اگر سیستم توزیع لوسیون در طول فرآیند خیساندن یا پر کردن به دقت تنظیم نشود، ممکن است محلول بیش از حد به سمت مناطق برش و آب‌بندی پاشیده یا سرریز شود. هنگامی که این مایع با تیغه تماس پیدا می‌کند، یک لایه چسبنده ایجاد می‌کند که بر کارایی برش تأثیر منفی می‌گذارد. یک راه حل عملی، بهینه‌سازی محل و زمان‌بندی نازل پر کردن است، به طوری که اطمینان حاصل شود که لوسیون به طور مساوی در سراسر پشته دستمال مرطوب توزیع شده است بدون اینکه در مسیر فیلم یا لبه درز ریخته شود.

مشکل مهم دیگر ناشی از تهویه یا مکش ناکافی در نزدیکی محل برش است. اگر الیاف، قطعات فیلم یا قطرات به طور موثر برداشته نشوند، تمایل دارند به سطح تیغه بچسبند. این تجمع، گرما و اصطکاک را افزایش می‌دهد و منجر به برش‌های ناهموار یا ناهموار می‌شود. پیاده‌سازی یا نگهداری یک سیستم مکش هوای موضعی یا خلاء می‌تواند به طور قابل توجهی زباله‌ها و رطوبت نزدیک برش را کاهش دهد.

پوشش‌های فیلم بی‌کیفیت یا نامناسب نیز می‌توانند آلودگی تیغه را تشدید کنند. انواع خاصی از فیلم ممکن است در اثر گرما نرم شوند و بقایای ذوب‌شده‌ای از خود به جا بگذارند که به تیغه می‌چسبند. استفاده از فیلم‌هایی با پوشش‌های ضدچسبندگی یا مقاومت حرارتی پایدار می‌تواند به حفظ فواصل برش طولانی‌تر بدون نیاز به تمیز کردن مکرر کمک کند.

برای رفع این مشکلات، تیغه برش را مرتباً بررسی کرده و آن را با پارچه‌ای بدون پرز و حلال مناسب تمیز کنید. برای به حداقل رساندن چسبندگی، استفاده از تیغه‌های نچسب یا با روکش تفلون را در نظر بگیرید. در کنار تمیز کردن و نگهداری منظم، اطمینان از روانکاری مناسب مکانیزم تیغه، عملکرد روان‌تر، برش‌های تیزتر و زمان توقف کمتر تولید را ارتقا می‌دهد و در نتیجه قابلیت اطمینان و کارایی فرآیند بسته‌بندی را حفظ می‌کند.

دستگاه تولید دستمال مرطوب ۱ ۲ - چگونه مشکلات رایج آب‌بندی و برش را عیب‌یابی کنیم؟

بیشتر مشکلات آب‌بندی و برش ناشی از ناهماهنگی‌های جزئی، آلودگی‌ها یا نوسانات دما است. بهترین راه‌ها برای جلوگیری از این مشکلات، آموزش اپراتور ، نگهداری پیشگیرانه و نظارت منظم است.

با انجام بررسی‌های کیفی منظم و ثبت دقیق استانداردهای خود، می‌توانید اطمینان حاصل کنید که هر کیسه‌ای که از خط تولید شما خارج می‌شود، بالاترین معیارهای دوام و زیبایی را برآورده می‌کند. این امر نه تنها از محصول شما محافظت می‌کند، بلکه اعتبار کسب و کار شما را نیز حفظ می‌کند.

این اغلب در نتیجه عدم تعادل بین دما و فشار یا زمان خنک شدن ناکافی پس از آب‌بندی رخ می‌دهد. این لایه با خنک شدن منقبض می‌شود و اگر آب‌بندی به طور کامل آب‌بندی نشود، ممکن است سوراخ‌های ریزی ایجاد شود که در نهایت منجر به نشتی می‌شود.

شایع‌ترین علل چروکیدگی فیلم، تنظیم نادرست غلتک یا کشش نامناسب فیلم است. چین و چروک‌ها در امتداد درزگیر، ناشی از تغذیه نامنظم فیلم به دلیل کشش بیش از حد شل یا نابرابر هستند.

هماهنگ‌سازی سروو موتور بین واحدهای تغذیه و برش را دوباره کالیبره کنید. حسگر فوتوالکتریک را تمیز کنید و مطمئن شوید که علائم چاپ به درستی تراز و کنتراست دارند. علل رایج عدم تراز شامل تأخیر سروو موتور و تشخیص اشتباه حسگر است.

دمای پایین، فشار ناهموار یا آلودگی (مانند لوسیون یا گرد و غبار) روی سطح آب‌بندی، دلایل اصلی ضعف آب‌بندی هستند. مطمئن شوید که فشار به طور مساوی توزیع شده است، فک‌ها را تمیز کنید و دما را به آرامی بالا ببرید.

وقتی دما، مدت زمان توقف یا فشار آب‌بندی خیلی زیاد باشد، آب‌بندی بیش از حد رخ می‌دهد. مطمئن شوید که فک‌های آب‌بندی بالا و پایین به درستی تراز شده‌اند و در صورت نیاز، مشخصات را به تدریج تنظیم کنید.

این نشان دهنده‌ی تیغه‌های چسبنده یا کند است. برای اطمینان از برش‌های تمیز و دقیق، چاقوی برش باید مرتباً تمیز، دوباره سنگ زده یا تعویض شود.

کشش یکنواخت لایه نازک را حفظ کنید، نازل‌های لوسیون را جابجا کنید و مطمئن شوید که پر شدن به طور یکنواخت انجام می‌شود. همچنین می‌توان با نصب یک دستگاه مکش یا تخلیه هوا، حباب‌های هوا را از بین برد.

در حالت ایده‌آل، یک بار در هر شیفت، یا اگر از فرمولاسیون‌های چسبنده استفاده می‌شود، بیشتر. با جلوگیری از تجمع، تمیز کردن پیشگیرانه به جلوگیری از آلودگی تیغه یا تضعیف آب‌بندی کمک می‌کند.

البته. درزگیری ضعیف، سوختگی یا برش ناهموار ممکن است ناشی از فیلم‌هایی با لایه‌های درزگیری حرارتی ناسازگار، ضخامت ناهموار یا استحکام کم لایه‌بندی باشد. قبل از تولید، همیشه مشخصات فیلم را تأیید کنید.

هر روز دقت برش و استحکام درزگیر را آزمایش کنید، کالیبراسیون حسگر را تأیید کنید، فک‌ها و تیغه‌ها را مرتباً تمیز کنید و مدیریت دما و فشار را ثابت نگه دارید. مراقبت‌های پیشگیرانه باعث کاهش زمان از کارافتادگی و تضمین تولید پایدار می‌شود.

درخواست یک نقل قول 

2 + 2 =؟

فرم تماس