
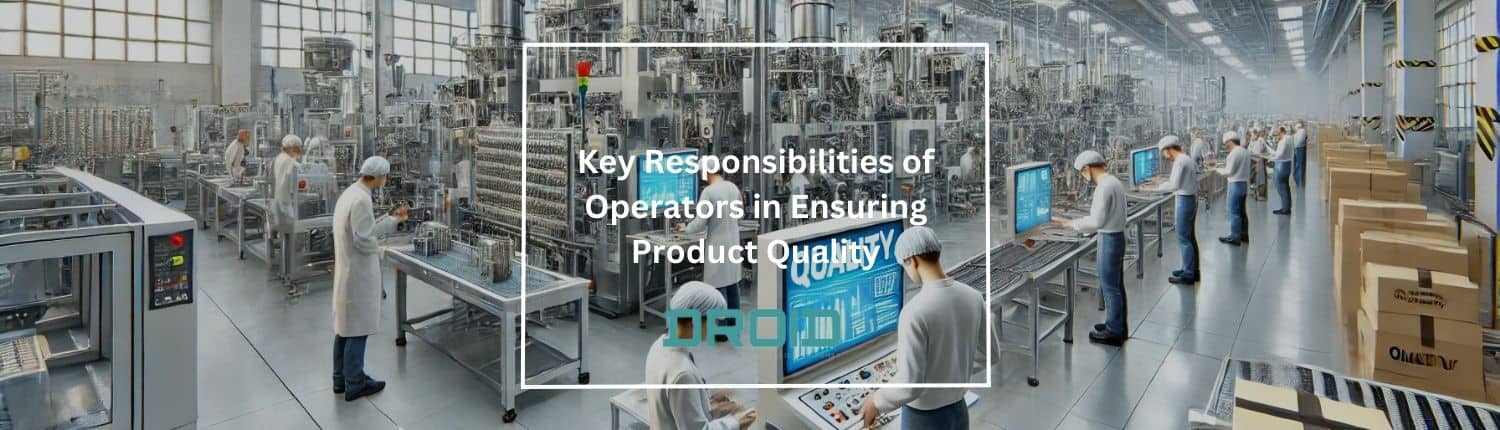
1. Monitoreo en tiempo real para garantizar la coherencia
La base para preservar la consistencia y la calidad en la producción contemporánea es el monitoreo en tiempo real. Los operadores son esenciales para garantizar que todas las fases del proceso de producción sigan los estándares de calidad establecidos. El monitoreo en tiempo real permite a los operadores controlar de manera proactiva la producción en el momento, identificando y resolviendo anomalías antes de que afecten al producto final, en contraste con los controles de calidad periódicos que detectan los problemas después de que ocurren. Al reducir los desperdicios y el tiempo de inactividad, esta atención constante a los detalles ayuda a preservar no solo la calidad del producto, sino también la eficiencia operativa.
En realidad, la monitorización en tiempo real combina la observación manual con el uso de instrumentos de tecnología de vanguardia. Para detectar desviaciones del rendimiento ideal, los operadores confían en sensores, advertencias automáticas e interfaces de máquina. Esto puede implicar vigilar la precisión de los patrones de plegado, la distribución uniforme de la humedad o la resistencia de los sellos de los envases en la producción de toallitas húmedas, por ejemplo. La participación del operador en la identificación de estos problemas es crucial, ya que cualquier variación en estos parámetros podría reducir la calidad del producto final.
La capacidad de la monitorización en tiempo real para ofrecer una respuesta rápida es una de sus principales ventajas. Los operadores pueden solucionar rápidamente los problemas modificando parámetros de la máquina como la velocidad, la temperatura o la presión para que la producción vuelva a los niveles necesarios. Esta acción rápida garantiza el buen funcionamiento de la línea de fabricación y evita costosas interrupciones, además de impedir que los artículos defectuosos lleguen a los clientes. Los operadores contribuyen al mantenimiento de un suministro constante de productos de alta calidad sin necesidad de realizar un retrabajo significativo o eliminar residuos, al abordar los posibles problemas en su origen.
Mantener la coherencia de la marca también depende en gran medida del seguimiento en tiempo real. Los clientes en mercados competitivos quieren que todos los productos que compran sean del mismo calibre. La insatisfacción de los clientes y el daño a la reputación de una empresa pueden ser resultado de un solo lote defectuoso. Como primera línea de defensa para esta coherencia, los operadores utilizan su conocimiento para descifrar datos en tiempo real y tomar las medidas correctivas adecuadas. Al garantizar que cada producto cumpla o supere las expectativas del cliente, su diligencia cultiva la lealtad y la confianza del consumidor.
Además, el monitoreo en tiempo real facilita el cumplimiento normativo, en particular en sectores como alimentos, medicamentos y cuidado personal que tienen estándares de calidad estrictos. Los operadores proporcionan la documentación necesaria para auditorías y certificaciones de calidad al mantener registros exhaustivos de las observaciones y acciones correctivas realizadas en tiempo real. Además de cumplir con los estándares de cumplimiento, esta estrategia proactiva demuestra una dedicación a la calidad, lo que puede proporcionar una ventaja competitiva sustancial en el mercado.
Además de estos beneficios, la monitorización en tiempo real ayuda al mantenimiento predictivo y a la optimización de procesos a largo plazo. Los operadores e ingenieros pueden detectar patrones, como problemas recurrentes o desgaste lento de los equipos, utilizando los datos recopilados durante la producción. Al abordar estos problemas de forma proactiva, los fabricantes de toallitas húmedas pueden evitar averías inesperadas, prolongar la vida útil de la maquinaria y mejorar la eficiencia general de la producción. Los operadores desempeñan un papel crucial en los esfuerzos por lograr una mejora continua, ya que con frecuencia son los primeros en identificar estas tendencias.
En definitiva, el control en tiempo real representa más que una simple medida de control de calidad; es un proceso dinámico que combina la tecnología con la experiencia humana. Los operadores son esenciales para este proceso debido a su gran capacidad de observación y toma de decisiones. Al garantizar una calidad constante en tiempo real, no solo protegen la integridad del producto, sino que también contribuyen al éxito general y la competitividad de la operación de fabricación. Su trabajo pone de relieve lo crucial que es combinar tecnología de vanguardia con trabajadores expertos para lograr la excelencia en la fabricación.
2. Calibración periódica de los equipos
Los operadores deben realizar calibraciones rutinarias de los equipos para garantizar que funcionen dentro de las tolerancias designadas y generen constantemente resultados de alta calidad. Incluso el cambio más leve en los ajustes de las máquinas puede generar graves problemas de calidad en la producción, como mediciones inexactas, ensamblajes deficientes o desperdicio de material. Al realizar procesos de calibración precisos y frecuentes, los operadores ayudan a garantizar que estos ajustes sigan siendo precisos.
Para una determinada producción, la calibración implica medir y modificar metódicamente el equipo para cumplir con los requisitos requeridos. Por ejemplo, la calibración puede implicar ajustar la velocidad de dispensación, alinear los mecanismos de corte o garantizar la aplicación uniforme de la solución en sectores como la producción de toallitas húmedas. Las irregularidades en la producción pueden ser resultado de una falta de atención a los detalles, lo que puede dar lugar a productos defectuosos o a un mayor desperdicio de material. Para garantizar que la maquinaria funcione de forma óptima, los operadores realizan estas tareas con una combinación de conocimientos técnicos y una gran atención a los detalles.
La naturaleza preventiva de la calibración es un componente crucial. Los equipos que se calibran periódicamente reducen la posibilidad de errores o fallas imprevistas durante la fabricación. Cuando una máquina se traslada a un nuevo estándar de fabricación o a intervalos predeterminados, los operadores realizan controles de calibración. Estas inspecciones implican con frecuencia confirmar la exactitud de las piezas de la máquina utilizando estándares de referencia y equipos de precisión. Al hacer esto, los operadores garantizan que la línea de fabricación esté preparada para satisfacer determinadas necesidades del producto sin demoras ni interrupciones.
El cumplimiento de las normas y certificaciones de la industria también depende en gran medida de la calibración. Los equipos deben calibrarse según especificaciones precisas en industrias altamente reguladas, como la farmacéutica, la de procesamiento de alimentos y la de dispositivos médicos, debido a las estrictas regulaciones. Los operadores suelen estar a cargo de registrar estos procedimientos de calibración, lo que produce un registro de auditoría confiable que muestra el cumplimiento de las normas de calidad. Mantener registros exhaustivos es esencial para aprobar las inspecciones y preservar la confianza del cliente.
Además, la calibración constante promueve la sostenibilidad y los beneficios de costos a largo plazo. Un equipo preciso ahorra trabajo de repetición, reduce el desperdicio de material y prolonga la vida útil de los componentes al evitar el desgaste y la tensión innecesarios. Al minimizar el desperdicio, los operadores que dan alta prioridad a la calibración ayudan a los fabricantes de toallitas húmedas a reducir los gastos operativos y promover prácticas responsables con el medio ambiente. Su estrategia proactiva garantiza que la maquinaria funcione de manera confiable y eficaz, aumentando la producción y consumiendo la menor cantidad de recursos posible.
La competencia de los operadores en materia de calibración va más allá de las simples inspecciones; son esenciales para identificar y resolver problemas relacionados con la calibración. Los operadores suelen ser los primeros en notar los problemas cuando el equipo comienza a desviarse de las especificaciones debido al desgaste, el uso severo o razones ambientales. Protegen tanto la calidad del producto como la eficiencia operativa al recalibrar rápidamente para evitar que pequeñas desviaciones se conviertan en fallas de producción significativas.
Por último, pero no por ello menos importante, la participación de los operadores en la calibración de los equipos es un reflejo de su papel más importante en la promoción de una cultura de producción consciente de la calidad. Su compromiso con la precisión y la fiabilidad permite a las empresas mantener la reputación de sus marcas y proporcionar productos que igualan o superan las expectativas de sus clientes. Además de garantizar unos estándares elevados a corto plazo, los operadores que mantienen los equipos correctamente calibrados también ayudan a la organización a tener éxito a largo plazo. A través de su trabajo, demuestran lo crucial que es la habilidad humana para la gestión de una tecnología de producción sofisticada.
3. Realización de controles de calidad en puntos críticos
Un componente clave de una fabricación eficiente es la realización de controles de calidad en etapas cruciales del proceso de producción. Antes de pasar a la siguiente fase de fabricación, los operarios se encargan de realizar estos controles para asegurarse de que el producto final satisface los requisitos predeterminados. Solo los productos que cumplen los estándares de calidad más altos se entregan a los clientes gracias a esta estrategia proactiva, que también ahorra tiempo, dinero y recursos al identificar y corregir los defectos de forma temprana.
La inspección de las materias primas es con frecuencia el primer paso en las inspecciones de calidad críticas. Los operadores verifican que los materiales cumplan con los requisitos, como tamaño, peso, textura y composición química, antes de que lleguen a la línea de fabricación. Por ejemplo, al fabricar toallitas húmedas, los materiales utilizados tanto para las toallitas como para el envase deben cumplir con estándares estrictos de compatibilidad, durabilidad y retención de humedad. Al identificar las variaciones en una etapa temprana, se evita que los defectos se propaguen a etapas posteriores de la fabricación.
Los operadores realizan controles de calidad en puntos intermedios del proceso de producción para garantizar la precisión y la consistencia. Las mediciones, los controles de alineación, las inspecciones de ensamblaje y las pruebas de propiedades funcionales son algunos ejemplos de estas pruebas. Los operadores controlan los resultados de la máquina y los datos de los sensores en las operaciones automatizadas para asegurarse de que todo se mantenga dentro de los límites. Por ejemplo, durante el plegado y el corte, los operadores pueden verificar que cada pliegue sea preciso y que los cortes sean prolijos y estén en línea con el diseño del producto. Detectar problemas en una etapa temprana preserva la integridad general de la producción.
Las inspecciones de calidad de la etapa final suelen ser más exhaustivas e igualmente importantes. Los operadores inspeccionan los productos terminados para asegurarse de que cumplen con todos los estándares de seguridad, estéticos y de calidad. Las inspecciones visuales, las pruebas funcionales o el uso de tecnologías sofisticadas para medir el cumplimiento de los estándares técnicos pueden ser parte de este paso. Para garantizar el rendimiento y la durabilidad, los artículos de muestra se someten ocasionalmente a condiciones ambientales o pruebas de estrés. Por ejemplo, antes de enviar los artículos, los trabajadores de producción de toallitas húmedas pueden verificar que el paquete sea uniformemente agradable estéticamente, esté bien sellado y tenga niveles suficientes de humedad.
La documentación es un componente crucial de estas evaluaciones de calidad. Para proporcionar un registro verificable del cumplimiento de los estándares de calidad, los operadores documentan los resultados de las pruebas e inspecciones. Para auditorías, resolución de problemas y proyectos de mejora continua, este material es muy útil. Los clientes y las agencias gubernamentales también tienen la tranquilidad de saber que el proceso de producción es confiable y está bajo control.
Los controles de calidad cruciales también son esenciales para preservar la satisfacción del consumidor y el reconocimiento de la marca. Al identificar y solucionar los problemas de manera temprana, los operadores se aseguran de que solo los productos perfectos lleguen al mercado. Esto reduce la posibilidad de retiros de productos, reembolsos o críticas desfavorables, todo lo cual puede dañar la reputación de una empresa en industrias competitivas. Además, al reducir el desperdicio y la repetición del trabajo, estos controles mejoran la eficiencia operativa, lo que reduce inmediatamente los costos y promueve la sostenibilidad.
Los operadores son esenciales para llevar a cabo estos controles de calidad debido a sus conocimientos y meticulosidad. Para proporcionar una supervisión exhaustiva, integran la información de los sistemas automatizados con los procedimientos de inspección manual. Su capacidad para detectar tendencias en fallas recurrentes también puede orientar las mejoras del proceso, reduciendo la probabilidad de problemas en el futuro y mejorando la calidad general de la producción.
En conclusión, al salvar la brecha entre las materias primas y los artículos terminados, los operadores tienen la obligación vital de realizar controles de calidad en puntos importantes. Su atención al detalle garantiza que todas las fases de fabricación cumplan con los estándares de calidad, deteniendo la progresión de fallas y protegiendo la reputación del fabricante de toallitas húmedas y del cliente. Este deber enfatiza lo importante que es la habilidad humana para producir resultados confiables y superiores en la industria contemporánea.
4. Solución de problemas y acciones correctivas inmediatas
En el dinámico entorno de la fabricación, pueden surgir problemas inesperados en cualquier momento durante la producción. Dado que los operadores son los que lideran la tarea de abordar estos problemas, una de sus tareas más importantes es diagnosticar y aplicar soluciones rápidas. Esta capacidad de reconocer, evaluar y abordar los problemas rápidamente garantiza una producción continua, una calidad confiable del producto y una reducción del tiempo de inactividad.
La capacidad del operador para reconocer los signos de los problemas es el primer paso para solucionarlos. Los operadores experimentados son expertos en detectar anomalías que los sistemas automatizados no detectarían, ya sea un problema de la máquina, un defecto del producto o una anomalía en los datos de producción. Por ejemplo, en la producción de toallitas húmedas, un pequeño problema como un plegado desigual puede convertirse en un defecto general del lote si no se soluciona de inmediato. Para identificar estos problemas de forma temprana, los operadores confían en su experiencia técnica y en su astuta capacidad de observación.
Los operadores diagnostican la fuente subyacente de un problema después de haberlo reconocido. Examinar las piezas de la máquina, examinar las estadísticas de producción y tener en cuenta las modificaciones recientes de los materiales o los ajustes son pasos comunes en este proceso. Por ejemplo, un cambio abrupto en la calidad del producto podría atribuirse a condiciones ambientales como la humedad, materias primas defectuosas o una calibración incorrecta de la máquina. Para identificar la raíz del problema y asegurarse de que las medidas correctivas estén enfocadas y sean exitosas, los operadores usan la razón y un enfoque sistemático.
El siguiente paso para solucionar los problemas de producción es tomar medidas correctivas inmediatas. Para reanudar las operaciones normales, los operadores pueden reiniciar la maquinaria, cambiar las piezas rotas o modificar los ajustes de la máquina. Por ejemplo, los operadores pueden ajustar los ajustes de presión para solucionar la incapacidad de una máquina de sellado para proporcionar una presión constante. Al priorizar la calidad y la seguridad por sobre la velocidad de producción, es posible que, ocasionalmente, detengan momentáneamente la producción para realizar reparaciones o consultar con los equipos de mantenimiento.
Para evitar consecuencias en cadena que puedan interrumpir toda la línea de producción, es esencial poder reaccionar rápidamente a los problemas. Los retrasos pueden generar más desperdicios, tiempos de inactividad más prolongados y pérdidas económicas. Los operadores ayudan a mantener la eficiencia operativa y garantizan que solo los artículos de alta calidad pasen al proceso de producción resolviendo rápidamente los problemas.
Las soluciones técnicas son solo un aspecto de la resolución de problemas y las medidas correctivas. Además, los operadores son esenciales para registrar los problemas que enfrentan y las acciones que toman para solucionarlos. Los fabricantes de toallitas húmedas pueden detectar tendencias, resolver problemas persistentes y agilizar los procedimientos con la ayuda de esta documentación, que ofrece información valiosa para las iniciativas de mejora continua. Por ejemplo, si una determinada máquina sigue teniendo el mismo problema, la información que registran los operadores puede ayudar a los ingenieros a rediseñar o mejorar la maquinaria para mejorar el rendimiento.
La comunicación es otra faceta de la resolución de problemas. Para poner en práctica soluciones exitosas, los operadores suelen trabajar en conjunto con ingenieros, equipos de mantenimiento y personal de control de calidad. Al liderar estos equipos, su comprensión directa del problema y sus antecedentes resulta muy útil. Para reducir la posibilidad de problemas futuros, los operadores también pueden sugerir acciones preventivas como procedimientos operativos estándar actualizados o mantenimiento más frecuente.
La flexibilidad y la capacidad de toma de decisiones de los operadores también se demuestran en sus funciones de resolución de problemas. Los entornos de producción modernos y de ritmo acelerado requieren pensar con rapidez. Los operadores deben lograr un equilibrio entre la necesidad de precisión y minuciosidad y la urgencia de solucionar los problemas. La integridad del producto y el flujo de producción dependen de su capacidad para tomar decisiones acertadas y mantener la calma en situaciones difíciles.
En resumen, la resolución de problemas y las soluciones rápidas son esenciales para mantener procesos de producción eficientes y sin interrupciones. La resolución rápida de problemas y el diagnóstico por parte de los operadores reducen las interrupciones, preservan la calidad del producto y aumentan la productividad general del proceso de fabricación de toallitas húmedas. Su posición enfatiza lo crucial que es combinar conocimientos técnicos, habilidades analíticas y comunicación proactiva para gestionar con éxito la complejidad de las líneas de producción contemporáneas.
5. Documentación de métricas de calidad
Mantener altos estándares y garantizar el progreso continuo en los procesos de fabricación depende en gran medida de la capacidad de los operadores para documentar las mediciones de calidad. Este trabajo implica documentar información y hallazgos importantes sobre el calibre de los resultados y los procesos de fabricación. Estas métricas ofrecen un marco imparcial para evaluar el rendimiento, detectar patrones y poner en práctica las mejoras necesarias.
Durante la fabricación, los operadores controlan de cerca varios factores de calidad antes de iniciar el proceso de documentación. Las dimensiones, el peso, la integridad del material, los ajustes de la máquina y el rendimiento del producto son ejemplos frecuentes de estos criterios. En la producción de toallitas húmedas, por ejemplo, los operadores pueden registrar información sobre el contenido de humedad, la precisión del plegado, la potencia de sellado y la uniformidad del empaquetado. Los operadores generan un registro exhaustivo que describe con precisión el calibre de cada lote de fabricación registrando estos datos en tiempo real.
La documentación de métricas de calidad es fundamental porque permite la trazabilidad. Estos datos permiten a los productores identificar la causa subyacente de un problema de calidad e implementar rápidamente medidas correctivas. Los operadores pueden examinar los datos registrados, por ejemplo, para determinar si el problema fue causado por factores ambientales, calibración de la máquina o variación del material si se descubre que un lote de toallitas húmedas tiene niveles de humedad desiguales. Esta trazabilidad no solo ayuda a la resolución inmediata de los problemas, sino que también evita que vuelvan a ocurrir.
La documentación también ayuda a garantizar que se cumplan las normas de la industria y los estándares de calidad. Para demostrar el cumplimiento de las normas de seguridad y rendimiento, varias empresas, incluidas las de procesamiento de alimentos, medicamentos y productos de cuidado personal, necesitan registros de calidad exhaustivos. Mantener estos documentos, asegurarse de que sean correctos, completos y de fácil acceso para auditorías o inspecciones, es con frecuencia responsabilidad de los operadores. En ciertos casos, estos registros también demuestran la dedicación del fabricante de toallitas húmedas a la calidad, lo que mejora su reputación ante los clientes y las autoridades.
Otro beneficio de registrar las mediciones de calidad es la función que cumplen en la toma de decisiones basada en datos. La base para evaluar la eficiencia de la producción, identificar cuellos de botella y optimizar los procedimientos son los datos recopilados por los operadores. Registrar periódicamente el rendimiento de la máquina y la calidad del producto, por ejemplo, puede mostrar tendencias que indiquen la necesidad de realizar modificaciones en el proceso o mantenimiento preventivo. Los equipos de fabricación de toallitas húmedas pueden utilizar estos datos de manera eficiente gracias a la documentación exhaustiva de los operadores, que promueve una cultura de mejora continua.
Desde registros manuales hasta sistemas digitales complejos, los operadores emplean con frecuencia equipos y software de última generación para registrar las mediciones de calidad. Estas tecnologías hacen que el proceso de documentación sea más eficaz y práctico al permitir la entrada de datos en tiempo real, los cálculos automatizados y la visualización de tendencias. Los operadores que han recibido formación en estos sistemas pueden hacer una contribución sustancial a un mejor control de calidad y a operaciones más rápidas.
Además, el registro de las mediciones de calidad fomenta la responsabilidad en la planta de fabricación. Los operadores se vuelven más conscientes de cómo sus actividades afectan la calidad general cuando asumen la responsabilidad de documentar y evaluar estos indicadores. Debido a esta comprensión, los operadores están más inclinados a ser proactivos y buscar y resolver estos problemas antes de que se vuelvan más graves. Debido a que los datos registrados ofrecen un punto de referencia común para hablar sobre las mejoras de calidad con colegas y supervisores, también fomenta la cooperación.
Por último, la documentación exhaustiva de las medidas de calidad contribuye a generar confianza entre los clientes. Los registros exhaustivos demuestran que la empresa puede satisfacer de manera confiable los requisitos de los clientes y cuenta con estrictos procedimientos de control de calidad. Esta transparencia posiciona al fabricante de toallitas húmedas como un socio confiable y con conocimientos en mercados competitivos, lo que lo convierte en un diferenciador deseable.
En resumen, el registro de las mediciones de calidad es un procedimiento fundamental en la producción contemporánea que mejora el cumplimiento, la trazabilidad y el desarrollo continuo. Además de proteger la calidad del producto, la meticulosa atención a los detalles y la dedicación de los operadores a un registro minucioso ofrecen información valiosa para agilizar los procedimientos de producción. Su contribución a esta tarea crucial pone de relieve lo crucial que es combinar el conocimiento operativo con un enfoque metódico del control de calidad.
6. Cumplimiento de los procedimientos operativos estándar (SOP)
Las operaciones de producción consistentes y efectivas se basan en el seguimiento de los procedimientos operativos estándar (SOP, por sus siglas en inglés). Los SOP son instrucciones detalladas y detalladas que especifican cómo realizar correctamente determinados trabajos o procedimientos. Los operadores pueden tener la garantía de que todas las operaciones de producción cumplen con los estándares de calidad, los requisitos legales y las precauciones de seguridad de la empresa si se adhieren a estos procesos. La confiabilidad y uniformidad total del proceso de producción se ven directamente afectadas por su dedicación al cumplimiento de los SOP.
Los procedimientos operativos estándar eliminan la incertidumbre y reducen la posibilidad de errores al brindarles a los operadores un marco definido para llevar a cabo sus responsabilidades. Los procedimientos operativos estándar garantizan que todos los operadores realicen tareas como manipulación de materiales, configuración de máquinas, calibración y controles de calidad de la misma manera al estandarizar estos procesos. Para garantizar una calidad constante del producto en todos los lotes de producción, esta coherencia es esencial. Un procedimiento operativo estándar podría especificar los pasos exactos para cargar ingredientes, modificar los ajustes de la máquina y evaluar el producto terminado, por ejemplo, en la producción de toallitas húmedas. Al adherirse a esta regla, los operadores pueden minimizar la variabilidad y lograr de manera consistente los resultados previstos.
El cumplimiento de los procedimientos operativos estándar es fundamental para mantener el cumplimiento de los requisitos de la industria, así como para garantizar la coherencia. Existen estrictas normas reglamentarias para salvaguardar la seguridad de los consumidores en varias industrias, incluidas la de procesamiento de alimentos, cuidado personal y medicamentos. Al definir procedimientos que se adhieren a los estándares legales y de la industria, los procedimientos operativos estándar ayudan a los operadores a cumplir con estas obligaciones. Para evitar la contaminación, un procedimiento operativo estándar puede describir los métodos de limpieza y desinfección de la maquinaria utilizada para producir toallitas húmedas. Los operadores garantizan que el producto terminado satisface los requisitos de higiene y pasa las inspecciones reglamentarias al adherirse a estos protocolos.
La contribución del cumplimiento de los procedimientos operativos estándar a la seguridad de los trabajadores es otro componente crucial. Los procedimientos de seguridad son cruciales en los entornos de fabricación, ya que con frecuencia contienen sustancias químicas peligrosas y tecnología compleja. Los procedimientos operativos estándar proporcionan pautas para gestionar las materias primas, operar la maquinaria correctamente y abordar las crisis. Los operadores que se adhieren estrictamente a estos protocolos reducen la posibilidad de accidentes y hacen que su lugar de trabajo sea más seguro tanto para ellos mismos como para sus compañeros de trabajo. Para evitar posibles peligros y daños, un procedimiento operativo estándar puede, por ejemplo, describir cómo apagar una máquina en caso de un mal funcionamiento.
El cumplimiento de los procedimientos operativos estándar también reduce el tiempo de inactividad de la producción y aumenta la eficiencia. Los operadores pueden completar los trabajos con mayor rapidez y precisión con instrucciones claras, lo que minimiza la necesidad de repetir el trabajo o solucionar problemas. Cuando surgen problemas, los operadores pueden consultar los procedimientos operativos estándar para obtener asesoramiento sobre cómo solucionarlos con éxito. Esta técnica metódica reduce las interrupciones y garantiza que la producción se mantenga según lo previsto. Además, los procedimientos operativos estándar suelen contener planes de respaldo para problemas típicos, lo que permite a los operadores solucionar los problemas sin esperar la asistencia de un supervisor.
Los SOP se actualizan y mejoran en parte por los operadores. Su experiencia práctica ofrece información importante sobre cómo se aplican los procesos en situaciones del mundo real y posibles áreas de mejora. Para reducir el tiempo sin sacrificar la calidad, un operador puede recomendar, por ejemplo, simplificar un paso en el procedimiento de manipulación de materiales. A medida que la tecnología de producción y las necesidades cambian, los operadores pueden ayudar a garantizar que los procesos sigan siendo aplicables y eficientes participando en el crecimiento de los SOP.
El cumplimiento de los procedimientos operativos estándar tiene ventajas adicionales a la hora de incorporar y capacitar a nuevos operadores. Como herramienta de capacitación, los procedimientos operativos estándar exhaustivos e inequívocos ayudan a los nuevos miembros del equipo a aprender los procedimientos rápidamente y con seguridad. Los operadores capacitados pueden ayudar a los nuevos empleados a cumplir con estos protocolos, lo que garantiza una transición sin problemas y preserva un rendimiento del más alto nivel.
Por último, pero no por ello menos importante, el cumplimiento riguroso de los procedimientos operativos estándar promueve una cultura responsable y disciplinada dentro de la empresa. Los operadores que cumplen estas reglas demuestran regularmente profesionalidad y dedicación a la calidad. Esta estrategia metódica fortalece la reputación del fabricante en cuanto a confiabilidad y calidad al fomentar la confianza entre los gerentes, los compañeros de trabajo y los clientes.
En resumen, los operadores tienen el deber fundamental de cumplir con los procedimientos operativos estándar, que son la base de todos los procesos de producción eficaces. Los procedimientos operativos estándar ofrecen un camino hacia la excelencia, desde la mejora de la seguridad y la eficiencia hasta la garantía de la uniformidad del producto y el cumplimiento normativo. Mantener altos estándares, fomentar el desarrollo continuo y lograr el éxito a largo plazo en el exigente sector industrial dependen del compromiso de los operadores de cumplir y mejorar estos procesos.
7. Comunicación proactiva
Un componente clave de las funciones de un operador para preservar la calidad del producto y garantizar el buen funcionamiento de las operaciones de producción es la comunicación proactiva. Los operadores sirven como enlaces entre varios equipos, incluidos los de gestión, mantenimiento y control de calidad, en un entorno de producción dinámico. Al intercambiar información precisa y oportuna, promueven la cooperación, evitan problemas y promueven el desarrollo continuo.
La notificación en tiempo real de desviaciones o anomalías por parte de los operadores es el primer paso hacia una comunicación proactiva eficaz. Los operadores pueden evitar que problemas menores se conviertan en interrupciones más importantes si notan de inmediato cualquier anomalía que observen en el rendimiento de la máquina, la calidad del material o los estándares del producto. Por ejemplo, alertar al equipo de mantenimiento de inmediato si un operador nota un ruido o una vibración extraños en una máquina ayuda a prevenir posibles averías y costosos tiempos de inactividad. Este método garantiza una producción constante y, al mismo tiempo, conserva los recursos.
Además de informar sobre los problemas, los operadores son esenciales para intercambiar ideas y observaciones de su trabajo diario. Su experiencia práctica ofrece información valiosa que ayuda a orientar la toma de decisiones y las mejoras de los procesos. Por ejemplo, un operador puede informar a los supervisores o equipos técnicos que una configuración específica de la máquina conduce a una mayor eficiencia o una mejor calidad. Estas conclusiones suelen dar lugar a una optimización del proceso, lo que aumenta los niveles de producción en general.
La coordinación entre muchos equipos y turnos también requiere una comunicación proactiva. Los operadores proporcionan a la cuadrilla entrante información vital sobre los problemas actuales, el mantenimiento finalizado o los cambios particulares realizados durante sus turnos. Esta continuidad garantiza que todos los miembros del equipo estén informados de las prioridades o los problemas actuales y que la producción avance sin contratiempos. Por ejemplo, la comunicación explícita del operador saliente garantiza que el operador entrante pueda abordar rápidamente la necesidad de recalibrar una máquina después de un lote en particular.
Además, los operadores suelen trabajar como enlaces para los grupos de control de calidad, ofreciendo información y observaciones actualizadas durante las auditorías o inspecciones. Su capacidad para indicar claramente los problemas y ofrecer pruebas que los corroboren, como registros o métricas, contribuye a un procedimiento de auditoría transparente y eficaz. Esta asociación refuerza aún más la importancia de su papel en el cumplimiento de las normas legales y de calidad.
La comunicación proactiva es aún más importante en situaciones de alta presión, como cuando los plazos de producción están cerca o surgen dificultades imprevistas. Una comunicación clara y eficaz entre los operadores y los miembros del equipo puede ayudar a priorizar el trabajo, asignar recursos y reducir el impacto de las interrupciones. Por ejemplo, un operador puede notificar rápidamente a los equipos de gestión y adquisiciones sobre un faltante de material si se descubre durante un turno, lo que les permite identificar una solución antes de que se ponga en peligro el cronograma de producción.
La comunicación proactiva entre operadores también incluye el intercambio de opiniones sobre herramientas, procedimientos y sistemas. Los operadores interactúan con frecuencia con maquinarias sofisticadas e interfaces de software en entornos de producción contemporáneos donde la automatización y las tecnologías basadas en datos son comunes. Su retroalimentación sobre la facilidad de uso y eficacia de estas tecnologías es crucial para detectar áreas que podrían requerir innovación o mejora. Un operador puede, por ejemplo, recomendar un cambio en la interfaz de usuario de una máquina que facilitaría la interpretación de datos en tiempo real, lo que sería ventajoso para todo el equipo de producción.
La comunicación proactiva también promueve una cultura de responsabilidad y cooperación. Los operadores fomentan un ambiente de cooperación en el que todos se comprometen a alcanzar objetivos compartidos cuando participan activamente en conversaciones, expresan sus problemas e intercambian ideas. Además de mejorar las habilidades para la resolución de problemas, esta comunicación abierta fomenta la confianza entre la gerencia, los supervisores y los compañeros de trabajo.
Por último, cuando es necesario, la comunicación proactiva fomenta vínculos más estrechos con las partes interesadas externas, como proveedores o consumidores. Para responder a las preguntas de los clientes o las inquietudes de los proveedores, se puede pedir a los operadores que describan de primera mano los procedimientos o dificultades de fabricación. La profesionalidad y la fiabilidad de la empresa aumentan gracias a su capacidad para comunicar datos técnicos con audacia y claridad.
En resumen, las operaciones industriales eficaces dependen en gran medida de la comunicación proactiva, ya que permite a los operadores resolver problemas rápidamente, intercambiar información valiosa y promover el trabajo en equipo. Su capacidad para comunicarse de manera eficiente con equipos internos y externos es esencial para mantener altos estándares de calidad, agilizar los procedimientos y garantizar un funcionamiento sin problemas. El éxito y la solidez del proceso de producción se mejoran en gran medida si los operadores ponen énfasis en la comunicación proactiva.
8. Formación e intercambio de conocimientos
Para garantizar la mejora continua de los procedimientos industriales y el desarrollo de las habilidades de la fuerza laboral, los operadores tienen la responsabilidad crucial de compartir información y brindar capacitación. Como expertos experimentados, los operadores son esenciales para capacitar a los nuevos empleados, fomentar una cultura de aprendizaje y aumentar el conocimiento general del equipo. Su capacidad para intercambiar información de manera eficiente mejora la cohesión del equipo, la calidad del producto y la eficiencia operativa general.
Cuando los nuevos trabajadores entran en la planta de fabricación, los operadores son con frecuencia su primer punto de contacto. Más allá de los principios académicos, ofrecen instrucción práctica que ayuda a los recién llegados a comprender las sutilezas de las máquinas, los procedimientos y los estándares de calidad. Por ejemplo, en la producción de toallitas húmedas, los operadores pueden mostrar cómo diagnosticar problemas típicos de los equipos o modificar los ajustes de las máquinas para obtener los niveles de humedad requeridos. Los nuevos empleados adquieren confianza y se adaptan rápidamente al entorno de producción con la ayuda de esta instrucción individualizada.
Los operadores son esenciales para mejorar las habilidades del personal actual, además de incorporar a los nuevos empleados. Los operadores reciben con frecuencia una capacitación mejorada a medida que las tecnologías de fabricación mejoran para mantenerse al día con los nuevos equipos, sistemas de automatización o técnicas de producción. Una vez que adquieren las habilidades necesarias, transmiten su experiencia a sus colegas, lo que garantiza que el equipo en su conjunto esté preparado para utilizar las herramientas más nuevas de manera eficiente. Un operador capacitado en sistemas de monitoreo habilitados para IoT, por ejemplo, puede instruir a sus colegas sobre cómo analizar datos en tiempo real y aplicarlos para mejorar la calidad de sus productos.
Compartir conocimientos también incluye lecciones aprendidas en las operaciones diarias y las mejores prácticas. A partir de su experiencia práctica, los operadores experimentados obtienen con frecuencia ideas útiles, como métodos efectivos para la gestión de materiales, la reducción de desperdicios o la mejora del rendimiento de las máquinas. Además de aumentar la productividad individual, compartir estos conocimientos con el equipo respalda los esfuerzos de desarrollo continuo. Un operador puede, por ejemplo, ofrecer consejos sobre cómo reducir el tiempo de inactividad durante los cambios de máquina, lo que podría implementarse como un procedimiento de rutina para todos los turnos.
Además, los operadores ayudan a desarrollar y mejorar los recursos de capacitación, incluidos los manuales de resolución de problemas, las películas instructivas y los procedimientos operativos estándar (SOP). Los operadores garantizan que la información vital se mantenga y sea de fácil acceso para los miembros del equipo actuales y futuros al registrar su experiencia y ofrecer recursos claros y de fácil navegación. Cuando los operadores experimentados se jubilan o se mudan, este enfoque es muy útil para evitar lagunas de conocimiento.
Establecer una cultura de cooperación y apoyo mutuo es un componente crucial de la capacitación y el intercambio de conocimientos. Los operadores que comparten libremente sus conocimientos inspiran a otros a seguir su ejemplo, lo que fomenta una atmósfera en la que los miembros del equipo se sienten libres de hacer preguntas, buscar ayuda y compartir ideas. Debido a que se intercambian diferentes puntos de vista y experiencias y se incorporan al flujo de trabajo, esta cultura no solo fomenta la creatividad, sino que también mejora los vínculos del equipo.
Compartir conocimientos también es esencial para garantizar el cumplimiento y la seguridad. Los operadores se aseguran de que todos los miembros del equipo conozcan y respeten las normas de seguridad, las pautas de manipulación de equipos y los estándares de calidad. Los operadores contribuyen a la prevención de accidentes, la integridad de los productos y el cumplimiento de los estándares de la industria al mantener a sus colegas informados periódicamente sobre los cambios en la legislación o las mejores prácticas.
Las ventajas de la formación y el intercambio de información son especialmente evidentes en situaciones de alta presión, como cuando los objetivos de producción son estrictos o surgen dificultades imprevistas. La resolución eficaz de problemas, la adaptación rápida y el mantenimiento de la productividad son posibles en equipos de operadores cualificados que comparten una comprensión de los procesos y procedimientos. Esta preparación es el resultado del conocimiento compartido y del aprendizaje cooperativo que han fomentado los operadores experimentados.
Por último, al reafirmar su posición como líderes y expertos en la planta de producción, la capacitación y el intercambio de información fortalecen a los propios operadores. Su moral y satisfacción laboral aumentan cuando se reconocen sus esfuerzos en la formación de equipos y la mejora de procesos, lo que los inspira a seguir desempeñándose bien en sus puestos.
En resumen, el intercambio de información y la capacitación son elementos esenciales de la producción contemporánea. Además de facilitar la incorporación fluida de nuevos miembros al equipo, la capacidad de los operadores para colaborar, brindar tutoría y capacitarse promueve avances continuos en productividad, calidad y seguridad. Para crear una plantilla competente, unificada y preparada para el futuro, los operadores deben priorizar e invertir en estas funciones.
9. Promoción de normas de seguridad e higiene
Los operadores tienen el deber fundamental de promover los estándares de seguridad e higiene, especialmente en sectores donde el bienestar de los trabajadores y la integridad de los productos son fundamentales. Los operadores son esenciales para preservar un entorno de fabricación higiénico y seguro, garantizar el cumplimiento de la legislación y proteger a los trabajadores y a los usuarios finales. Su atención a los detalles, el cumplimiento de los procedimientos y las medidas proactivas sientan las bases para unos procesos de producción fiables y superiores.
La seguridad en los entornos de producción comienza con el cumplimiento riguroso por parte de los operadores de los procedimientos de seguridad definidos y su aplicación. El uso de equipos de protección individual (EPI), el uso adecuado de la maquinaria y el cumplimiento de los protocolos de seguridad al manipular productos peligrosos son ejemplos de ello. Por ejemplo, en la fabricación de toallitas húmedas, los operadores pueden asegurarse de que se utilicen soluciones químicas o desinfectantes y de que se conserven adecuadamente para evitar la contaminación o los derrames. Al apoyar estos procedimientos, los operadores contribuyen a reducir los accidentes laborales y garantizan un entorno de trabajo seguro para sus compañeros de trabajo.
Las normas de higiene son igualmente importantes, sobre todo en sectores como la alimentación, la medicina y el cuidado personal. Los operarios son los responsables de asegurarse de que todas las herramientas, equipos y superficies se limpien y esterilicen según los protocolos establecidos. En la producción de toallitas húmedas, esto puede implicar la esterilización de equipos, la limpieza de las boquillas dosificadoras de solución o la eliminación del polvo de las zonas de envasado. Estos pasos cumplen los criterios legales, garantizan la seguridad del producto y evitan la contaminación.
Para detectar posibles riesgos de seguridad o higiene, los operarios también vigilan el entorno de producción. Gracias a su experiencia práctica con máquinas y procedimientos, pueden identificar problemas como equipos deteriorados, sistemas de ventilación obstruidos o situaciones antihigiénicas. Por ejemplo, un operario puede informar rápidamente de una fuga en una tubería para su mantenimiento si ve que pone en peligro la esterilidad de un área de producción. Esta estrategia proactiva evita que los pequeños problemas se conviertan en problemas mayores.
Además de sus tareas habituales, los operadores participan activamente en iniciativas de formación y concienciación sobre seguridad. Al ilustrar los métodos adecuados y hacer hincapié en las repercusiones del incumplimiento, instruyen a los miembros del equipo y a los nuevos empleados sobre el valor de la seguridad y la limpieza. Por ejemplo, los operadores pueden realizar seminarios sobre procedimientos de emergencia, como el uso de extintores o la reacción ante derrames de productos químicos. Estas iniciativas garantizan que todos los empleados conozcan y estén preparados para aplicar las normas de seguridad.
Otro componente crucial del trabajo de un operador es cumplir con las leyes de seguridad e higiene. Para proteger a los clientes y trabajadores, las agencias reguladoras con frecuencia imponen criterios estrictos, que los operadores se aseguran de que se cumplan con regularidad. Esto incluye llevar un registro de los programas de limpieza, registrar los procedimientos de seguridad e higiene y participar en auditorías e inspecciones. Los operadores ayudan a las empresas a evitar multas, conservar las certificaciones y ganarse la confianza de los clientes al promover estas prácticas.
Promover una cultura de responsabilidad y desarrollo continuo es otro aspecto de la promoción de la seguridad y la higiene. Al dar ejemplo, los operadores demuestran que la higiene y la seguridad no son solo deberes, sino también valores organizacionales. Apoyan a sus colegas para informar sobre situaciones peligrosas, hacer sugerencias de mejoras y participar activamente en mantener el lugar de trabajo seguro e higiénico. Esta estrategia cooperativa garantiza una dedicación compartida a la excelencia y fomenta el espíritu de equipo.
Además, los operadores apoyan la sostenibilidad mediante la implementación de procedimientos de higiene y seguridad que reducen los residuos y el uso de recursos. Por ejemplo, podrían apoyar técnicas de desinfección que ahorren agua o productos de limpieza respetuosos con el medio ambiente. Estos procedimientos cumplen con estrictos estándares de higiene y, al mismo tiempo, respaldan objetivos ambientales más generales.
El cumplimiento de estas normas por parte de los operadores es esencial en sectores de alto riesgo en los que incluso pequeñas infracciones de seguridad o higiene pueden tener graves repercusiones. Sus acciones preservan la imagen de fiabilidad y calidad de la empresa, salvaguardan la salud de sus compañeros de trabajo y protegen a los clientes de productos contaminados.
En resumen, los operadores desempeñan un papel fundamental en la protección de las personas y los productos, ya que defienden los estándares de seguridad e higiene en la fabricación. Garantizan que la seguridad y la limpieza se mantengan en la vanguardia de las operaciones industriales gracias a sus conocimientos, atención al detalle y liderazgo. El logro de la excelencia operativa, el cumplimiento normativo y la confianza de los clientes dependen de sus esfuerzos.
10. Participación en programas de mejora continua
Los programas de mejora continua, cuyo objetivo es aumentar la eficacia, la sostenibilidad y la calidad de los procesos industriales, dependen en gran medida de los operarios. Estas iniciativas, que buscan reducir los desperdicios, aumentar la producción y garantizar una calidad constante de los productos, suelen recurrir a enfoques como Lean, Six Sigma o Kaizen. Al tener experiencia directa con las operaciones del día a día, los operarios aportan ideas valiosas y participan activamente en la búsqueda de áreas de mejora y la implementación de soluciones.
La capacidad de los operadores para detectar ineficiencias o problemas persistentes en el proceso de fabricación es un componente crucial de su participación en la mejora continua. Tienen una visión única de los cuellos de botella, los procedimientos ineficientes o las variaciones de calidad debido a su estrecho contacto con los equipos y los materiales. Un operador puede notar, por ejemplo, que ciertos equipos siempre deben ajustarse para cumplir con los requisitos, lo que indica la necesidad de mantenimiento o un rediseño. Los operadores inician el proceso de mejora alertando a los ingenieros o supervisores sobre estos conocimientos.
En un esfuerzo por lograr una mejora continua, los operadores también ayudan con la ideación y la creación de soluciones. Su conocimiento práctico les permite proporcionar ajustes factibles y viables que complementen los objetivos de producción. Por ejemplo, los operadores pueden sugerir la modificación de las secuencias de las máquinas para lograr flujos de trabajo más eficientes o la mejora de los métodos de carga de material para minimizar los desechos durante una campaña Lean para reducir el desperdicio. Su participación activa garantiza que las iniciativas de mejora se basen en realidades operativas y tengan mayores probabilidades de éxito.
La experiencia de los operadores es frecuentemente necesaria para la ejecución de proyectos de mejora. En la planta de fabricación, desempeñan un papel crucial en la prueba de nuevos procedimientos, equipos o técnicas. Los operadores suelen ser los encargados de incorporar estas tecnologías a las operaciones habituales y proporcionar retroalimentación sobre su eficacia, por ejemplo, si un proyecto Six Sigma requiere la incorporación de sensores para realizar un seguimiento del rendimiento de la máquina. Con su orientación, se mejora la solución para proporcionar los resultados deseados sin interferir con las operaciones.
Los operadores no solo contribuyen a proyectos específicos, sino que también apoyan continuamente una cultura de mejora continua. Al buscar siempre métodos para mejorar la productividad o la calidad, alientan a sus pares a seguir su ejemplo. Esta estrategia proactiva fomenta un ciclo positivo de mejora en toda la empresa al motivar a los equipos a seguir atentos a las oportunidades de mejora y a responder a ellas.
Para que los operadores participen en iniciativas de mejora continua también es necesario capacitarlos e intercambiar información. Los operadores suelen tomar la iniciativa de enseñar a sus compañeros cuando se implementan nuevos procedimientos o herramientas, asegurándose de que los equipos y los turnos adopten las mejoras sin problemas. Por ejemplo, los operadores pueden realizar sesiones de capacitación para ilustrar el uso y las ventajas de una nueva técnica de control de calidad después de su introducción, lo que garantiza una implementación uniforme en toda la fuerza laboral.
Otra forma en que los operadores respaldan el desarrollo continuo es mediante la documentación. Proporcionan una imagen clara del impacto del programa al documentar datos y métricas antes, durante y después de la implementación de los cambios. Estos documentos son fundamentales para evaluar el funcionamiento de las iniciativas de mejora y señalar las áreas que aún requieren mejoras. La documentación exhaustiva que realizan los operadores garantiza que se conserve el conocimiento adquirido en cada esfuerzo y que pueda orientar las iniciativas posteriores.
Los objetivos de sostenibilidad son otro aspecto de la participación de los operadores en programas de desarrollo continuo. Las iniciativas para reducir el impacto ambiental de los procesos industriales pueden ser impulsadas por sus conocimientos sobre el uso de materiales, el consumo de energía y la generación de residuos. Para ahorrar dinero y practicar la gestión ambiental, un operador puede recomendar, por ejemplo, cambiar los ajustes de la máquina para utilizar menos energía durante los períodos de producción fuera de horas punta.
Por último, el desarrollo profesional y la satisfacción laboral de los operarios mejoran cuando participan en iniciativas de mejora continua. Al participar en estos programas, las personas desarrollan sus habilidades, obtienen una comprensión más profunda de los procedimientos de producción y contribuyen visiblemente al éxito de la empresa. Además de ayudar directamente a los operarios, este empoderamiento mejora las habilidades generales del equipo de producción.
En resumen, los operadores son colaboradores esenciales de los programas de mejora continua, ya que utilizan sus conocimientos y habilidades para crear mejoras significativas. Su capacidad para detectar ineficiencias, ayudar a crear soluciones y poner en marcha nuevos procedimientos garantiza que estas iniciativas seguirán teniendo efectos positivos. Los operadores son esenciales para mantener operaciones de fabricación competitivas que valoren mucho la calidad, la eficiencia y la innovación mediante la adopción de una cultura de mejora continua.
11. Papel en la sostenibilidad
Los operadores son esenciales para promover la sostenibilidad en los procesos industriales porque ayudan a cerrar la brecha entre las operaciones diarias y los objetivos de sostenibilidad corporativos. Sus actividades tienen una influencia directa en la eficiencia energética, la gestión de residuos y el uso de recursos de la planta de producción. Los operadores desempeñan un papel crucial en la fabricación sostenible, ya que las empresas trabajan para satisfacer los requisitos ambientales y las demandas de los clientes de procedimientos ecológicos.
Reducir los desechos de fabricación es una de las principales formas en que los operadores promueven la sostenibilidad. Gracias a su experiencia, pueden maximizar el uso de los materiales, garantizando que los recursos se utilicen de manera eficaz y que se minimice la cantidad de desechos o productos defectuosos. Los operadores pueden ajustar la maquinaria en la producción de toallitas húmedas, por ejemplo, para minimizar los excesos de material, detener los derrames de solución o garantizar un empaquetado preciso. Estos cambios reducen el efecto ambiental de desechar material adicional y, al mismo tiempo, ahorran dinero.
Otro aspecto fundamental en el que los operadores apoyan la sostenibilidad es la eficiencia energética. Los operadores pueden garantizar que el consumo de energía se minimice sin sacrificar la calidad de la producción vigilando y modificando las máquinas. Por ejemplo, los operadores pueden encontrar formas de minimizar el tiempo de inactividad o hacer funcionar los equipos a velocidades máximas, lo que eliminaría el uso innecesario de energía. También pueden informar sobre problemas como equipos calientes o motores ineficientes, lo que permitirá al personal de mantenimiento solucionarlos antes de que empeoren.
Además, los operadores son fundamentales para promover el uso de materias primas sostenibles. Los operadores se aseguran de que los productos ecológicos se manipulen adecuadamente a medida que más fabricantes de toallitas húmedas cambian a envases reciclables o sustratos biodegradables. Su capacidad para modificar los ajustes de la máquina para aceptar estos materiales es esencial para preservar la eficacia de la producción y la calidad del resultado final. Por ejemplo, es posible que los operadores deban modificar las temperaturas de sellado o las velocidades de la máquina al cambiar a toallitas biodegradables para evitar dañar el material sensible.
La participación de los operadores en iniciativas de reciclaje y recuperación de recursos es otra faceta de su deber de sostenibilidad. Los residuos o sobrantes de muchos procesos de fabricación se pueden reciclar o utilizar para otros fines. Los operadores suelen estar a cargo de clasificar los materiales reciclables y asegurarse de que estén correctamente preparados para su uso futuro. En ciertos casos, también podrían ayudar a operar equipos destinados a la recuperación de recursos, incluidos los sistemas que convierten los residuos de fabricación en materiales o energía que se pueden volver a utilizar.
Al participar en iniciativas de formación y concienciación centradas en la gestión medioambiental, los operadores contribuyen aún más a la sostenibilidad. Pueden incluir métodos ecológicos en su trabajo diario manteniéndose al día con las prácticas sostenibles más recientes. Un operador que haya recibido formación en técnicas de conservación del agua, por ejemplo, puede encontrar formas de utilizar menos agua al limpiar el equipo, lo que ahorraría dinero y protegería el medio ambiente.
También vigilan y reparan los equipos para evitar problemas medioambientales como parte de sus responsabilidades en materia de sostenibilidad. Cuando la maquinaria recibe el mantenimiento adecuado, funciona sin problemas y no libera contaminantes ni materiales peligrosos. Los operadores que realizan inspecciones rutinarias de los equipos e informan de posibles problemas, incluidas fugas o emisiones excesivas, contribuyen a garantizar que se cumplan las normas medioambientales y reducen el impacto ecológico de la fábrica.
Además, los operadores utilizan con frecuencia la recopilación de datos y la elaboración de informes para respaldar los objetivos de sostenibilidad. Se registran métricas como la producción de basura, el uso de energía y el uso de materiales, lo que ofrece información útil para monitorear el avance de los objetivos de sostenibilidad. Los equipos de gestión pueden utilizar estos datos para evaluar la eficacia de los procedimientos actuales y señalar las áreas que necesitan desarrollo. La documentación exhaustiva proporcionada por los operadores garantiza la responsabilidad y la transparencia en las iniciativas ambientales.
En la planta de fabricación, los operadores también contribuyen al desarrollo de una cultura sostenible. Su comportamiento y conducta tienen el poder de influir en sus compañeros, promoviendo la adopción de procedimientos respetuosos con el medio ambiente por parte del equipo. El impacto de los proyectos sostenibles aumenta cuando los operadores los apoyan animando a otros a seguir su ejemplo, por ejemplo, reduciendo la basura o utilizando menos energía.
En resumen, los operadores son esenciales para lograr la sostenibilidad industrial. Contribuyen a la reducción de residuos, la conservación de la energía y la optimización de los recursos mediante sus conocimientos, iniciativa y dedicación a la gestión medioambiental. Además de mejorar la eficacia y el respeto por el medio ambiente de los procesos de producción, los operadores pueden ayudar a crear un futuro más sostenible para la empresa y un mundo más saludable coordinando su trabajo diario con objetivos de sostenibilidad más generales.
 Izmir, Turkey
 Zhengzhou, China
 Seoul, South Korea
 Delhi, India