• كيفية استكشاف الأخطاء وإصلاحها فيما يتعلق بمشكلات الختم والقطع الشائعة - كيفية استكشاف الأخطاء وإصلاحها فيما يتعلق بمشكلات الختم والقطع الشائعة؟

كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

الخطوتان الأخيرتان والأكثر أهمية في إنتاج المناديل المبللة هما القطع والختم. حتى أكثر الآلات تطورًا قد تواجه مشاكل تؤثر على دقة القطع، أو مظهر الكيس، أو جودة الختم. قد تؤدي هذه المشاكل إلى هدر المنتج، وتوقف الإنتاج، وشكاوى العملاء.

فيما يلي دليل شامل حول كيفية تحديد مشاكل القطع والختم الشائعة وتشخيصها وحلها بشكل فعال.

الختم الضعيف أو غير الكامل

من أكثر مشاكل الجودة شيوعًا في عبوات المناديل المبللة ضعف أو عدم كفاية الإغلاق. غالبًا ما تظهر هذه المشكلة في أكياس ذات خطوط إغلاق غير متساوية، أو بها تسريبات، أو يسهل تمزقها. مع أن ضعف الإغلاق قد يبدو مشكلة بسيطة، إلا أنه قد ينجم عن عدة عوامل مترابطة، منها تزامن الآلات، ودرجة الحرارة، والضغط، والنظافة.

يُعدّ انخفاض درجة الحرارة أو الضغط سببًا رئيسيًا لضعف الختم. ولكي تُدمج فكوك الختم طبقات الفيلم بفعالية، فإنّ الحرارة والضغط المستمرّين ضروريّان. إذا كانت درجة الحرارة منخفضة جدًا أو كان الضغط غير متساوٍ، فقد لا يتشكل الختم بشكل صحيح، مما يؤدي إلى التصاق جزئي. حتى التغيير الطفيف في درجة الحرارة بين 5 و10 درجات مئوية يمكن أن يؤثر بشكل كبير على سلامة الختم، خاصةً عند استخدام أفلام مغلفة متعددة الطبقات ذات تحمّل حراري محدود.

من المشاكل الشائعة الأخرى تلوث سطح العزل. أثناء إنتاج المناديل المبللة، قد تتناثر مواد مثل المستحضر أو ​​الغبار أو جزيئات الألياف بسهولة على الغشاء أو تترسب عليه. تعمل هذه الملوثات كحواجز تمنع التصاق طبقتي الغشاء. للحفاظ على استمرارية التشغيل، من الضروري تنظيف منطقة العزل بانتظام باستخدام قطعة قماش غير لاصقة أو مناديل مبللة بالكحول.

قد ينتج الختم غير المكتمل أيضًا عن عدم كفاية مدة السكون أو شد الفيلم. إذا تحرك الفيلم خلال عملية الختم بسرعة كبيرة، فقد لا يتوفر للحرارة الوقت الكافي لاختراق الطبقات الداخلية ودمجها. وعلى العكس، إذا كان الشد مرتخيًا جدًا، فقد يتجعد الفيلم ويفشل في ملامسة فك الختم بشكل متساوٍ.

لاستكشاف الأخطاء وإصلاحها، ابدأ باختبار درجة الحرارة وزيادتها تدريجيًا بزيادات صغيرة مع مراقبة قوة الختم. تأكد من نظافة فكي الختم، ووضعهما في مكانهما الصحيح، وطبق ضغطًا متساويًا على كامل العرض. وأخيرًا، تأكد من ثبات مزامنة المؤازرة وتغذية الفيلم.

من خلال معالجة هذه العوامل بشكل منهجي، يُمكن التخلص من ضعف الأختام، مما يضمن متانة كل كيس، وتناسقه البصري، وقدرته على مقاومة التسرب. وهذا يُسهم في الحفاظ على جودة المنتج وتعزيز سمعة العلامة التجارية.

آلة مناديل مبللة 0 1 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟
الختم الزائد أو الأختام المحروقة

عندما تتجاوز درجة حرارة الختم أو الضغط أو مدة بقاءه الحدود المثالية لفيلم التغليف، فقد تحدث مشاكل مثل الإفراط في الختم أو احتراق الأختام. من العلامات الشائعة لهذه المشكلة ظهور مناطق داكنة أو مجعدة أو ذائبة على الختم، وفي بعض الحالات، قد يتشوه الكيس. هذا لا يؤثر فقط على مظهر الكيس، بل قد يُضعف أيضًا السلامة الميكانيكية للفيلم وخصائصه العازلة، مما قد يؤدي إلى تسربات أو كسور في المستقبل.

السبب الأكثر شيوعًا لهذه المشاكل هو طول فترة السكون أو ارتفاع درجة الحرارة. لكل نوع من أنواع أغشية التغليف نطاق ذوبان محدد، وخاصةً الأغشية ذات الطبقات مثل PET/PE أو OPP/CPP. إذا ظلت فكوك الختم مغلقة لفترة طويلة جدًا أو شُغّلت في درجات حرارة عالية جدًا، فقد تتلف طبقات الغشاء أو تندمج بشكل غير متساوٍ. بمجرد أن يبرد الغشاء، قد يؤدي هذا التلف الدائم إلى هشاشة. بدلًا من الاعتماد على التخمين، ينبغي على المشغلين دائمًا استشارة مورد الغشاء لمعرفة نطاق درجة الحرارة المناسب وإجراء تعديلات تدريجية.

من المشاكل المحتملة الأخرى الضغط غير المنتظم أو المفرط. فالقوة الزائدة من فكي الختم قد تدفع الغشاء المنصهر خارج منطقة الختم، مما يترك علامات حروق أو يُكوّن حوافًا رقيقة وهشة. قد يؤدي عدم محاذاة الفكين العلوي والسفلي إلى ارتفاع درجة حرارة أحد جانبي الختم بينما يبقى الجانب الآخر غير مُحكم الإغلاق. تضمن المعايرة الميكانيكية المنتظمة توزيع الضغط بالتساوي على عرض الختم، وإغلاق الفكين بشكل موحد.

لحل مشاكل الختم، اخفض درجة الحرارة وقلل مدة السكون تدريجيًا مع مراقبة مظهر الختم. اختبر قوة الختم لضمان سلامته دون ضغط زائد على الغشاء. تحقق من محاذاة الفكين، وفكّر في استبدال أي طلاء تفلون متآكل قد يُسبب توزيعًا غير متساوٍ للحرارة في حال استمرار الاحتراق.

من خلال ضبط إعدادات الختم بشكل صحيح، وإجراء الصيانة الروتينية للمعدات، وتوفير تدريب للمشغل، يمكن تقليل مشاكل الإفراط في الختم، مما يضمن مظهرًا نظيفًا وموحدًا واحترافيًا للكيس.

آلة مناديل مبللة 1 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

تجعد الفيلم أو احتباس الهواء

من المشاكل الشائعة في عبوات المناديل المبللة تجعد الغلاف أو احتباس الهواء، مما يؤثر سلبًا على مظهر الكيس النهائي ووظيفته. يمكن أن يُضعف الهواء المحبوس سلامة الختم، مما يؤدي إلى انتفاخه واحتمال كسره تحت الضغط، بينما يُضفي الغلاف المتجعد مظهرًا غير احترافي على العبوة. عادةً ما تنشأ هذه المشاكل بسبب تغذية الغلاف غير المتساوية، أو سوء المحاذاة، أو ضعف التحكم في الشد أثناء العمليات عالية السرعة.

من الأسباب الرئيسية للتجعد عدم شد الفيلم بشكل صحيح. فإذا كان الفيلم مرتخيًا جدًا، فلن يبقى مسطحًا عند اقترابه من منطقة الختم، مما يؤدي إلى ظهور طيات أو تجاعيد. وفي المقابل، يؤدي الشد المفرط إلى تمدد الفيلم، مما قد يؤدي إلى انحناءه أو انكماشه بعد الختم. ويؤثر كلا الوضعين سلبًا على دقة القطع والختم الموحد. لضمان تدفق فيلم ثابت ومتساوٍ، من المهم فحص البكرات أو المقابض التي تعمل بمحرك سيرفو والتي تتحكم في شد الفيلم بانتظام. وتُعد أنظمة إدارة الشد التلقائية فعالة بشكل خاص في الحفاظ على الثبات خلال دورات الإنتاج الطويلة.

من العوامل الحاسمة الأخرى عدم محاذاة فكوك الختم وبكرات الفيلم. إذا لم يُعاير نظام توجيه الشبكة بشكل صحيح أو لم تكن بكرة الفيلم متمركزة، فقد ينحرف الفيلم جانبيًا. قد يؤدي ذلك إلى ضغط ختم غير متساوٍ وظهور تجاعيد بالقرب من الحواف. تساعد الفحوصات الدورية لبكرات التوجيه، وأجهزة الاستشعار الكهروضوئية، وأجهزة التتبع على ضمان سير الفيلم في مسار مستقيم وثابت.

قد يحدث احتباس الهواء أيضًا نتيجة سوء توزيع المنتج أو تعبئته. إذا كان المستحضر أو ​​كومة المناديل المبللة غير متساوية أو قريبة جدًا من منطقة الإغلاق، فقد تتجمع جيوب هوائية قبل إغلاق الفكين. قد يؤدي ذلك إلى انتفاخ الأكياس أو ظهور فقاعات هواء على طول خطوط الإغلاق. لتجنب هذه المشكلة، يُنصح بتركيب نظام تفريغ هواء، أو استخدام عادم هواء مُتحكم به، أو ضبط فوهات التعبئة.

لحل هذه المشاكل بفعالية، ابدأ بفحص شد ومحاذاة الغشاء، مع التأكد من تزامن عمليتي التعبئة والختم. بضبط المحاذاة الميكانيكية، والتحكم في الغشاء، وجرعة المنتج، يمكنك الحصول على أكياس ناعمة وخالية من الفقاعات، بلمسة نهائية عالية الجودة، تعكس معايير إنتاج ممتازة.

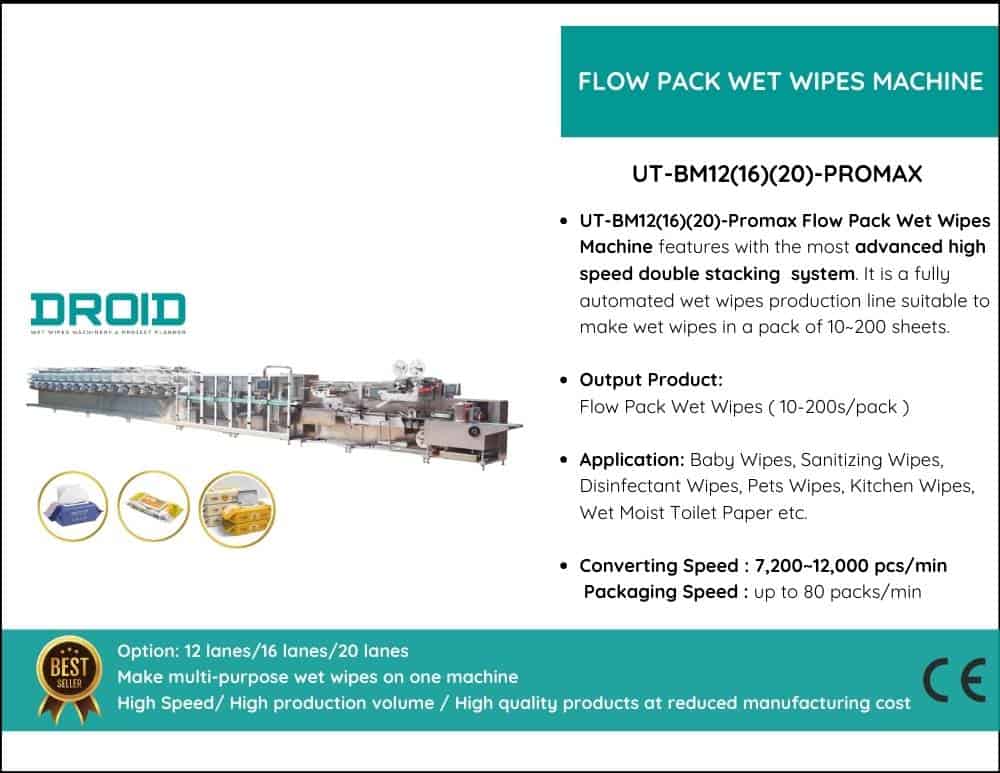
آلة مناديل مبللة 2 1 1030x749 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

قطع عدم المحاذاة أو الحواف المسننة

من المشاكل الشائعة في تغليف المناديل المبللة عدم محاذاة القطع أو الحواف المسننة، مما يؤثر سلبًا على مظهر الكيس ووظيفته. عند عدم تنسيق القطع بشكل صحيح مع أنظمة التغذية والإغلاق، قد تظهر حواف غير مستوية، أو طباعة غير مركزية، أو حتى قطع مزدوج أو تخطي القطع. هذه المشاكل لا تُهدر المواد فحسب، بل تُسبب أيضًا تناقضات قد تُضر بسمعة العلامة التجارية في مجال الجودة.

أحد الأسباب الرئيسية لهذه المشكلة هو عدم القدرة على تحديد علامات التسجيل. تعتمد معظم آلات التعبئة والتغليف الحديثة على مستشعرات ضوئية أو بصرية لتحديد علامات التسجيل المطبوعة وضمان دقة قطع كل كيس. إذا كانت هذه المستشعرات متسخة أو غير محاذية أو غير قادرة على تحديد العلامات منخفضة التباين، فقد تصبح دورة القطع غير متزامنة. للحفاظ على دقة ثابتة، من الضروري تنظيف عدسات المستشعر بانتظام والتأكد من أن العلامات المطبوعة واضحة وذات تباين عالٍ.

قد تنجم اختلافات القطع أيضًا عن انزلاق ميكانيكي أو مشاكل في مزامنة محرك السيرفو. حتى التأخيرات الطفيفة قد تتراكم مع مرور الوقت، مما يؤدي إلى انحراف موقع القطع إذا لم يكن محرك سيرفو تغذية الفيلم متزامنًا بشكل صحيح مع توقيت سكين القطع. تشمل التدابير الوقائية اللازمة ضبط أحزمة أو بكرات تغذية الفيلم ومعايرة محرك السيرفو بانتظام.

من المشاكل الشائعة أيضًا استخدام شفرات قطع باهتة أو مكسورة. فمع الاستخدام المستمر وتراكم الرواسب، قد تتآكل حواف الشفرات بمرور الوقت، مما يؤدي إلى قطع خشنة أو غير مستوية بدلًا من الحصول على مقصات نظيفة. يساعد إعادة شحذ الشفرات أو استبدالها بانتظام في الحفاظ على حدتها ودقتها.

لاستكشاف الأخطاء وإصلاحها، ابدأ بفحص مستشعرات التسجيل، ثم تأكد من مزامنة تغذية الفيلم. إذا كانت المحاذاة الميكانيكية صحيحة ولكن القطع لا يزال خشنًا، ففكّر في استبدال أو تنظيف مجموعة سكين القطع. من خلال الحفاظ باستمرار على محاذاة المؤازرة ودقة المستشعر وحدّة الشفرة، يمكنك ضمان قطع نظيفة ومصقولة تحافظ على جودة عبواتك وكفاءة إنتاجك.

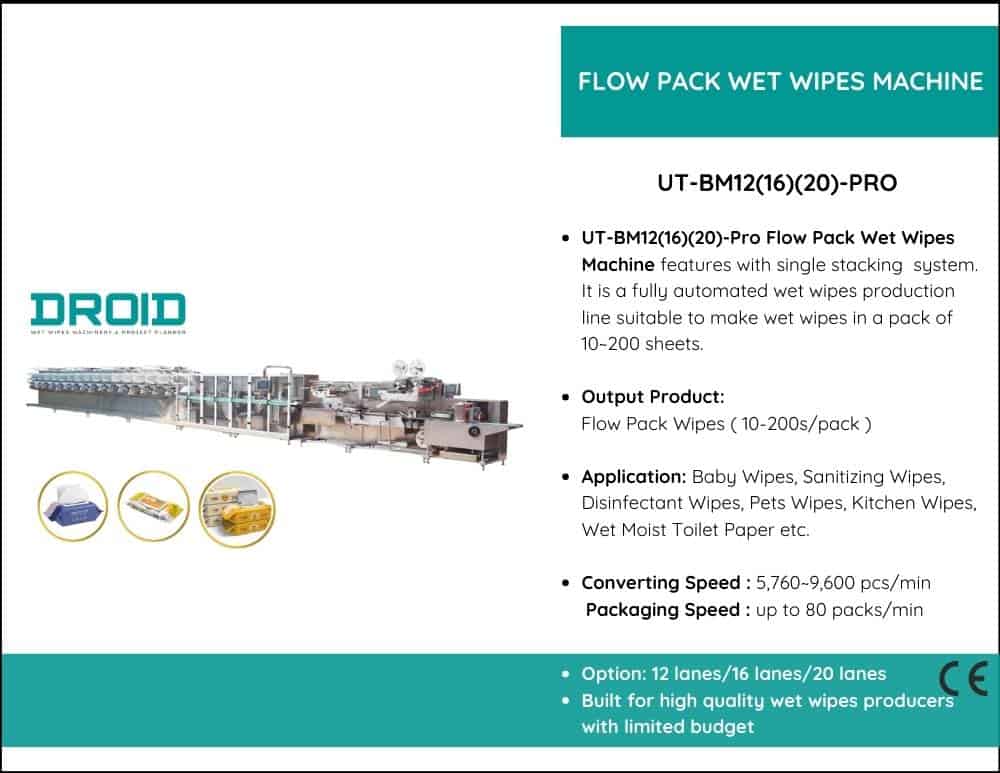
آلة مناديل مبللة 0 2 1030x749 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

تسرب الختم بعد التبريد

من المشاكل البسيطة، وإن كانت جوهرية، في تغليف المناديل المبللة تسرب الختم بعد التبريد. فرغم أن الأكياس قد تبدو مغلقة تمامًا فور تصنيعها، إلا أن الختم قد يضعف أو ينفتح عند الضغط عليه برفق بعد التبريد أو التخزين لبضع ساعات. هذا العيب الخفي، الذي غالبًا ما يُغفل عنه أثناء الفحص الأولي، قد يؤدي إلى شكاوى من العملاء أو سحب المنتج، وقد يُسبب مشاكل خطيرة في الجودة أثناء الشحن أو فترة الصلاحية.

أحد الأسباب الرئيسية لهذه المشكلة هو عدم كفاية وقت التبريد أو المعالجة بعد عملية الختم الحراري. أثناء عملية الختم، تبقى طبقات الفيلم شبه منصهرة ولم تصل إلى كامل قوة الالتصاق. إذا سُحبت الأكياس أو كُدّست مبكرًا جدًا بينما لا يزال الختم ساخنًا، فقد تنضغط الطبقات وتتشقق قليلًا أثناء تبريدها. تكثر هذه المشكلة في خطوط التصنيع عالية السرعة، حيث يمر الفيلم قبل أن يستقر الختم، أو عندما يكون مقطع التبريد قصيرًا جدًا. لتحقيق التصاق أفضل دون المساس بالسرعة، يُنصح بإطالة فترة التبريد أو خفض درجة حرارة الختم قليلًا.

يُعدّ عدم التوازن الكافي بين درجة الحرارة والضغط عاملاً مساهماً آخر. قد يبدو الختم متيناً عند تسخينه، لكنه يفقد سلامته عند تبريده إذا كانت درجة الحرارة مرتفعة جداً والضغط منخفضاً جداً، أو العكس. من الضروري الحفاظ على توازن ثابت بين كلا المعيارين. يمكن أن تساعد الفحوصات الدورية لضغط الهواء ودرجة حرارة فك الختم في منع هذه الاختلالات.

قد يحدث انفصال الأغشية أيضًا بسبب ترقيق الأغشية دون المستوى المطلوب أو مواد التغليف الرديئة. حتى مع ضبط إعدادات الختم الصحيحة، تميل الأغشية ذات التصاق الطبقات الضعيف إلى التمزق أثناء تبريدها. للحد من هذا الخطر، من الضروري التعاون مع موردي أغشية موثوقين وإجراء اختبارات جودة دورية للمواد الواردة.

لحل هذه المشكلة بفعالية، ينبغي إجراء اختبارات الانفجار وقوة الختم بعد التبريد، وليس فقط بعد الختم مباشرةً. من الضروري التحقق من توازن درجة الحرارة والضغط، وضبط إعدادات قسم التبريد، وتقييم جودة الغشاء. من خلال ضمان المعايرة المناسبة وإدارة المواد، يمكن تجنب تسرب الختم بعد التبريد بنجاح، مما ينتج عنه أكياس متينة ومانعة للتسرب تلبي معايير الأداء والجمال.

آلة مناديل مبللة 4 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

تلوث الشفرة وتراكم المنتج

في تغليف المناديل المبللة، يُعدّ تلوث الشفرات وتراكم المنتجات من المشاكل الشائعة، خاصةً في خطوط الإنتاج عالية السرعة حيث يتم القطع مباشرةً بعد تعبئة السوائل وإغلاقها. مع مرور الوقت، تتراكم بقايا مثل المستحضر، وطلاء الغشاء، وشظايا الألياف الدقيقة على شفرات القطع والمكونات الأخرى. هذا التراكم لا يقلل من دقة القطع فحسب، بل قد يؤدي أيضًا إلى حواف غير مستوية، ومشاكل في التصاق الغشاء، وإطالة فترة توقف الماكينة عن العمل للتنظيف.

السبب الرئيسي لهذه المشكلة هو تراكم السوائل الزائدة على سطح الغشاء. إذا لم يُنظّم نظام توزيع المستحضر بعناية أثناء عملية التبليل أو التعبئة، فقد يتناثر المحلول أو يفيض باتجاه مناطق القطع والختم. عند ملامسة هذا السائل للشفرة، يُكوّن تراكمًا لزجًا يؤثر سلبًا على كفاءة القطع. الحل العملي هو تحسين موقع وتوقيت فوهة التعبئة، لضمان توزيع المستحضر بالتساوي على كومة المناديل دون انسكابها على مسار الغشاء أو حافة التماس.

تنشأ مشكلة كبيرة أخرى نتيجة ضعف نظام الشفط أو السحب بالقرب من منطقة القطع. إذا لم تُزال الألياف أو شظايا الأغشية أو القطرات بفعالية، فإنها تميل إلى الالتصاق بسطح الشفرة. يؤدي هذا التراكم إلى زيادة الحرارة والاحتكاك، مما يؤدي إلى قطع غير متساوية أو غير منتظمة. يمكن أن يؤدي تركيب أو صيانة نظام شفط أو تفريغ هواء موضعي إلى تقليل الشوائب والرطوبة بالقرب من القاطع بشكل كبير.

كما أن طلاءات الأغشية رديئة الجودة أو غير المناسبة قد تُفاقم تلوث الشفرة. قد تلين بعض أنواع الأغشية بفعل الحرارة، تاركةً بقايا ذائبة تلتصق بالشفرة. يساعد استخدام أغشية ذات طلاءات مانعة للالتصاق أو مقاومة ثابتة للحرارة على إطالة فترات القطع دون الحاجة إلى التنظيف المتكرر.

لحل هذه المشاكل، افحص شفرة القطع بانتظام ونظفها بقطعة قماش خالية من الوبر ومذيب مناسب. يُنصح باستخدام شفرات غير لاصقة أو مطلية بالتفلون لتقليل الالتصاق. إلى جانب التنظيف والصيانة الدورية، فإن ضمان تشحيم آلية الشفرة بشكل صحيح سيعزز سلاسة الأداء، ودقة القطع، وتقليل وقت توقف الإنتاج، مما يحافظ على موثوقية وكفاءة عملية التعبئة والتغليف.

ماكينة المناديل المبللة 1 2 - كيفية استكشاف مشكلات الختم والقطع الشائعة وإصلاحها؟

تنشأ معظم مشاكل منع التسرب والقطع من اختلالات طفيفة في المحاذاة، أو وجود ملوثات، أو تقلبات في درجات الحرارة. وأفضل الطرق لتجنب هذه المشاكل هي تدريب المشغلين ، والصيانة الوقائية، والمراقبة المنتظمة.

بإجراء فحوصات جودة دورية والاحتفاظ بسجلات مفصلة لمعاييركم، يمكنكم ضمان استيفاء كل كيس يخرج من خط إنتاجكم لأعلى معايير المتانة والجمال. هذا لا يحمي منتجكم فحسب، بل يعزز سمعة أعمالكم أيضًا.

يحدث هذا غالبًا نتيجة اختلال التوازن بين درجة الحرارة والضغط أو عدم كفاية وقت التبريد بعد الختم. ينكمش الغشاء مع تبريده، وإذا لم يُحكم الختم تمامًا، فقد تتكون ثقوب صغيرة قد تؤدي في النهاية إلى تسريبات.

الأسباب الأكثر شيوعًا لتجعد الفيلم هي عدم محاذاة الأسطوانة بشكل صحيح أو شد الفيلم. تنشأ الطيات أو التجاعيد على طول الختم نتيجة تغذية الفيلم بشكل غير منتظم بسبب شد مرتخٍ أو غير متساوٍ.

أعد معايرة مزامنة المؤازرة بين وحدتي التغذية والقطع. نظّف المستشعر الكهروضوئي وتأكد من محاذاة علامات الطباعة وتباينها بشكل صحيح. من الأسباب الشائعة لعدم المحاذاة تأخر المؤازرة وسوء اكتشاف المستشعر.

انخفاض درجة الحرارة، أو عدم توازن الضغط، أو التلوث (مثل المستحضر أو ​​الغبار) على سطح الختم هي الأسباب الرئيسية لضعف الختم. تأكد من توزيع الضغط بالتساوي، ونظف الفكين، وارفع درجة الحرارة برفق.

عند ارتفاع درجة الحرارة أو مدة السكون أو ضغط الختم بشكل مفرط، يحدث فرط في الختم. تأكد من محاذاة فكي الختم العلوي والسفلي بشكل صحيح، واضبط المواصفات تدريجيًا حسب الحاجة.

هذا يشير إلى شفرات لزجة أو باهتة. لضمان قطع نظيفة ودقيقة، يجب تنظيف سكين القطع، أو إعادة صقلها، أو استبدالها بانتظام.

حافظ على ثبات شد الغشاء، وأعد وضع فوهات المستحضر، وتأكد من تجانس التعبئة. يمكن أيضًا التخلص من جيوب الهواء بتركيب جهاز شفط أو تفريغ هواء.

يُفضل القيام بذلك مرة واحدة في كل وردية، أو أكثر في حال استخدام تركيبات لزجة. يساعد التنظيف الوقائي، بتجنب تراكم الأوساخ، على منع تلوث الشفرة أو إضعاف مانع التسرب.

بالطبع. قد ينتج ضعف الختم، أو الاحتراق، أو القطع غير المتساوي عن استخدام أغشية ذات طبقات ختم حرارية غير متوافقة، أو سمك غير متساوٍ، أو قوة تغليف منخفضة. قبل الإنتاج، تأكد دائمًا من مواصفات الأغشية.

اختبر دقة القطع ومتانة الختم يوميًا، وتحقق من معايرة المستشعر، ونظف الفكوك والشفرات بانتظام، وحافظ على ثبات درجة الحرارة والتحكم في الضغط. الرعاية الوقائية تقلل من وقت التوقف عن العمل وتضمن استمرارية الإنتاج.

اسأل عن اقتباس 

2 + 2 =؟

معلومات الاتصال