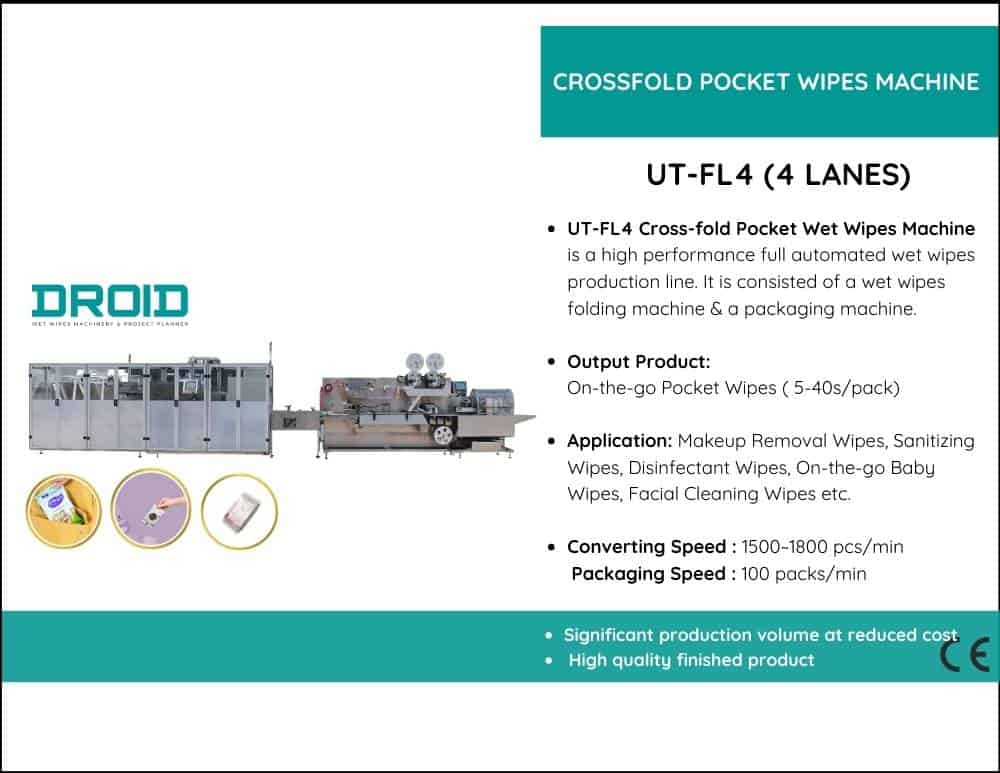
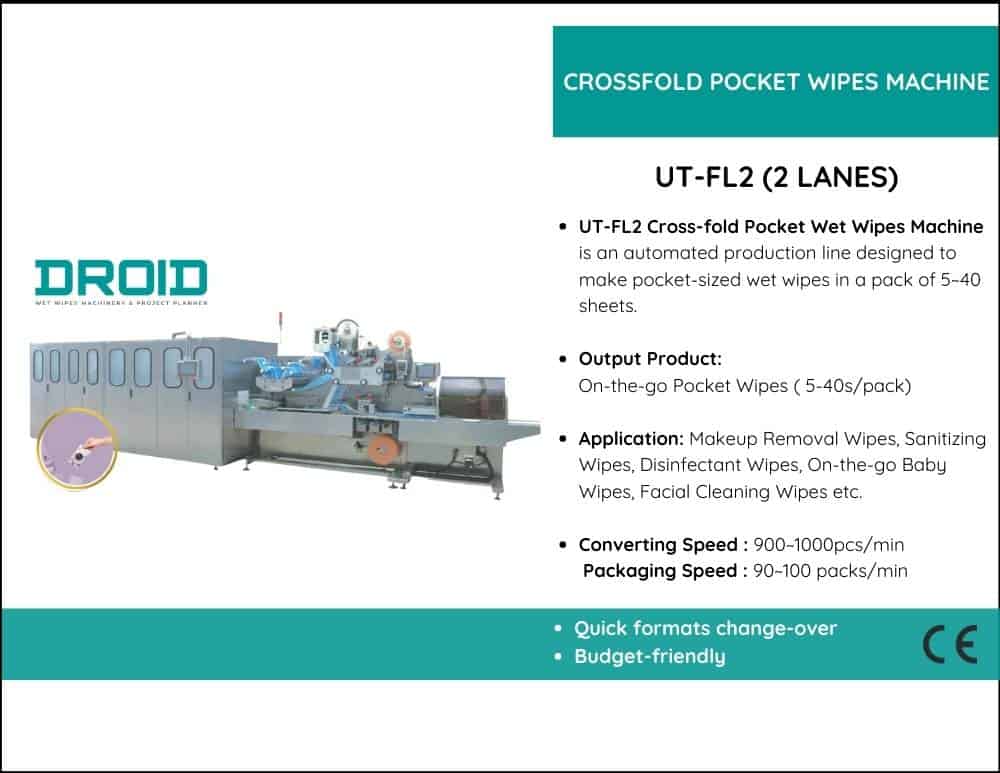
• Cum se depanează problemele comune de etanșare și tăiere - Cum se depanează problemele comune de etanșare și tăiere?

Cum se depanează problemele comune de etanșare și tăiere?

Etapele finale și cele mai importante în producția de șervețele umede sunt tăierea și sigilarea. Chiar și cele mai avansate utilaje pot întâmpina probleme care afectează precizia tăierii, aspectul pungii sau calitatea sigilării. Aceste probleme pot duce la risipă de produs, întreruperi ale producției și reclamații din partea clienților.

Mai jos este un ghid complet despre cum să identificați, să diagnosticați și să rezolvați eficient problemele comune de tăiere și sigilare.

Etanșare slabă sau incompletă

Una dintre cele mai frecvente probleme de calitate în ambalajele șervețelelor umede este sigilarea slabă sau insuficientă. Această problemă apare adesea sub forma unor pungi cu linii de sigilare neuniforme, scurgeri sau care se deschid ușor. Deși sigilarea slabă poate părea o problemă simplă, ea poate proveni din mai mulți factori interconectați, inclusiv sincronizarea mașinii, temperatura, presiunea și curățenia.

Temperatura sau presiunea inadecvată reprezintă o cauză principală a etanșării deficitare. Pentru ca fălcile de etanșare să fuzioneze eficient straturile de folie, sunt esențiale căldură și compresie constante. Dacă temperatura este prea scăzută sau presiunea este neuniformă, etanșarea s-ar putea să nu se formeze corect, rezultând o aderență parțială. Chiar și o mică schimbare de temperatură de 5-10°C poate afecta semnificativ integritatea etanșării, în special atunci când se utilizează folii laminate multistrat care au o toleranță limitată la căldură.

O altă problemă frecventă este contaminarea suprafeței de etanșare. În timpul producției de șervețele umede, substanțe precum loțiunea, praful sau particulele de fibre se pot stropi sau depune cu ușurință pe folie. Acești contaminanți acționează ca bariere, împiedicând lipirea celor două straturi de folie. Pentru a menține o funcționare constantă, este esențial să curățați în mod regulat zona de etanșare folosind lavete antiaderente sau șervețele îmbibate cu alcool.

Sigilarea incompletă poate rezulta și din timpul de staționare sau tensiunea necorespunzătoare a foliei. Dacă folie se mișcă prea repede prin procesul de sigilare, este posibil ca căldura să nu aibă suficient timp pentru a pătrunde și a fuziona straturile interioare. În schimb, dacă tensiunea este prea slabă, folie se poate șifona și nu poate face contact uniform cu falca de sigilare.

Pentru a depana, începeți prin a testa temperatura și creșteți-o treptat în trepte mici, monitorizând în același timp rezistența etanșării. Asigurați-vă că fălcile de etanșare sunt curate, poziționate corect și aplicați o presiune uniformă pe toată lățimea. În cele din urmă, verificați dacă sincronizarea servo și alimentarea filmului sunt stabile.

Prin abordarea sistematică a acestor factori, se pot elimina etanșările slabe, asigurându-se că fiecare pungă este durabilă, consistentă din punct de vedere vizual și etanșă. Acest lucru va ajuta la menținerea calității produsului și la susținerea reputației mărcii.

mașină de șervețele umede0 1 - Cum se depanează problemele comune de sigilare și tăiere?
Sigilii excesive sau arse

Când temperatura de sigilare, presiunea sau durata de staționare depășesc intervalele ideale pentru folia de ambalare, pot apărea probleme precum sigilarea excesivă sau arderea sigiliilor. Semnele comune ale acestei probleme includ zone întunecate, îndoite sau topite pe sigiliu și, în unele cazuri, punga se poate deforma. Acest lucru nu numai că afectează aspectul pungii, dar poate slăbi și integritatea mecanică și calitățile de barieră ale foliei, putând duce la scurgeri sau rupturi în viitor.

Cea mai frecventă cauză a acestor probleme este timpul excesiv de ședere sau temperatura excesivă. Fiecare tip de folie de ambalare are un interval de topire specific, în special construcțiile stratificate precum PET/PE sau OPP/CPP. Dacă fălcile de etanșare rămân închise prea mult timp sau funcționează la temperaturi excesiv de ridicate, straturile foliei se pot deteriora sau se pot topi neuniform. Odată ce folia se răcește, această deteriorare permanentă poate duce la fragilitate. În loc să se bazeze pe presupuneri, operatorii ar trebui să consulte întotdeauna furnizorul foliei pentru intervalul de temperatură adecvat și să facă ajustări treptate.

O altă problemă potențială este presiunea inconsistentă sau excesivă. O forță prea mare din partea fălcilor de etanșare poate împinge pelicula topită în afara zonei de etanșare, lăsând urme de arsură sau creând margini subțiri și fragile. Nealinierea fălcilor superioară și inferioară poate cauza supraîncălzirea unei părți a etanșării, în timp ce cealaltă rămâne insuficient etanșată. Calibrarea mecanică regulată asigură că presiunea este distribuită uniform pe lățimea etanșării și că ambele fălci se închid uniform.

Pentru a depana problemele de etanșare, reduceți temperatura și reduceți treptat timpul de staționare, monitorizând în același timp aspectul etanșării. Testați rezistența etanșării pentru a asigura integritatea fără a comprima excesiv pelicula. Verificați alinierea fălcilor și luați în considerare înlocuirea oricăror straturi de teflon uzate care ar putea cauza o distribuție neuniformă a căldurii dacă arderea persistă.

Prin reglarea corectă a setărilor de sigilare, efectuarea întreținerii de rutină a echipamentelor și instruirea operatorilor, problemele de sigilare excesivă pot fi reduse la minimum, asigurând un aspect curat, uniform și profesional al pungii.

mașină de șervețele umede1 - Cum se depanează problemele comune de sigilare și tăiere?

Încrețirea peliculei sau blocarea aerului

O problemă frecventă a ambalajelor cu șervețele umede este șifonarea foliei sau acumularea de aer, ceea ce are un impact negativ atât asupra aspectului, cât și asupra funcționalității pungii finale. Aerul acumulat poate compromite integritatea sigiliului, ducând la umflare și la o posibilă rupere sub presiune, în timp ce folia șifonată poate da ambalajului un aspect neprofesional. De obicei, aceste probleme apar din cauza alimentării neuniforme a foliei, a nealinierii sau a gestionării deficitare a tensiunii în timpul operațiunilor de mare viteză.

Una dintre principalele cauze ale șifonării este tensiunea incorectă a foliei. Dacă folia este prea slăbită, aceasta nu va rămâne plată pe măsură ce se apropie de zona de sigilare, rezultând în pliuri sau cute. În schimb, tensiunea excesivă face ca folia să se întindă, ceea ce poate duce la îndoire sau contracție odată sigilată. Ambele situații perturbă tăierea precisă și sigilarea uniformă. Pentru a asigura un flux constant și uniform al foliei, este important să se inspecteze periodic rolele sau butoanele acționate prin servomotor care controlează tensiunea foliei. Sistemele automate de gestionare a tensiunii sunt deosebit de eficiente pentru menținerea stabilității în timpul ciclurilor lungi de producție.

Un alt factor critic este nealinierea fălcilor de sigilare și a rolelor de folie. Dacă sistemul de ghidare a benzii nu este calibrat corect sau rola de folie nu este centrată, folia se poate deplasa lateral. Acest lucru poate cauza o presiune de sigilare inegală și cute în apropierea marginilor. Inspecțiile regulate ale rolelor de ghidare, ale senzorilor fotoelectrici și ale dispozitivelor de urmărire ajută la asigurarea faptului că folia se deplasează pe o traiectorie dreaptă și constantă.

Blocarea aerului poate apărea și din cauza distribuției sau umplerii necorespunzătoare a produsului. Dacă loțiunea sau teancul de șervețele umede sunt neuniforme sau prea aproape de zona de etanșare, pot rămâne buzunare de aer înainte ca fălcile să se închidă. Acest lucru poate duce la umflarea pungilor sau la bule de aer de-a lungul liniilor de etanșare. Pentru a preveni această problemă, luați în considerare instalarea unui sistem de evacuare a aerului, utilizarea unei evacuari controlate a aerului sau reglarea duzelor de umplere.

Pentru a depana eficient aceste probleme, începeți prin a verifica tensiunea și alinierea foliei, asigurându-vă că procesele de umplere și sigilare sunt sincronizate. Prin ajustarea alinierii mecanice, a controlului foliei și a dozajului produsului, puteți obține pungi netede, fără bule, cu un finisaj de înaltă calitate, reflectând standarde excelente de producție.

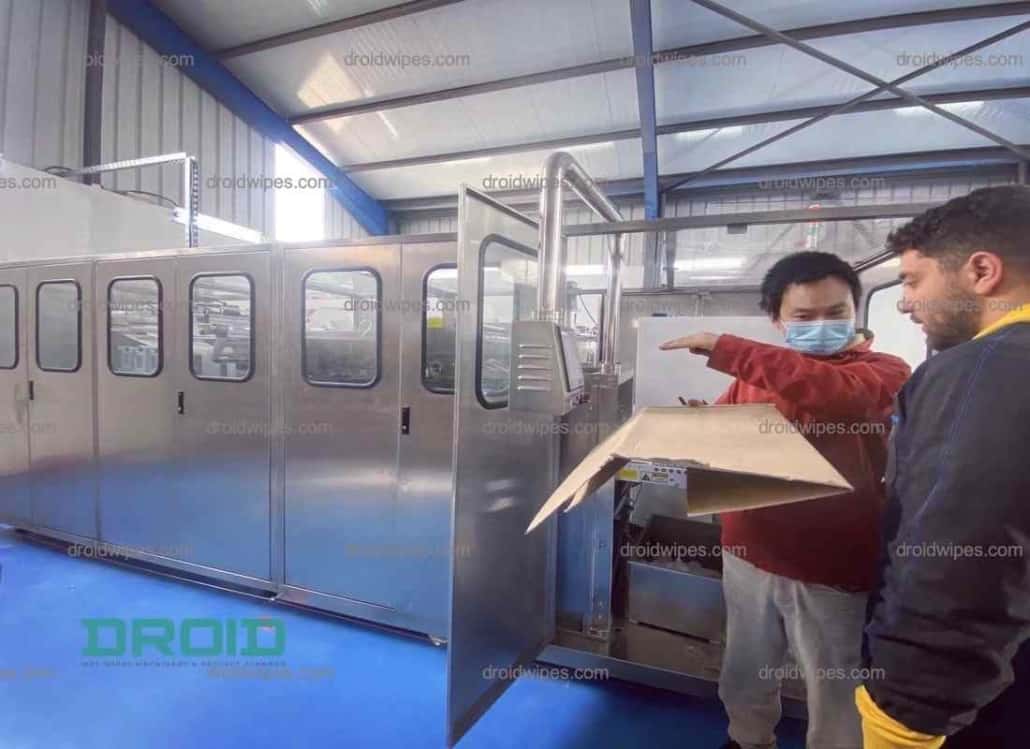
mașină de șervețele umede2 1 1030x749 - Cum se depanează problemele comune de sigilare și tăiere?

Tăierea nealiniată sau a muchiilor zimțate

O problemă frecventă a ambalajelor șervețelelor umede este nealinierea tăieturilor sau marginile zimțate, ceea ce are un impact negativ atât asupra aspectului, cât și asupra funcționalității pungii. Atunci când tăierea nu este coordonată corespunzător cu sistemele de alimentare și sigilare, pungile pot avea margini neuniforme, imprimare descentrată sau chiar tăieturi duble și tăieturi omise. Aceste probleme nu numai că duc la risipă de materiale, dar creează și inconsecvențe care pot dăuna reputației mărcii în ceea ce privește calitatea.

Una dintre cauzele principale ale acestei probleme este detectarea greșită a marcajelor de înregistrare. Majoritatea mașinilor de ambalat moderne se bazează pe senzori fotoelectrici sau optici pentru a identifica marcajele de înregistrare imprimate și pentru a se asigura că fiecare pungă este tăiată corect. Dacă acești senzori sunt murdari, nealiniați sau nu pot detecta marcaje cu contrast scăzut, ciclul de tăiere poate deveni nesincronizat. Pentru a menține o precizie constantă, este esențial să curățați în mod regulat lentilele senzorului și să vă asigurați că marcajele imprimate sunt semnificative și au un contrast ridicat.

Variațiile de tăiere pot proveni și din alunecări mecanice sau probleme de sincronizare cu servomotorul. Chiar și întârzieri minore se pot acumula în timp, provocând deviația locației de tăiere dacă servomotorul de alimentare a foliei nu este sincronizat corect cu temporizarea cuțitului de tăiere. Măsurile preventive necesare includ reglarea benzilor sau rolelor de alimentare a foliei și calibrarea regulată a servomotorului.

O altă problemă frecventă este utilizarea lamelor de tăiere tocite sau rupte. Cu utilizarea continuă și acumularea de reziduuri, muchiile lamelor se pot uza în timp, ducând la tăieturi zimțate sau brute în loc de foarfece curate. Reascuțirea sau înlocuirea regulată a lamelor poate ajuta la menținerea clarității și a preciziei.

Pentru a depana, începeți prin a examina senzorii de înregistrare, apoi verificați dacă alimentarea cu film este sincronizată. Dacă alinierea mecanică este corectă, dar tăieturile rămân neuniforme, luați în considerare înlocuirea sau curățarea ansamblului cuțitului de tăiere. Prin menținerea constantă a alinierii servomotoarelor, a preciziei senzorilor și a ascuțimii lamei, puteți asigura tăieturi curate și lucioase, care mențin calitatea ambalajelor și eficiența producției.

mașină de șervețele umede0 2 1030x749 - Cum se depanează problemele comune de sigilare și tăiere?

Scurgerea etanșării după răcire

O problemă minoră, dar semnificativă, legată de ambalajul șervețelelor umede este scurgerea sigiliului după răcire. Deși pungile pot părea complet sigilate imediat după fabricare, sigiliul se poate slăbi sau deschide atunci când sunt ușor comprimate după răcire sau după depozitare timp de câteva ore. Acest defect ascuns, adesea trecut cu vederea în timpul inspecției inițiale, poate duce la reclamații ale clienților sau la retrageri de produse și poate cauza probleme grave de calitate în timpul transportului sau al termenului de valabilitate.

Una dintre cauzele principale ale acestei probleme este timpul insuficient de răcire sau întărire după procesul de sigilare termică. În timpul sigilării, straturile de folie rămân semi-topite și nu au atins rezistența maximă de lipire. Dacă pungile sunt retrase sau stivuite prea devreme în timp ce sigiliul este încă fierbinte, straturile se pot comprima și se pot crăpa ușor pe măsură ce se răcesc. Această problemă este predominantă în liniile de fabricație de mare viteză, unde folia trece înainte ca sigiliul să se stabilizeze sau când segmentul de răcire este prea scurt. Pentru a obține o lipire mai bună fără a sacrifica viteza, este benefic să se extindă perioada de răcire sau să se reducă ușor temperatura de sigilare.

Un echilibru inadecvat între temperatură și presiune este un alt factor care contribuie la aceasta. O etanșare poate părea rezistentă în timp ce este încălzită, dar își poate pierde integritatea după răcire dacă temperatura este setată prea ridicată, dar presiunea este prea scăzută sau invers. Este esențial să se mențină un echilibru constant al ambilor parametri. Verificările regulate ale presiunii aerului și uniformității temperaturii fălcii de etanșare pot ajuta la prevenirea acestor neregularități.

Delaminarea sigiliului poate apărea și din cauza laminării foliei de calitate inferioară sau a materialelor de ambalare inferioare. Chiar și cu setările corecte de sigilare, foliile cu aderență slabă între straturi tind să se rupă pe măsură ce se răcesc. Pentru a atenua acest risc, este esențial să se colaboreze cu furnizori de folie de renume și să se efectueze teste regulate de calitate a materialelor primite.

Pentru a depana eficient această problemă, testele de rezistență la spargere și la sigilare ar trebui efectuate după răcire, nu imediat după sigilare. Este esențial să se verifice echilibrul temperatură-presiune, să se ajusteze setările secțiunii de răcire și să se evalueze calitatea foliei. Prin asigurarea unei calibrări și a unei gestionări adecvate a materialelor, se pot evita cu succes scurgerile de la sigilare după răcire, rezultând pungi durabile și etanșe, care îndeplinesc atât standardele de performanță, cât și cele estetice.

mașină de șervețele umede4 - Cum se depanează problemele comune de sigilare și tăiere?

Contaminarea lamei și acumularea de produs

În ambalajele cu șervețele umede, contaminarea lamelor și acumularea de produs sunt probleme frecvente, în special în liniile de producție de mare viteză, unde tăierea are loc imediat după umplerea și sigilarea cu lichid. În timp, reziduuri precum loțiune, folie de acoperire și fragmente minuscule de fibre se acumulează pe lamele de tăiere și pe alte componente. Această acumulare nu numai că reduce precizia tăierii, dar poate duce și la margini neuniforme, probleme de aderență a foliei și timpi prelungiți de nefuncționare a mașinii pentru curățare.

Principala sursă a acestei probleme este excesul de reziduuri lichide de pe suprafața foliei. Dacă sistemul de distribuire a loțiunii nu este reglat cu atenție în timpul procesului de umectare sau umplere, prea multă soluție poate stropi sau revărsa spre zonele de tăiere și sigilare. Când acest lichid intră în contact cu lama, creează o acumulare lipicioasă care are un impact negativ asupra eficienței tăierii. O soluție practică este optimizarea amplasării și a momentului duzei de umplere, asigurându-se că loțiunea este distribuită uniform pe teancul de șervețele, fără a se vărsa în calea foliei sau pe marginea cusăturii.

O altă problemă semnificativă apare din cauza unei evacuari sau a unei aspirații inadecvate în apropierea zonei de tăiere. Dacă fibrele, fragmentele de peliculă sau picăturile nu sunt îndepărtate eficient, acestea tind să se lipească de suprafața lamei. Această acumulare crește căldura și frecarea, rezultând tăieturi neuniforme sau neregulate. Implementarea sau menținerea unui sistem localizat de aspirare a aerului sau de vid poate reduce semnificativ resturile și umezeala din apropierea cuțitului.

Foliile de acoperire de calitate inferioară sau nepotrivite pot, de asemenea, exacerba contaminarea lamei. Anumite tipuri de folie se pot înmuia din cauza căldurii, lăsând reziduuri topite care aderă la lamă. Utilizarea foliilor cu acoperiri antiaderente sau cu rezistență stabilă la căldură poate ajuta la menținerea unor intervale de tăiere mai lungi fără a fi nevoie de curățare frecventă.

Pentru a depana aceste probleme, inspectați periodic lama de tăiere și curățați-o cu o lavetă fără scame și un solvent adecvat. Luați în considerare utilizarea lamelor antiaderente sau acoperite cu teflon pentru a minimiza aderența. Împreună cu curățarea și întreținerea regulată, asigurarea lubrifierii corespunzătoare a mecanismului lamei va promova o performanță mai fină, tăieturi mai precise și mai puține întreruperi ale producției, menținând astfel fiabilitatea și eficiența procesului de ambalare.

Mașină de șervețele umede 1 2 - Cum se depanează problemele comune de sigilare și tăiere?

Majoritatea problemelor de etanșare și tăiere provin din nealinieri minore, contaminanți sau fluctuații de temperatură. Cele mai bune modalități de a preveni aceste probleme sunt prin instruirea operatorilor , întreținerea preventivă și monitorizarea regulată.

Prin efectuarea unor verificări periodice ale calității și păstrarea unor evidențe detaliate ale standardelor dumneavoastră, vă puteți asigura că fiecare pungă care părăsește linia de producție îndeplinește cele mai înalte criterii de durabilitate și estetică. Acest lucru nu numai că vă protejează produsul, dar menține și reputația afacerii dumneavoastră.

Acest lucru se întâmplă adesea ca urmare a unui dezechilibru între temperatură și presiune sau a unui timp de răcire inadecvat după sigilare. Pelicula se contractă pe măsură ce se răcește, iar dacă sigilarea nu este complet sigilată, se pot dezvolta mici găuri care pot duce în cele din urmă la scurgeri.

Cele mai frecvente cauze ale șifonării foliei sunt alinierea necorespunzătoare a rolelor sau tensiunea foliei. Pliurile sau cutele de-a lungul sigiliului rezultă din alimentarea neregulată a foliei din cauza unei tensiuni prea slabe sau inegale.

Recalibrați sincronizarea servomotorului dintre unitățile de alimentare și cele de tăiere. Curățați senzorul fotoelectric și asigurați-vă că marcajele de imprimare sunt aliniate și contrastate corect. Cauzele frecvente ale nealinierii includ latența servomotorului și detectarea greșită a senzorului.

Temperatura scăzută, presiunea neuniformă sau contaminarea (cum ar fi loțiunea sau praful) pe suprafața de etanșare sunt principalele cauze ale etanșărilor slabe. Asigurați-vă că presiunea este distribuită uniform, curățați fălcile și creșteți ușor temperatura.

Când temperatura, durata de staționare sau presiunea de sigilare sunt prea mari, se produce o sigilare excesivă. Asigurați-vă că fălcile de sigilare superioare și inferioare sunt aliniate corect și ajustați progresiv specificațiile, după cum este necesar.

Aceasta sugerează lame lipicioase sau tocite. Pentru a asigura tăieturi curate și precise, cuțitul de tăiere trebuie curățat, reascuțit sau înlocuit periodic.

Mențineți o tensiune constantă a peliculei, repoziționați duzele loțiunii și asigurați-vă că umplerea este uniformă. Eliminarea bulelor de aer se poate realiza și prin instalarea unui dispozitiv de aspirare sau evacuare a aerului.

Ideal, o dată pe schimb sau mai des dacă se utilizează formule lipicioase. Prin evitarea acumulării, curățarea preventivă ajută la prevenirea contaminării lamei sau a slăbirii etanșării.

Desigur. Etanșări slabe, ardere sau tăiere neuniformă pot fi rezultatul unor folii cu straturi de termosigilare incompatibile, grosimi neuniforme sau rezistență scăzută la laminare. Înainte de producție, confirmați întotdeauna specificațiile foliei.

Testați zilnic precizia de tăiere și rezistența etanșării, verificați calibrarea senzorilor, curățați frecvent fălcile și lamele și mențineți o gestionare constantă a temperaturii și a presiunii. Îngrijirea preventivă reduce timpii de nefuncționare și garantează o producție constantă.

Cereți o ofertă 

2 + 0 =?

Formular de contact