• Hoe u veelvoorkomende problemen met afdichting en snijden kunt oplossen - Hoe u veelvoorkomende problemen met afdichting en snijden kunt oplossen?

Hoe kunt u veelvoorkomende problemen met afdichting en snijden oplossen?

De laatste en meest cruciale stappen in de productie van vochtige doekjes zijn het snijden en sealen. Zelfs de meest geavanceerde machines kunnen problemen ondervinden die de snijprecisie, het uiterlijk van de zak of de sealkwaliteit beïnvloeden. Deze problemen kunnen leiden tot productverspilling, productiestilstand en klachten van klanten.

Hieronder vindt u een uitgebreide handleiding over hoe u veelvoorkomende snij- en afdichtingsproblemen kunt identificeren, diagnosticeren en effectief kunt oplossen.

Zwakke of onvolledige afdichting

Een van de meest voorkomende kwaliteitsproblemen bij de verpakking van vochtige doekjes is een zwakke of onvoldoende sluiting. Dit probleem uit zich vaak in zakjes met ongelijkmatige sluitingslijnen, lekkages of zakjes die gemakkelijk openscheuren. Hoewel een zwakke sluiting een simpel probleem lijkt, kan het voortkomen uit verschillende onderling samenhangende factoren, waaronder machinesynchronisatie, temperatuur, druk en hygiëne.

Onvoldoende temperatuur of druk is een belangrijke oorzaak van slechte afdichting. Om de sealbekken de filmlagen effectief te laten samensmelten, zijn constante warmte en compressie essentieel. Als de temperatuur te laag is of de druk ongelijkmatig, kan de seal zich mogelijk niet goed vormen, wat resulteert in gedeeltelijke hechting. Zelfs een kleine temperatuurverandering van 5-10 °C kan de sealintegriteit aanzienlijk beïnvloeden, vooral bij gebruik van meerlaags gelamineerde films met een beperkte hittebestendigheid.

Een ander veelvoorkomend probleem is vervuiling op het sealoppervlak. Tijdens de productie van vochtige doekjes kunnen stoffen zoals lotion, stof of vezeldeeltjes gemakkelijk op de folie spatten of zich daarop nestelen. Deze verontreinigingen fungeren als barrières en verhinderen dat de twee folielagen aan elkaar hechten. Om een ​​consistente werking te behouden, is het essentieel om het sealoppervlak regelmatig te reinigen met antiaanbakdoeken of alcoholdoekjes.

Onvolledige verzegeling kan ook het gevolg zijn van een onjuiste verblijftijd of filmspanning. Als de film te snel door het verzegelingsproces beweegt, heeft de warmte mogelijk niet voldoende tijd om door te dringen en de binnenlagen te versmelten. Omgekeerd kan de film, als de spanning te laag is, kreukelen en niet gelijkmatig contact maken met de verzegelbek.

Om problemen op te lossen, begint u met het testen van de temperatuur en verhoogt u deze geleidelijk in kleine stapjes, terwijl u de sealsterkte in de gaten houdt. Zorg ervoor dat de sealbekken schoon en correct gepositioneerd zijn en dat de druk gelijkmatig over de breedte wordt uitgeoefend. Controleer ten slotte of de servosynchronisatie en de folietoevoer stabiel zijn.

Door deze factoren systematisch aan te pakken, kunnen zwakke seals worden geëlimineerd, waardoor elk zakje duurzaam, visueel consistent en lekvrij is. Dit draagt ​​bij aan het behoud van de productkwaliteit en het hooghouden van de reputatie van het merk.

natte doekjes machine0 1 - Hoe los ik veelvoorkomende problemen met afdichten en snijden op?
Oververzegeling of verbrande afdichtingen

Wanneer de sealtemperatuur, -druk of -tijd de ideale waarden voor de verpakkingsfolie overschrijdt, kunnen problemen zoals oververzegeling of verbrande seals optreden. Veelvoorkomende tekenen van dit probleem zijn donkere, gekreukte of gesmolten plekken op de seal, en in sommige gevallen kan de zak vervormd raken. Dit beïnvloedt niet alleen het uiterlijk van de zak, maar kan ook de mechanische integriteit en barrière-eigenschappen van de folie verzwakken, wat in de toekomst kan leiden tot lekken of scheuren.

De meest voorkomende oorzaak van deze problemen is een te lange verblijftijd of temperatuur. Elk type verpakkingsfolie heeft een specifiek smeltbereik, met name gelaagde constructies zoals PET/PE of OPP/CPP. Als de sealbekken te lang gesloten blijven of bij te hoge temperaturen werken, kunnen de folielagen verslechteren of ongelijkmatig smelten. Zodra de folie afkoelt, kan deze permanente schade leiden tot broosheid. In plaats van te gokken, is het raadzaam om altijd de folieleverancier te raadplegen voor het juiste temperatuurbereik en dit geleidelijk aan te passen.

Een ander mogelijk probleem is inconsistente of overmatige druk. Te veel kracht van de sealbekken kan de gesmolten film uit het sealgebied duwen, waardoor brandplekken of dunne, broze randen ontstaan. Een verkeerde uitlijning van de boven- en onderbekken kan ertoe leiden dat één kant van de seal oververhit raakt, terwijl de andere kant onvoldoende geseald blijft. Regelmatige mechanische kalibratie zorgt ervoor dat de druk gelijkmatig over de breedte van de seal wordt verdeeld en dat beide bekken gelijkmatig sluiten.

Om problemen met de afdichting op te lossen, verlaagt u de temperatuur en vermindert u geleidelijk de contacttijd, terwijl u het uiterlijk van de afdichting in de gaten houdt. Test de sterkte van de afdichting om de integriteit te garanderen zonder de folie te veel aan te drukken. Controleer de uitlijning van de klemmen en overweeg om versleten tefloncoatings te vervangen die mogelijk een ongelijkmatige warmteverdeling veroorzaken als de verbranding aanhoudt.

Door de sealinstellingen correct af te stellen, routinematig onderhoud aan de apparatuur uit te voeren en de operator te trainen, kunnen problemen door overseal tot een minimum worden beperkt. Zo krijgt u een schone, uniforme en professionele uitstraling van de zakken.

natte doekjes machine1 - Hoe los ik veelvoorkomende problemen met afdichten en snijden op?

Rimpelen van de film of luchtinsluiting

Een veelvoorkomend probleem met verpakkingen van vochtige doekjes is het kreukelen van de folie of het insluiten van lucht, wat zowel het uiterlijk als de functionaliteit van de uiteindelijke verpakking negatief beïnvloedt. Ingesloten lucht kan de integriteit van de seal aantasten, wat kan leiden tot opblazen en mogelijk scheuren onder druk, terwijl gekreukelde folie de verpakking een onprofessionele uitstraling kan geven. Deze problemen ontstaan ​​meestal door ongelijkmatige folietoevoer, verkeerde uitlijning of slecht spanningsbeheer tijdens hogesnelheidsbewerkingen.

Een van de belangrijkste oorzaken van kreukelen is een onjuiste foliespanning. Als de folie te los zit, blijft deze niet vlak liggen bij het naderen van de sealzone, wat resulteert in vouwen of kreukels. Omgekeerd zorgt overmatige spanning ervoor dat de folie uitrekt, wat kan leiden tot buigen of krimpen na het sealen. Beide situaties verstoren nauwkeurig snijden en een gelijkmatige seal. Om een ​​constante en gelijkmatige foliestroom te garanderen, is het belangrijk om de servoaangedreven rollen of knoppen die de foliespanning regelen regelmatig te controleren. Automatische spanningsbeheersystemen zijn bijzonder effectief voor het handhaven van stabiliteit tijdens lange productiecycli.

Een andere kritieke factor is de verkeerde uitlijning van de sealbekken en de folierollen. Als het baangeleidingssysteem niet goed is gekalibreerd of de folierol niet gecentreerd is, kan de folie zijwaarts afdrijven. Dit kan leiden tot ongelijkmatige sealdruk en kreukels aan de randen. Regelmatige inspectie van de geleiderollen, foto-elektrische sensoren en tracking-apparatuur zorgt ervoor dat de folie in een rechte en stabiele baan loopt.

Luchtinsluiting kan ook optreden door een onjuiste productverdeling of -vulling. Als de lotion of de stapel vochtige doekjes ongelijkmatig of te dicht bij de sealzone ligt, kunnen er luchtbellen in de verpakking terechtkomen voordat de klemmen sluiten. Dit kan leiden tot opgezwollen zakjes of luchtbellen langs de seallijnen. Om dit probleem te voorkomen, kunt u overwegen een luchtafvoersysteem te installeren, gecontroleerde luchtafvoer te gebruiken of de vulopeningen aan te passen.

Om deze problemen effectief op te lossen, begint u met het controleren van de spanning en uitlijning van de folie. Zorg ervoor dat de vul- en sluitprocessen synchroon lopen. Door de mechanische uitlijning, foliecontrole en productdosering aan te passen, kunt u gladde, luchtbelvrije zakken met een hoogwaardige afwerking realiseren, die voldoen aan uitstekende productienormen.

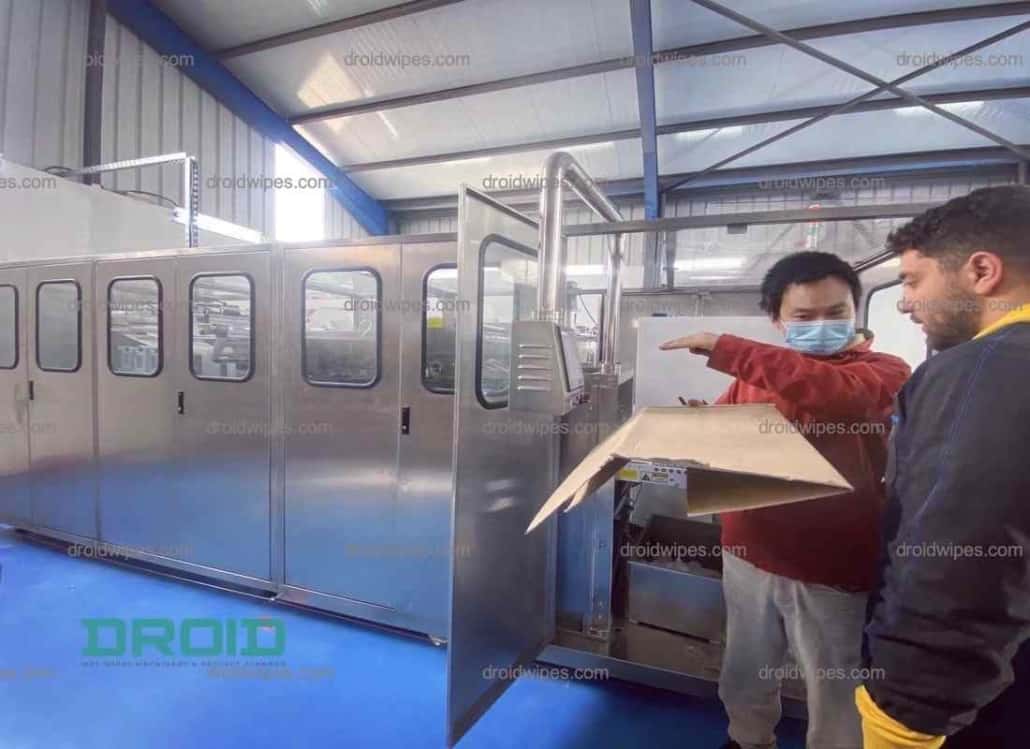
natte doekjes machine2 1 1030x749 - Hoe los ik veelvoorkomende problemen met het afdichten en snijden op?

Snijfouten of gekartelde randen

Een veelvoorkomend probleem met verpakkingen van vochtige doekjes is een verkeerde uitlijning van de sneden of gekartelde randen, wat zowel het uiterlijk als de functionaliteit van het zakje negatief beïnvloedt. Wanneer het snijden niet goed is afgestemd op de invoer- en sluitsystemen, kunnen de zakjes ongelijke randen, een afwijkende bedrukking of zelfs dubbele sneden en overgeslagen sneden hebben. Deze problemen leiden niet alleen tot materiaalverspilling, maar creëren ook inconsistenties die de kwaliteitsreputatie van het merk kunnen schaden.

Een van de belangrijkste oorzaken van dit probleem is de verkeerde detectie van registratiemarkeringen. De meeste moderne verpakkingsmachines maken gebruik van foto-elektrische of optische sensoren om gedrukte registratiemarkeringen te identificeren en ervoor te zorgen dat elke zak correct wordt gesneden. Als deze sensoren vuil, verkeerd uitgelijnd of niet in staat zijn om markeringen met een laag contrast te detecteren, kan de snijcyclus ontregeld raken. Om een ​​consistente nauwkeurigheid te behouden, is het essentieel om de sensorlenzen regelmatig te reinigen en ervoor te zorgen dat de gedrukte markeringen duidelijk en contrastrijk zijn.

Snijvariaties kunnen ook het gevolg zijn van mechanische slip of synchronisatieproblemen met de servomotor. Zelfs kleine vertragingen kunnen zich in de loop van de tijd ophopen, waardoor de snijlocatie kan verschuiven als de servomotor voor de folietoevoer niet correct is gesynchroniseerd met de timing van het snijmes. Noodzakelijke preventieve maatregelen zijn onder andere het afstellen van de folietoevoerbanden of -rollen en het regelmatig kalibreren van de servoaandrijving.

Een ander veelvoorkomend probleem is het gebruik van botte of gebroken snijbladen. Door continu gebruik en de ophoping van residu kunnen de snijranden na verloop van tijd slijten, wat leidt tot scherpe of ruwe sneden in plaats van een schone schaar. Regelmatig slijpen of vervangen van de messen kan de scherpte en nauwkeurigheid behouden.

Om problemen op te lossen, begint u met het onderzoeken van de registratiesensoren en controleert u vervolgens of de folietoevoer synchroon loopt. Als de mechanische uitlijning correct is, maar de sneden ruw blijven, overweeg dan om de snijmessen te vervangen of te reinigen. Door de servo-uitlijning, de sensornauwkeurigheid en de scherpte van het mes consistent te onderhouden, kunt u schone, gepolijste sneden garanderen die de kwaliteit van uw verpakking en de productie-efficiëntie behouden.

natte doekjes machine0 2 1030x749 - Hoe los ik veelvoorkomende problemen met het afdichten en snijden op?

Lekkage afdichting na afkoeling

Een klein maar belangrijk probleem met de verpakking van vochtige doekjes is lekkage van de verzegeling na afkoeling. Hoewel zakjes er direct na de productie volledig gesloten uit kunnen zien, kan de verzegeling verzwakken of opengaan wanneer deze licht wordt samengedrukt na afkoeling of enkele uren opslag. Deze verborgen fout, die vaak over het hoofd wordt gezien tijdens de eerste inspectie, kan leiden tot klachten van klanten of terugroepacties en kan ernstige kwaliteitsproblemen veroorzaken tijdens de verzending of houdbaarheid.

Een van de belangrijkste oorzaken van dit probleem is onvoldoende koeling of uithardingstijd na het heatsealproces. Tijdens het sealen blijven de filmlagen halfgesmolten en hebben ze nog niet hun volledige hechtsterkte bereikt. Als de zakken te snel worden verwijderd of gestapeld terwijl de seal nog heet is, kunnen de lagen tijdens het afkoelen samendrukken en licht scheuren. Dit probleem doet zich vaak voor in snelle productielijnen waar de film passeert voordat de seal is gestabiliseerd of wanneer het koelsegment te kort is. Om een ​​betere hechting te bereiken zonder in te leveren op snelheid, is het gunstig om de koelperiode te verlengen of de sealtemperatuur iets te verlagen.

Een onvoldoende temperatuur-drukbalans is een andere factor die hieraan bijdraagt. Een seal kan er sterk uitzien bij verhitting, maar verliest zijn integriteit bij afkoeling als de temperatuur te hoog is ingesteld, maar de druk te laag, of andersom. Het is cruciaal om een ​​consistente balans tussen beide parameters te behouden. Regelmatige controles van de luchtdruk en temperatuuruniformiteit van de sealbek kunnen deze onregelmatigheden helpen voorkomen.

Delaminatie van de sealnaden kan ook optreden als gevolg van ondermaatse folielaminering of inferieure verpakkingsmaterialen. Zelfs met de juiste sealnaden hebben folies met een slechte hechting tussen de lagen de neiging om te scheuren tijdens het afkoelen. Om dit risico te beperken, is het essentieel om samen te werken met gerenommeerde folieleveranciers en regelmatig kwaliteitscontroles uit te voeren op binnenkomende materialen.

Om dit probleem effectief op te lossen, moeten tests voor barst- en sealsterkte worden uitgevoerd na afkoeling, niet direct na het sealen. Het is essentieel om de temperatuur-drukbalans te controleren, de instellingen van de koelsectie aan te passen en de kwaliteit van de folie te beoordelen. Door te zorgen voor een goede kalibratie en materiaalbeheer kan lekkage van de seal na afkoeling succesvol worden voorkomen, wat resulteert in duurzame, lekvrije zakken die voldoen aan zowel prestatie- als esthetische normen.

natte doekjes machine4 - Hoe los ik veelvoorkomende problemen met afdichten en snijden op?

Verontreiniging van het blad en productophoping

Bij verpakkingen van vochtige doekjes zijn verontreiniging van de messen en productophoping veelvoorkomende problemen, vooral in snelle productielijnen waar direct na het vullen en sealen van de vloeistof wordt gesneden. Na verloop van tijd hopen resten zoals lotion, filmcoating en kleine vezelfragmenten zich op op de snijmessen en andere componenten. Deze ophoping vermindert niet alleen de snijnauwkeurigheid, maar kan ook leiden tot ongelijke randen, problemen met de hechting van de folie en langere stilstand van de machine vanwege reiniging.

De belangrijkste oorzaak van dit probleem is overtollige vloeistofresten op het filmoppervlak. Als het lotiondoseersysteem niet zorgvuldig wordt aangestuurd tijdens het bevochtigen of vullen, kan er te veel vloeistof spatten of overlopen naar de snij- en sealzones. Wanneer deze vloeistof in contact komt met het mes, ontstaat er een kleverige afzetting die de snij-efficiëntie negatief beïnvloedt. Een praktische oplossing is om de locatie en timing van het vulmondstuk te optimaliseren, zodat de lotion gelijkmatig over de stapel doekjes wordt verdeeld zonder dat er vloeistof in het filmpad of de naadrand terechtkomt.

Een ander belangrijk probleem ontstaat door onvoldoende afzuiging of afzuiging in de buurt van het snijgebied. Als vezels, filmfragmenten of druppels niet effectief worden verwijderd, hebben ze de neiging om aan het mesoppervlak te blijven plakken. Deze ophoping verhoogt de hitte en wrijving, wat resulteert in ongelijkmatige of onregelmatige sneden. Het installeren of onderhouden van een lokaal luchtafzuig- of vacuümsysteem kan de hoeveelheid vuil en vocht in de buurt van de snijmachine aanzienlijk verminderen.

Filmcoatings van lage kwaliteit of ongeschikte filmcoatings kunnen ook verontreiniging van het mes verergeren. Bepaalde soorten folie kunnen door hitte zacht worden, waardoor gesmolten resten achterblijven die aan het mes hechten. Het gebruik van folies met een antiaanbaklaag of stabiele hittebestendigheid kan helpen om langere snij-intervallen te behouden zonder dat frequent reinigen nodig is.

Om deze problemen op te lossen, dient u het snijmes regelmatig te inspecteren en te reinigen met een pluisvrije doek en een geschikt oplosmiddel. Overweeg het gebruik van messen met een antiaanbaklaag of een tefloncoating om kleverigheid te minimaliseren. In combinatie met regelmatige reiniging en onderhoud zorgt een goede smering van het snijmechanisme voor soepelere prestaties, scherpere sneden en minder productiestilstand, waardoor de betrouwbaarheid en efficiëntie van het verpakkingsproces behouden blijven.

Vochtige doekjesmachine 1 2 - Hoe los ik veelvoorkomende problemen met het afdichten en snijden op?

De meeste problemen met afdichten en snijden worden veroorzaakt door kleine afwijkingen in de uitlijning, verontreinigingen of temperatuurschommelingen. De beste manieren om deze problemen te voorkomen zijn training van de operators , preventief onderhoud en regelmatige controle.

Door routinematige kwaliteitscontroles uit te voeren en uw normen nauwkeurig bij te houden, kunt u ervoor zorgen dat elke zak die uw productielijn verlaat, voldoet aan de hoogste duurzaamheids- en esthetische criteria. Dit beschermt niet alleen uw product, maar versterkt ook de reputatie van uw bedrijf.

Dit gebeurt vaak als gevolg van een onbalans tussen temperatuur en druk of onvoldoende afkoeltijd na het sealen. De folie krimpt tijdens het afkoelen, en als de seal niet volledig is afgedicht, kunnen er kleine gaatjes ontstaan ​​die uiteindelijk tot lekkages kunnen leiden.

De meest voorkomende oorzaken van kreukelen in de folie zijn een onjuiste uitlijning van de rol of een verkeerde spanning van de folie. Vouwen of kreukels langs de sealnaad ontstaan ​​doordat de folie onregelmatig wordt aangevoerd door een te losse of ongelijke spanning.

Kalibreer de synchronisatie van de servo tussen de invoer- en snij-eenheid opnieuw. Reinig de foto-elektrische sensor en zorg ervoor dat de afdrukmarkeringen correct zijn uitgelijnd en contrasteren. Veelvoorkomende oorzaken van verkeerde uitlijning zijn servolatentie en verkeerde sensordetectie.

Lage temperaturen, ongelijkmatige druk of vervuiling (zoals lotion of stof) op het afdichtingsoppervlak zijn de belangrijkste oorzaken van zwakke afdichtingen. Zorg ervoor dat de druk gelijkmatig verdeeld is, reinig de kaken en verhoog de temperatuur voorzichtig.

Wanneer de temperatuur, de wachttijd of de sealdruk te hoog zijn, treedt overseal op. Zorg ervoor dat de bovenste en onderste sealbekken goed uitgelijnd zijn en pas de specificaties indien nodig geleidelijk aan.

Dit duidt op plakkerige of botte messen. Om schone, nauwkeurige sneden te garanderen, moet het snijmes regelmatig worden schoongemaakt, opnieuw geslepen of vervangen.

Zorg voor een constante filmspanning, verplaats de lotionspuitmondjes en zorg voor een gelijkmatige vulling. Luchtbellen kunnen ook worden verwijderd door een afzuig- of luchtafvoerapparaat te installeren.

Idealiter één keer per dienst, of vaker als er kleverige formules worden gebruikt. Door ophoping te voorkomen, helpt preventieve reiniging verontreiniging van de messen of verzwakking van de afdichting te voorkomen.

Natuurlijk. Zwakke seals, verbranding of ongelijkmatig snijden kunnen het gevolg zijn van folies met incompatibele heatseallagen, ongelijkmatige diktes of een lage lamineringssterkte. Controleer vóór de productie altijd de specificaties van de folie.

Test dagelijks de snijnauwkeurigheid en de sterkte van de afdichting, controleer de sensorkalibratie, reinig de kaken en messen regelmatig en zorg voor een constante temperatuur en druk. Preventieve zorg vermindert de downtime en garandeert een stabiele productie.

Vraag een offerte aan 

2 0 + =?

Contactformulier