• Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Bagaimana Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Langkah terakhir dan paling krusial dalam produksi tisu basah adalah pemotongan dan penyegelan. Bahkan mesin tercanggih sekalipun dapat mengalami masalah yang memengaruhi presisi pemotongan, tampilan kemasan, atau kualitas segel. Masalah-masalah ini dapat menyebabkan pemborosan produk, waktu henti produksi, dan keluhan pelanggan.

Berikut adalah panduan lengkap tentang cara mengidentifikasi, mendiagnosis, dan menyelesaikan masalah pemotongan dan penyegelan yang umum terjadi.

Penyegelan Lemah atau Tidak Lengkap

Salah satu masalah kualitas yang paling umum pada kemasan tisu basah adalah penyegelan yang lemah atau tidak memadai. Masalah ini sering muncul sebagai kemasan dengan garis penyegelan yang tidak rata, kebocoran, atau mudah robek. Meskipun penyegelan yang lemah mungkin tampak seperti masalah sederhana, hal itu dapat berasal dari beberapa faktor yang saling terkait, termasuk sinkronisasi mesin, suhu, tekanan, dan kebersihan.

Suhu atau tekanan yang tidak memadai merupakan penyebab utama penyegelan yang buruk. Agar rahang penyegel dapat menyatukan lapisan film secara efektif, panas dan kompresi yang konsisten sangat penting. Jika suhu terlalu rendah atau tekanan tidak merata, segel mungkin tidak terbentuk dengan baik, sehingga mengakibatkan adhesi parsial. Bahkan perubahan suhu sekecil 5–10°C dapat memengaruhi integritas segel secara signifikan, terutama saat menggunakan film laminasi multi-lapis yang memiliki toleransi panas terbatas.

Masalah umum lainnya adalah kontaminasi pada permukaan segel. Selama proses produksi tisu basah, zat-zat seperti losion, debu, atau partikel serat dapat dengan mudah terciprat atau menempel pada film. Kontaminan ini bertindak sebagai penghalang, mencegah kedua lapisan film saling menempel. Untuk menjaga konsistensi kinerja, penting untuk membersihkan area segel secara teratur menggunakan kain anti lengket atau tisu alkohol.

Penyegelan yang tidak sempurna juga dapat disebabkan oleh waktu diam atau tegangan film yang tidak tepat. Jika film bergerak terlalu cepat dalam proses penyegelan, panas mungkin tidak memiliki cukup waktu untuk menembus dan menyatukan lapisan dalam. Sebaliknya, jika tegangan terlalu longgar, film dapat berkerut dan tidak dapat bersentuhan secara merata dengan rahang penyegel.

Untuk mengatasi masalah, mulailah dengan menguji suhu dan tingkatkan secara bertahap dalam peningkatan kecil sambil memantau kekuatan segel. Pastikan rahang penyegel bersih, diposisikan dengan benar, dan berikan tekanan yang merata di seluruh lebarnya. Terakhir, pastikan sinkronisasi servo dan pengumpanan film stabil.

Dengan menangani faktor-faktor ini secara sistematis, segel yang lemah dapat dihilangkan, memastikan setiap kantong tahan lama, konsisten secara visual, dan antibocor. Hal ini akan membantu menjaga kualitas produk dan menjunjung tinggi reputasi merek.

mesin tisu basah0 1 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?
Penyegelan Berlebihan atau Segel Terbakar

Ketika suhu, tekanan, atau durasi penyegelan melebihi rentang ideal untuk film kemasan, masalah seperti penyegelan berlebih atau segel terbakar dapat terjadi. Tanda-tanda umum masalah ini meliputi area yang menghitam, berkerut, atau meleleh pada segel, dan dalam beberapa kasus, kantong dapat terdistorsi. Hal ini tidak hanya memengaruhi penampilan kantong tetapi juga dapat melemahkan integritas mekanis dan kualitas penghalang film, yang berpotensi menyebabkan kebocoran atau kerusakan di kemudian hari.

Penyebab paling umum dari masalah ini adalah waktu diam atau suhu yang berlebihan. Setiap jenis film kemasan memiliki rentang leleh yang spesifik, terutama untuk konstruksi berlapis seperti PET/PE atau OPP/CPP. Jika rahang penyegel tertutup terlalu lama atau beroperasi pada suhu yang terlalu tinggi, lapisan film dapat rusak atau menyatu secara tidak merata. Setelah film mendingin, kerusakan permanen ini dapat mengakibatkan kerapuhan. Alih-alih hanya menebak-nebak, operator sebaiknya selalu berkonsultasi dengan pemasok film untuk mengetahui rentang suhu yang tepat dan melakukan penyesuaian secara bertahap.

Masalah potensial lainnya adalah tekanan yang tidak konsisten atau berlebihan. Tekanan yang terlalu besar dari rahang penyegel dapat mendorong lapisan film cair keluar dari area segel, meninggalkan bekas terbakar atau menciptakan tepi yang tipis dan rapuh. Ketidaksejajaran rahang atas dan bawah dapat menyebabkan satu sisi segel menjadi terlalu panas sementara sisi lainnya tetap kurang rapat. Kalibrasi mekanis yang teratur memastikan bahwa tekanan terdistribusi secara merata di seluruh lebar segel dan kedua rahang menutup secara merata.

Untuk mengatasi masalah penyegelan, turunkan suhu dan kurangi waktu diam secara bertahap sambil memantau tampilan segel. Uji kekuatan segel untuk memastikan integritasnya tanpa menekan film secara berlebihan. Periksa keselarasan rahang, dan pertimbangkan untuk mengganti lapisan Teflon yang aus yang mungkin menyebabkan distribusi panas tidak merata jika pembakaran berlanjut.

Dengan menyesuaikan pengaturan penyegelan dengan tepat, melakukan pemeliharaan peralatan rutin, dan memberikan pelatihan operator, masalah penyegelan berlebih dapat diminimalkan, sehingga memastikan tampilan kantong yang bersih, seragam, dan profesional.

mesin tisu basah1 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Kerutan Film atau Terjebaknya Udara

Masalah umum pada kemasan tisu basah adalah kerutan pada lapisan film atau terperangkapnya udara, yang berdampak negatif pada penampilan dan fungsi kantong akhir. Udara yang terperangkap dapat merusak integritas segel, menyebabkan penggembungan dan potensi kerusakan di bawah tekanan, sementara lapisan film yang kusut dapat membuat kemasan terlihat tidak profesional. Biasanya, masalah ini muncul akibat pemasukan lapisan film yang tidak merata, ketidaksejajaran, atau manajemen tegangan yang buruk selama operasi berkecepatan tinggi.

Salah satu penyebab utama kerutan adalah tegangan film yang tidak tepat. Jika film terlalu longgar, film tidak akan tetap rata saat mendekati area penyegelan, sehingga mengakibatkan lipatan atau kerutan. Sebaliknya, tegangan yang berlebihan menyebabkan film meregang, yang dapat menyebabkannya bengkok atau menyusut setelah disegel. Kedua situasi ini mengganggu pemotongan yang akurat dan penyegelan yang seragam. Untuk memastikan aliran film yang stabil dan merata, penting untuk memeriksa secara berkala rol atau kenop yang digerakkan servo yang mengontrol tegangan film. Sistem manajemen tegangan otomatis sangat efektif untuk menjaga stabilitas selama siklus produksi yang panjang.

Faktor krusial lainnya adalah ketidaksejajaran rahang penyegel dan rol film. Jika sistem pemandu web tidak dikalibrasi dengan benar atau rol film tidak dipusatkan, film dapat bergeser ke samping. Hal ini dapat menyebabkan tekanan penyegelan yang tidak merata dan kerutan di dekat tepi. Pemeriksaan rutin terhadap rol pemandu, sensor fotolistrik, dan perangkat pelacak membantu memastikan film bergerak lurus dan stabil.

Terjebaknya udara juga dapat terjadi akibat distribusi atau pengisian produk yang tidak tepat. Jika losion atau tumpukan tisu basah tidak rata atau terlalu dekat dengan zona penyegelan, kantong udara dapat terperangkap sebelum rahang menutup. Hal ini dapat menyebabkan kantong udara menggembung atau gelembung udara di sepanjang garis penyegelan. Untuk mencegah masalah ini, pertimbangkan untuk memasang sistem evakuasi udara, menggunakan pembuangan udara terkontrol, atau menyesuaikan nozel pengisian.

Untuk mengatasi masalah ini secara efektif, mulailah dengan memeriksa ketegangan dan keselarasan film, memastikan proses pengisian dan penyegelan tersinkronisasi. Dengan menyesuaikan keselarasan mekanis, kontrol film, dan dosis produk, Anda dapat memperoleh kantong yang halus dan bebas gelembung dengan hasil akhir berkualitas tinggi, yang mencerminkan standar produksi yang sangat baik.

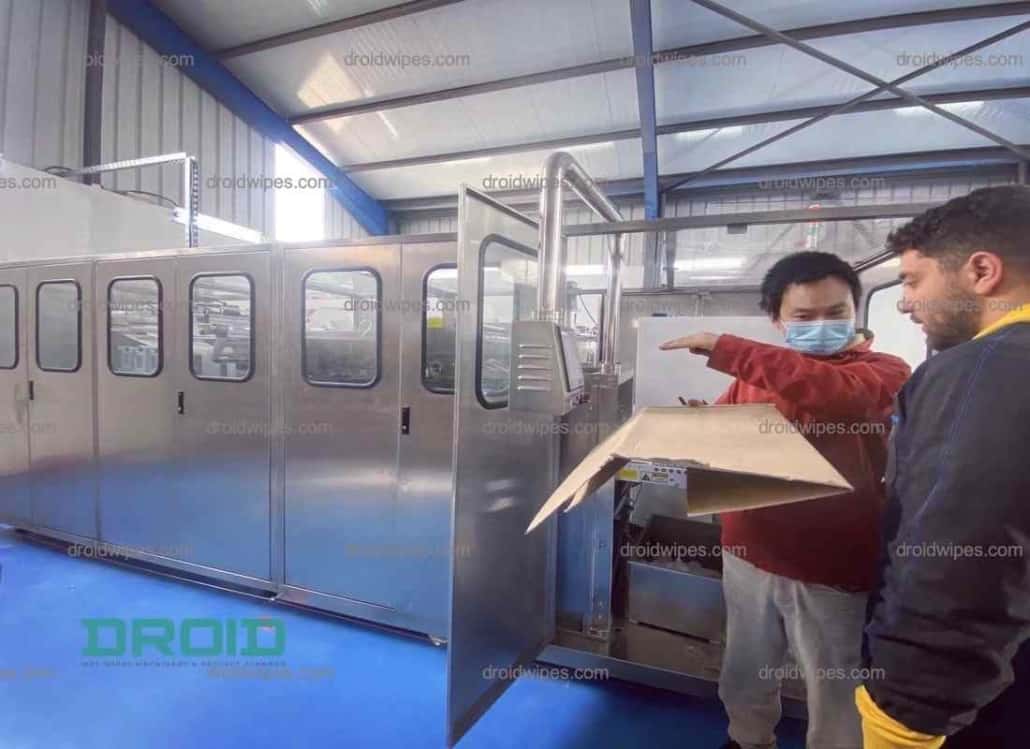
mesin tisu basah2 1 1030x749 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Memotong Ketidakselarasan atau Tepi Bergerigi

Masalah umum pada kemasan tisu basah adalah potongan yang tidak sejajar atau tepi yang bergerigi, yang berdampak negatif pada tampilan dan fungsi kantong. Jika pemotongan tidak dikoordinasikan dengan baik dengan sistem pengisian dan penyegelan, kantong dapat memiliki tepi yang tidak rata, cetakan tidak rata, atau bahkan potongan ganda dan potongan yang terlewat. Masalah-masalah ini tidak hanya membuang bahan tetapi juga menciptakan inkonsistensi yang dapat merusak reputasi merek dalam hal kualitas.

Salah satu penyebab utama masalah ini adalah kesalahan deteksi tanda registrasi. Sebagian besar mesin pengemasan modern mengandalkan sensor fotolistrik atau optik untuk mengidentifikasi tanda registrasi tercetak dan memastikan setiap kantong dipotong dengan benar. Jika sensor ini kotor, tidak sejajar, atau tidak dapat mendeteksi tanda dengan kontras rendah, siklus pemotongan dapat menjadi tidak sinkron. Untuk menjaga akurasi yang konsisten, penting untuk membersihkan lensa sensor secara berkala dan memastikan tanda tercetak signifikan dan memiliki kontras tinggi.

Variasi pemotongan juga dapat disebabkan oleh selip mekanis atau masalah sinkronisasi dengan motor servo. Keterlambatan kecil sekalipun dapat terakumulasi seiring waktu, menyebabkan lokasi pemotongan bergeser jika motor servo pengumpan film tidak sinkron dengan benar dengan pengaturan waktu pisau pemotong. Langkah-langkah pencegahan yang diperlukan meliputi penyesuaian sabuk atau rol pengumpan film dan kalibrasi servo drive secara berkala.

Masalah umum lainnya adalah penggunaan bilah pemotong yang tumpul atau patah. Dengan penggunaan terus-menerus dan penumpukan residu, ujung bilah dapat aus seiring waktu, menghasilkan potongan yang bergerigi atau kasar, alih-alih gunting yang bersih. Mengasah ulang atau mengganti bilah secara teratur dapat membantu menjaga ketajaman dan akurasi.

Untuk mengatasi masalah ini, mulailah dengan memeriksa sensor registrasi, lalu pastikan pengumpanan film telah sinkron. Jika penyelarasan mekanis sudah benar tetapi potongannya masih kasar, pertimbangkan untuk mengganti atau membersihkan rakitan pisau pemotong. Dengan menjaga penyelarasan servo, akurasi sensor, dan ketajaman pisau secara konsisten, Anda dapat memastikan potongan yang bersih dan halus yang menjaga kualitas kemasan dan efisiensi produksi Anda.

mesin tisu basah0 2 1030x749 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Segel Kebocoran Setelah Pendinginan

Masalah kecil namun signifikan pada kemasan tisu basah adalah kebocoran segel setelah pendinginan. Meskipun kemasan mungkin tampak tertutup rapat segera setelah diproduksi, segel tersebut dapat melemah atau terbuka ketika ditekan ringan setelah pendinginan atau disimpan selama beberapa jam. Cacat tersembunyi ini, yang sering terlewatkan selama pemeriksaan awal, dapat menyebabkan keluhan pelanggan atau penarikan produk, serta dapat menyebabkan masalah kualitas yang serius selama pengiriman atau masa simpan.

Salah satu penyebab utama masalah ini adalah waktu pendinginan atau pengeringan yang tidak memadai setelah proses penyegelan panas. Saat penyegelan, lapisan film masih setengah cair dan belum mencapai kekuatan ikatan penuh. Jika kantong ditarik atau ditumpuk terlalu cepat saat segel masih panas, lapisan tersebut dapat terkompresi dan sedikit retak saat mendingin. Masalah ini umum terjadi pada lini manufaktur berkecepatan tinggi di mana film melewati segel sebelum stabil atau ketika segmen pendinginan terlalu pendek. Untuk mencapai ikatan yang lebih baik tanpa mengorbankan kecepatan, sebaiknya perpanjang periode pendinginan atau turunkan sedikit suhu penyegelan.

Keseimbangan suhu-tekanan yang tidak memadai merupakan faktor lain yang berkontribusi. Segel mungkin tampak kuat saat dipanaskan, tetapi kehilangan integritasnya setelah didinginkan jika suhu diatur terlalu tinggi tetapi tekanannya terlalu rendah, atau sebaliknya. Sangat penting untuk menjaga keseimbangan kedua parameter tersebut. Pemeriksaan rutin terhadap tekanan udara dan keseragaman suhu rahang penyegel dapat membantu mencegah ketidakteraturan ini.

Delaminasi segel juga dapat terjadi akibat laminasi film yang tidak memenuhi standar atau bahan kemasan yang kurang baik. Bahkan dengan pengaturan penyegelan yang tepat, film dengan daya rekat interlayer yang buruk cenderung robek saat dingin. Untuk mengurangi risiko ini, penting untuk bermitra dengan pemasok film terkemuka dan melakukan pengujian kualitas secara berkala terhadap bahan yang masuk.

Untuk mengatasi masalah ini secara efektif, uji kekuatan pecah dan segel harus dilakukan setelah pendinginan, bukan hanya segera setelah penyegelan. Sangat penting untuk memverifikasi keseimbangan suhu-tekanan, menyesuaikan pengaturan bagian pendingin, dan menilai kualitas film. Dengan memastikan kalibrasi dan manajemen material yang tepat, kebocoran segel pasca-pendinginan dapat dihindari, menghasilkan kantong yang tahan lama dan antibocor yang memenuhi standar kinerja dan estetika.

mesin tisu basah4 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Kontaminasi Pisau dan Penumpukan Produk

Dalam pengemasan tisu basah, kontaminasi bilah pisau dan penumpukan produk merupakan masalah umum, terutama pada lini produksi berkecepatan tinggi di mana pemotongan terjadi segera setelah pengisian dan penyegelan cairan. Seiring waktu, residu seperti losion, lapisan film, dan serpihan serat halus menumpuk pada bilah pemotong dan komponen lainnya. Penumpukan ini tidak hanya mengurangi akurasi pemotongan tetapi juga dapat menyebabkan tepi yang tidak rata, masalah adhesi film, dan perpanjangan waktu henti mesin untuk pembersihan.

Sumber utama masalah ini adalah residu cairan berlebih pada permukaan film. Jika sistem pengeluaran losion tidak diatur dengan cermat selama proses pembasahan atau pengisian, terlalu banyak larutan dapat memercik atau meluap ke area pemotongan dan penyegelan. Ketika cairan ini bersentuhan dengan pisau, akan terbentuk endapan lengket yang berdampak negatif pada efisiensi pemotongan. Solusi praktisnya adalah mengoptimalkan lokasi dan pengaturan waktu nosel pengisian, memastikan losion terdistribusi secara merata di atas tumpukan tisu tanpa tumpah ke jalur film atau tepi jahitan.

Masalah signifikan lainnya muncul dari pembuangan atau penghisapan yang tidak memadai di dekat area pemotongan. Jika serat, serpihan film, atau tetesan tidak dihilangkan secara efektif, mereka cenderung menempel pada permukaan pisau. Penumpukan ini meningkatkan panas dan gesekan, sehingga menghasilkan potongan yang tidak rata atau kasar. Menerapkan atau memelihara sistem penghisapan udara atau vakum lokal dapat secara signifikan mengurangi serpihan dan kelembapan di dekat pemotong.

Lapisan film berkualitas rendah atau tidak sesuai juga dapat memperparah kontaminasi pada bilah pisau. Beberapa jenis lapisan film dapat melunak karena panas, meninggalkan residu yang meleleh dan menempel pada bilah pisau. Menggunakan lapisan film dengan lapisan anti-lengket atau ketahanan panas yang stabil dapat membantu mempertahankan interval pemotongan yang lebih lama tanpa perlu sering dibersihkan.

Untuk mengatasi masalah ini, periksa bilah pemotong secara berkala dan bersihkan dengan kain bebas serat dan pelarut yang sesuai. Pertimbangkan untuk menggunakan bilah anti lengket atau berlapis Teflon untuk meminimalkan lengket. Bersamaan dengan pembersihan dan perawatan rutin, pelumasan mekanisme bilah yang tepat akan menghasilkan kinerja yang lebih halus, potongan yang lebih tajam, dan waktu henti produksi yang lebih singkat, sehingga menjaga keandalan dan efisiensi proses pengemasan.

Mesin tisu basah 1 2 - Bagaimana Cara Mengatasi Masalah Umum pada Penyegelan dan Pemotongan?

Sebagian besar masalah penyegelan dan pemotongan berasal dari ketidaksejajaran kecil, kontaminan, atau fluktuasi suhu. Cara terbaik untuk mencegah masalah ini adalah melalui pelatihan operator , perawatan pencegahan, dan pemantauan rutin.

Dengan melakukan pemeriksaan kualitas rutin dan menyimpan catatan detail standar Anda, Anda dapat memastikan bahwa setiap kantong yang keluar dari lini produksi memenuhi kriteria daya tahan dan estetika tertinggi. Hal ini tidak hanya melindungi produk Anda, tetapi juga menjunjung tinggi reputasi bisnis Anda.

Hal ini sering terjadi akibat ketidakseimbangan antara suhu dan tekanan atau waktu pendinginan yang tidak memadai setelah penyegelan. Film menyusut saat mendingin, dan jika segel tidak tertutup rapat, lubang-lubang kecil dapat terbentuk yang pada akhirnya dapat menyebabkan kebocoran.

Penyebab paling umum kerutan film adalah posisi rol atau tegangan film yang tidak tepat. Lipatan atau kerutan di sepanjang segel disebabkan oleh film yang diumpankan secara tidak teratur akibat tegangan yang terlalu longgar atau tidak seimbang.

Kalibrasi ulang sinkronisasi servo antara unit pengumpanan dan pemotongan. Bersihkan sensor fotolistrik dan pastikan tanda cetak sejajar dan kontras dengan benar. Penyebab umum ketidaksejajaran antara lain latensi servo dan kesalahan deteksi sensor.

Suhu rendah, tekanan yang tidak merata, atau kontaminasi (seperti losion atau debu) pada permukaan segel merupakan penyebab utama segel yang lemah. Pastikan tekanan terdistribusi secara merata, bersihkan rahang, dan naikkan suhu secara perlahan.

Ketika suhu, durasi diam, atau tekanan penyegelan terlalu tinggi, penyegelan berlebih akan terjadi. Pastikan rahang penyegel atas dan bawah sejajar dengan benar, dan sesuaikan spesifikasi secara bertahap sesuai kebutuhan.

Ini menandakan bilah pisau yang lengket atau tumpul. Untuk memastikan pemotongan yang bersih dan akurat, pisau pemotong harus dibersihkan, diasah ulang, atau diganti secara berkala.

Pertahankan tegangan film yang konsisten, ubah posisi nozel losion, dan pastikan pengisian merata. Menghilangkan kantong udara juga dapat dicapai dengan memasang alat penghisap atau penyedot udara.

Idealnya, sekali per shift, atau lebih sering jika menggunakan formulasi lengket. Dengan menghindari penumpukan, pembersihan preventif membantu mencegah kontaminasi bilah atau melemahnya seal.

Tentu saja. Segel yang lemah, terbakar, atau pemotongan yang tidak rata dapat disebabkan oleh film dengan lapisan segel panas yang tidak kompatibel, ketebalan yang tidak merata, atau kekuatan laminasi yang rendah. Sebelum produksi, selalu konfirmasikan spesifikasi film.

Uji akurasi pemotongan dan kekuatan segel setiap hari, verifikasi kalibrasi sensor, bersihkan rahang dan bilah secara berkala, serta pertahankan manajemen suhu dan tekanan yang konstan. Perawatan preventif mengurangi waktu henti dan menjamin produksi yang stabil.

Minta Penawaran 

2 0 + =?

Formulir Kontak