• सामान्य सीलिंग और कटिंग समस्याओं का निवारण कैसे करें - सामान्य सीलिंग और कटिंग समस्याओं का निवारण कैसे करें?

सामान्य सीलिंग और कटिंग समस्याओं का निवारण कैसे करें?

वेट वाइप्स के उत्पादन में अंतिम और सबसे महत्वपूर्ण चरण कटिंग और सीलिंग हैं। यहाँ तक कि सबसे उन्नत मशीनों में भी ऐसी समस्याएँ आ सकती हैं जो कटिंग की सटीकता, पाउच की बनावट या सील की गुणवत्ता को प्रभावित करती हैं। इन समस्याओं के कारण उत्पाद बर्बाद हो सकता है, उत्पादन में देरी हो सकती है और ग्राहकों की शिकायतें बढ़ सकती हैं।

नीचे सामान्य कटिंग और सीलिंग समस्याओं की पहचान, निदान और प्रभावी समाधान के बारे में एक व्यापक मार्गदर्शिका दी गई है।

कमजोर या अपूर्ण सीलिंग

वेट वाइप्स की पैकेजिंग में सबसे आम गुणवत्ता संबंधी समस्याओं में से एक है कमजोर या अपर्याप्त सीलिंग। यह समस्या अक्सर असमान सीलिंग लाइनों वाले पाउच, रिसाव या आसानी से फट जाने के रूप में सामने आती है। हालांकि कमजोर सीलिंग एक साधारण समस्या लग सकती है, लेकिन यह मशीन सिंक्रोनाइज़ेशन, तापमान, दबाव और स्वच्छता सहित कई परस्पर संबंधित कारकों से उत्पन्न हो सकती है।

अपर्याप्त तापमान या दबाव खराब सीलिंग का एक प्रमुख कारण है। सीलिंग जॉज़ द्वारा फिल्म परतों को प्रभावी ढंग से जोड़ने के लिए, निरंतर ताप और संपीड़न आवश्यक है। यदि तापमान बहुत कम है या दबाव असमान है, तो सील ठीक से नहीं बन पाएगी, जिसके परिणामस्वरूप आंशिक आसंजन हो सकता है। 5-10°C का मामूली तापमान परिवर्तन भी सील की अखंडता को महत्वपूर्ण रूप से प्रभावित कर सकता है, खासकर जब बहु-परत लेमिनेटेड फिल्मों का उपयोग किया जा रहा हो जिनकी ताप सहनशीलता सीमित होती है।

एक और आम समस्या सीलिंग सतह पर संदूषण है। गीले वाइप्स के निर्माण के दौरान, लोशन, धूल या रेशे के कण जैसे पदार्थ आसानी से फिल्म पर छलक सकते हैं या जम सकते हैं। ये संदूषक अवरोधों का काम करते हैं, जिससे फिल्म की दो परतें आपस में नहीं जुड़ पातीं। सुचारू संचालन बनाए रखने के लिए, सीलिंग क्षेत्र को नियमित रूप से नॉन-स्टिक कपड़े या अल्कोहल वाइप्स से साफ़ करना ज़रूरी है।

अपूर्ण सीलिंग अनुचित ठहराव समय या फिल्म तनाव के कारण भी हो सकती है। यदि फिल्म सीलिंग प्रक्रिया में बहुत तेज़ी से आगे बढ़ती है, तो गर्मी को आंतरिक परतों में प्रवेश करने और उन्हें पिघलाने का पर्याप्त समय नहीं मिल पाता है। इसके विपरीत, यदि तनाव बहुत कम है, तो फिल्म झुर्रीदार हो सकती है और सीलिंग जॉ के साथ समान संपर्क नहीं बना पाती है।

समस्या निवारण के लिए, तापमान की जाँच करके शुरुआत करें और सील की मज़बूती पर नज़र रखते हुए धीरे-धीरे इसे थोड़ा-थोड़ा करके बढ़ाएँ। सुनिश्चित करें कि सीलिंग जॉ साफ़ हों, सही स्थिति में हों और पूरी चौड़ाई में एक समान दबाव डालें। अंत में, सुनिश्चित करें कि सर्वो सिंक्रोनाइज़ेशन और फ़िल्म फीडिंग स्थिर हैं।

इन कारकों को व्यवस्थित रूप से संबोधित करके, कमज़ोर सील को दूर किया जा सकता है, जिससे यह सुनिश्चित हो सके कि हर पाउच टिकाऊ, दिखने में एकरूप और रिसाव-रोधी हो। इससे उत्पाद की गुणवत्ता बनाए रखने और ब्रांड की प्रतिष्ठा को बनाए रखने में मदद मिलेगी।

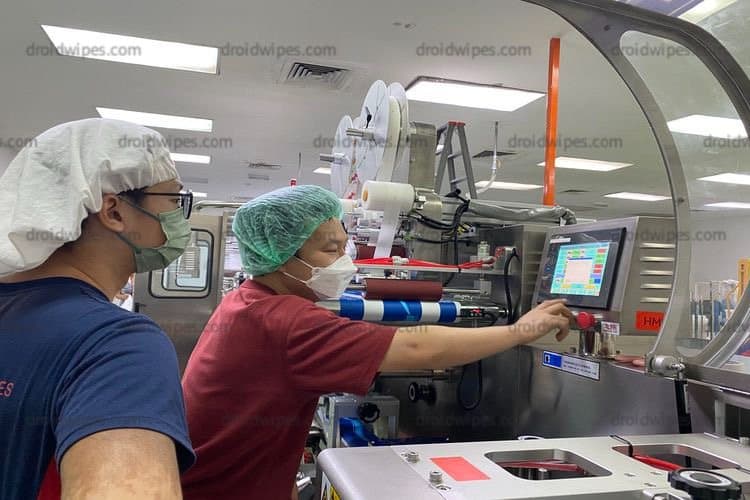
गीले पोंछे मशीन0 1 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?
अधिक सील या जली हुई सील

जब सीलिंग तापमान, दबाव, या ठहराव अवधि पैकिंग फिल्म के लिए आदर्श सीमा से अधिक हो जाती है, तो ज़रूरत से ज़्यादा सील होने या सील जलने जैसी समस्याएँ हो सकती हैं। इस समस्या के सामान्य लक्षणों में सील पर काले, सिकुड़े हुए या पिघले हुए क्षेत्र शामिल हैं, और कुछ मामलों में, पाउच विकृत हो सकता है। इससे न केवल पाउच की बनावट प्रभावित होती है, बल्कि फिल्म की यांत्रिक अखंडता और अवरोधक गुण भी कमज़ोर हो सकते हैं, जिससे भविष्य में रिसाव या टूटने की संभावना बढ़ जाती है।

इन समस्याओं का सबसे आम कारण अत्यधिक ठहराव समय या तापमान है। प्रत्येक प्रकार की पैकेजिंग फिल्म की एक विशिष्ट पिघलने की सीमा होती है, विशेष रूप से PET/PE या OPP/CPP जैसी परतदार संरचनाओं की। यदि सीलिंग जॉ बहुत लंबे समय तक बंद रहते हैं या अत्यधिक उच्च तापमान पर काम करते हैं, तो फिल्म की परतें खराब हो सकती हैं या असमान रूप से चिपक सकती हैं। फिल्म के ठंडा होने पर, यह स्थायी क्षति भंगुरता का कारण बन सकती है। अनुमान पर निर्भर रहने के बजाय, ऑपरेटरों को हमेशा उपयुक्त तापमान सीमा के लिए फिल्म आपूर्तिकर्ता से परामर्श करना चाहिए और धीरे-धीरे समायोजन करना चाहिए।

एक अन्य संभावित समस्या असंगत या अत्यधिक दबाव है। सीलिंग जॉज़ से अत्यधिक बल पिघली हुई फिल्म को सील क्षेत्र से बाहर धकेल सकता है, जिससे जलने के निशान पड़ सकते हैं या पतले, भंगुर किनारे बन सकते हैं। ऊपरी और निचले जॉज़ के गलत संरेखण के कारण सील का एक किनारा ज़्यादा गर्म हो सकता है जबकि दूसरा हिस्सा कम सील वाला रह सकता है। नियमित यांत्रिक अंशांकन यह सुनिश्चित करता है कि दबाव सील की पूरी चौड़ाई में समान रूप से वितरित हो और दोनों जॉज़ समान रूप से बंद हों।

सीलिंग संबंधी समस्याओं का निवारण करने के लिए, तापमान कम करें और सील की बनावट पर नज़र रखते हुए धीरे-धीरे सील के अंदर रहने का समय कम करें। फिल्म को ज़्यादा दबाए बिना उसकी मज़बूती सुनिश्चित करने के लिए सील की मज़बूती की जाँच करें। जबड़ों के संरेखण की जाँच करें, और अगर जलन बनी रहती है, तो किसी भी घिसी हुई टेफ्लॉन कोटिंग को बदलने पर विचार करें जो असमान ऊष्मा वितरण का कारण बन सकती है।

सीलिंग सेटिंग्स को उचित रूप से समायोजित करके, नियमित उपकरण रखरखाव करके, और ऑपरेटर को प्रशिक्षण प्रदान करके, ओवर-सीलिंग की समस्याओं को कम किया जा सकता है, जिससे एक साफ, एकसमान और पेशेवर पाउच उपस्थिति सुनिश्चित हो सकती है।

गीले पोंछे मशीन1 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?

फिल्म में झुर्रियाँ पड़ना या हवा फँसना

गीले वाइप पैकेजिंग में एक आम समस्या फिल्म का सिकुड़ना या हवा का फँसना है, जो अंतिम पाउच के रूप और कार्यक्षमता दोनों पर नकारात्मक प्रभाव डालता है। फँसी हुई हवा सील की अखंडता को प्रभावित कर सकती है, जिससे दबाव में हवा भर सकती है और टूट सकती है, जबकि झुर्रीदार फिल्म पैकेजिंग को एक अव्यवसायिक रूप दे सकती है। आमतौर पर, ये समस्याएँ असमान फिल्म फीडिंग, गलत संरेखण, या उच्च गति वाले संचालन के दौरान खराब तनाव प्रबंधन के कारण उत्पन्न होती हैं।

झुर्रियों का एक प्रमुख कारण फिल्म का गलत तनाव है। यदि फिल्म बहुत ढीली है, तो सीलिंग क्षेत्र के पास पहुँचने पर वह समतल नहीं रहेगी, जिसके परिणामस्वरूप उसमें तहें या झुर्रियाँ पड़ सकती हैं। इसके विपरीत, अत्यधिक तनाव के कारण फिल्म खिंच जाती है, जिससे सील होने के बाद वह मुड़ या सिकुड़ सकती है। दोनों ही स्थितियाँ सटीक कटिंग और एकसमान सीलिंग में बाधा डालती हैं। फिल्म का स्थिर और एकसमान प्रवाह सुनिश्चित करने के लिए, फिल्म के तनाव को नियंत्रित करने वाले सर्वो-चालित रोलर्स या नॉब्स का नियमित रूप से निरीक्षण करना महत्वपूर्ण है। स्वचालित तनाव प्रबंधन प्रणालियाँ लंबे उत्पादन चक्रों के दौरान स्थिरता बनाए रखने के लिए विशेष रूप से प्रभावी होती हैं।

एक और महत्वपूर्ण कारक सीलिंग जॉ और फिल्म रोल का गलत संरेखण है। यदि वेब गाइडिंग सिस्टम ठीक से कैलिब्रेट नहीं किया गया है या फिल्म रोल केंद्र में नहीं है, तो फिल्म बग़ल में खिसक सकती है। इससे असमान सीलिंग दबाव और किनारों के पास सिलवटें पड़ सकती हैं। गाइड रोलर्स, फोटोइलेक्ट्रिक सेंसर और ट्रैकिंग उपकरणों का नियमित निरीक्षण यह सुनिश्चित करने में मदद करता है कि फिल्म सीधे और स्थिर पथ पर चले।

उत्पाद के अनुचित वितरण या भराई के कारण भी हवा फंस सकती है। यदि लोशन या गीले वाइप्स का ढेर असमान है या सीलिंग ज़ोन के बहुत पास है, तो जबड़े बंद होने से पहले हवा की जेबें फंस सकती हैं। इससे सीलिंग लाइनों के साथ फूले हुए पाउच या हवा के बुलबुले बन सकते हैं। इस समस्या से बचने के लिए, वायु निकासी प्रणाली लगाने, नियंत्रित वायु निकास का उपयोग करने, या भरने वाले नोजल को समायोजित करने पर विचार करें।

इन समस्याओं का प्रभावी ढंग से निवारण करने के लिए, फिल्म के तनाव और संरेखण की जाँच करके शुरुआत करें, यह सुनिश्चित करते हुए कि भरने और सील करने की प्रक्रियाएँ समकालिक हैं। यांत्रिक संरेखण, फिल्म नियंत्रण और उत्पाद की मात्रा को समायोजित करके, आप उच्च-गुणवत्ता वाली फिनिश के साथ चिकने, बुलबुला-मुक्त पाउच प्राप्त कर सकते हैं, जो उत्कृष्ट उत्पादन मानकों को दर्शाता है।

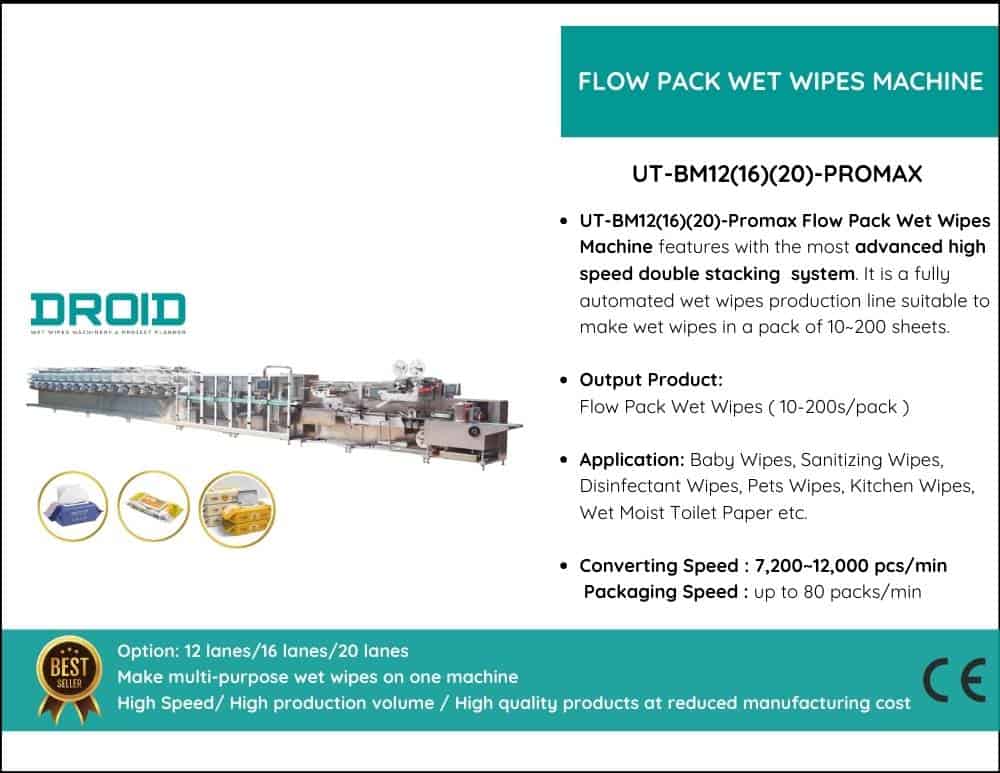
गीले पोंछे मशीन2 1 1030x749 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?

गलत संरेखण या दांतेदार किनारों को काटना

गीले वाइप्स की पैकेजिंग में एक आम समस्या कट या किनारों का गलत संरेखण है, जो पाउच के रूप और कार्यक्षमता दोनों पर नकारात्मक प्रभाव डालता है। जब कटिंग को फीडिंग और सीलिंग सिस्टम के साथ ठीक से समन्वित नहीं किया जाता है, तो पाउच के किनारे असमान हो सकते हैं, प्रिंटिंग केंद्र से हट सकती है, या यहाँ तक कि डबल कट और कट छूट भी सकते हैं। ये समस्याएँ न केवल सामग्री की बर्बादी करती हैं, बल्कि असंगतियाँ भी पैदा करती हैं जो ब्रांड की गुणवत्ता की प्रतिष्ठा को नुकसान पहुँचा सकती हैं।

इस समस्या का एक प्रमुख कारण पंजीकरण चिह्नों का गलत पता लगाना है। अधिकांश आधुनिक पैकेजिंग मशीनें मुद्रित पंजीकरण चिह्नों की पहचान करने और यह सुनिश्चित करने के लिए फोटोइलेक्ट्रिक या ऑप्टिकल सेंसर का उपयोग करती हैं कि प्रत्येक पाउच सही ढंग से काटा गया है। यदि ये सेंसर गंदे, गलत संरेखित हों, या कम-कंट्रास्ट चिह्नों का पता लगाने में असमर्थ हों, तो काटने का चक्र असंगत हो सकता है। निरंतर सटीकता बनाए रखने के लिए, सेंसर लेंस को नियमित रूप से साफ़ करना और यह सुनिश्चित करना आवश्यक है कि मुद्रित चिह्न स्पष्ट और उच्च कंट्रास्ट वाले हों।

कटिंग में विभिन्नताएँ यांत्रिक फिसलन या सर्वो मोटर के साथ समन्वय संबंधी समस्याओं के कारण भी हो सकती हैं। समय के साथ छोटी-मोटी देरी भी हो सकती है, जिससे कटिंग स्थान में बदलाव आ सकता है, अगर फिल्म फीडिंग सर्वो मोटर, कटिंग नाइफ के समय के साथ सही ढंग से समन्वयित न हो। आवश्यक निवारक उपायों में फिल्म फीडिंग बेल्ट या रोलर्स को समायोजित करना और सर्वो ड्राइव को नियमित रूप से कैलिब्रेट करना शामिल है।

एक और आम समस्या है सुस्त या टूटे हुए कटिंग ब्लेड का इस्तेमाल। लगातार इस्तेमाल और अवशेषों के जमाव के कारण, ब्लेड के किनारे समय के साथ घिस सकते हैं, जिससे साफ कैंची की बजाय दांतेदार या खुरदुरे कट बन सकते हैं। ब्लेड को नियमित रूप से दोबारा पीसने या बदलने से उनकी तीक्ष्णता और सटीकता बनाए रखने में मदद मिल सकती है।

समस्या निवारण के लिए, पंजीकरण सेंसर की जाँच करके शुरुआत करें, फिर सत्यापित करें कि फिल्म फीडिंग समकालिक है। यदि यांत्रिक संरेखण सही है, लेकिन कट खुरदरे रहते हैं, तो कटिंग नाइफ असेंबली को बदलने या साफ़ करने पर विचार करें। सर्वो संरेखण, सेंसर सटीकता और ब्लेड की तीक्ष्णता को लगातार बनाए रखकर, आप साफ़, पॉलिश किए हुए कट सुनिश्चित कर सकते हैं जो आपकी पैकेजिंग की गुणवत्ता और उत्पादन दक्षता को बनाए रखते हैं।

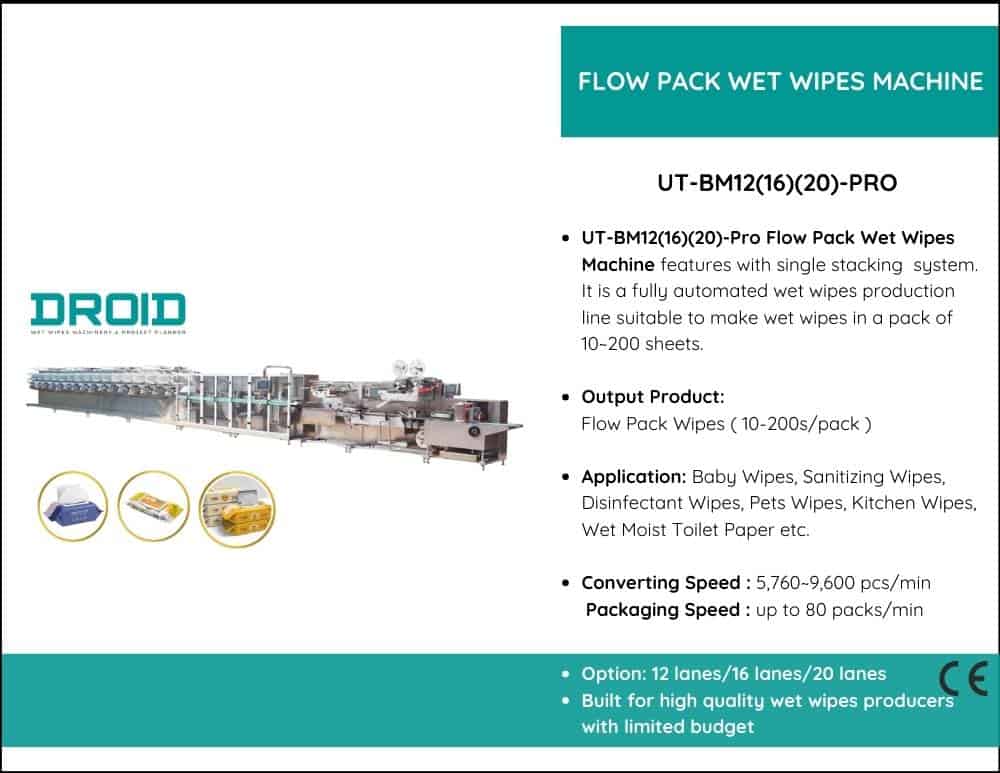
गीले पोंछे मशीन0 2 1030x749 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?

ठंडा होने के बाद सील का रिसाव

गीले वाइप्स की पैकेजिंग में एक छोटी लेकिन महत्वपूर्ण समस्या है ठंडा होने के बाद सील का लीक होना। हालाँकि निर्माण के तुरंत बाद पाउच पूरी तरह से सीलबंद लग सकते हैं, लेकिन ठंडा होने या कुछ घंटों तक रखने के बाद हल्के से दबाने पर सील कमज़ोर हो सकती है या खुल सकती है। यह छिपी हुई खामी, जिसे अक्सर शुरुआती निरीक्षण के दौरान अनदेखा कर दिया जाता है, ग्राहकों की शिकायतों या उत्पाद वापसी का कारण बन सकती है और शिपिंग या शेल्फ लाइफ के दौरान गंभीर गुणवत्ता संबंधी समस्याएँ पैदा कर सकती है।

इस समस्या का एक प्रमुख कारण हीट-सीलिंग प्रक्रिया के बाद अपर्याप्त शीतलन या उपचार समय है। सील करते समय, फिल्म की परतें अर्ध-पिघली रहती हैं और अपनी पूर्ण बंधन शक्ति तक नहीं पहुँच पाती हैं। यदि सील के गर्म रहते हुए पाउच को जल्दी से बाहर निकाल लिया जाए या ढेर कर दिया जाए, तो परतें ठंडी होने पर संकुचित हो सकती हैं और थोड़ी फट सकती हैं। यह समस्या उच्च गति वाली निर्माण लाइनों में आम है जहाँ सील के स्थिर होने से पहले या जब शीतलन खंड बहुत छोटा होता है, फिल्म गुजर जाती है। गति से समझौता किए बिना बेहतर बंधन प्राप्त करने के लिए, शीतलन अवधि बढ़ाना या सीलिंग तापमान को थोड़ा कम करना फायदेमंद होता है।

अपर्याप्त तापमान-दबाव संतुलन भी एक अन्य कारक है। गर्म होने पर सील मज़बूत लग सकती है, लेकिन ठंडा होने पर अपनी अखंडता खो सकती है यदि तापमान बहुत ज़्यादा और दबाव बहुत कम हो, या इसके विपरीत। दोनों मापदंडों का एक समान संतुलन बनाए रखना बेहद ज़रूरी है। सीलिंग जॉ के वायुदाब और तापमान की एकरूपता की नियमित जाँच इन अनियमितताओं को रोकने में मदद कर सकती है।

घटिया फिल्म लेमिनेशन या घटिया पैकेजिंग सामग्री के कारण भी सील का विघटन हो सकता है। सही सीलिंग सेटिंग्स के बावजूद, खराब इंटरलेयर आसंजन वाली फिल्में ठंडी होने पर फट जाती हैं। इस जोखिम को कम करने के लिए, प्रतिष्ठित फिल्म आपूर्तिकर्ताओं के साथ साझेदारी करना और आने वाली सामग्री का नियमित रूप से गुणवत्ता परीक्षण करना आवश्यक है।

इस समस्या का प्रभावी ढंग से निवारण करने के लिए, सील लगाने के तुरंत बाद नहीं, बल्कि ठंडा करने के बाद फटने और सील की मज़बूती के परीक्षण किए जाने चाहिए। तापमान-दबाव संतुलन की जाँच करना, शीतलन अनुभाग सेटिंग्स को समायोजित करना और फिल्म की गुणवत्ता का आकलन करना आवश्यक है। उचित अंशांकन और सामग्री प्रबंधन सुनिश्चित करके, शीतलन के बाद सील के रिसाव को सफलतापूर्वक रोका जा सकता है, जिसके परिणामस्वरूप टिकाऊ, रिसाव-रोधी पाउच प्राप्त होते हैं जो प्रदर्शन और सौंदर्य दोनों मानकों को पूरा करते हैं।

गीले पोंछे मशीन4 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?

ब्लेड संदूषण और उत्पाद निर्माण

गीले वाइप पैकेजिंग में, ब्लेड का दूषित होना और उत्पाद का जमा होना आम समस्याएँ हैं, खासकर उच्च गति वाली उत्पादन लाइनों में जहाँ तरल भरने और सील करने के तुरंत बाद कटिंग की जाती है। समय के साथ, लोशन, फिल्म कोटिंग और छोटे रेशे के टुकड़े जैसे अवशेष कटिंग ब्लेड और अन्य घटकों पर जमा हो जाते हैं। यह जमाव न केवल कटिंग की सटीकता को कम करता है, बल्कि असमान किनारों, फिल्म के आसंजन की समस्याओं और सफाई के लिए मशीन के लंबे समय तक बंद रहने का कारण भी बन सकता है।

इस समस्या का मुख्य कारण फिल्म की सतह पर अतिरिक्त तरल अवशेष है। यदि लोशन वितरण प्रणाली को गीला करने या भरने की प्रक्रिया के दौरान सावधानीपूर्वक नियंत्रित नहीं किया जाता है, तो बहुत अधिक घोल छलक सकता है या काटने और सील करने वाले क्षेत्रों की ओर बह सकता है। जब यह तरल ब्लेड के संपर्क में आता है, तो यह एक चिपचिपा जमाव बनाता है जो काटने की दक्षता को नकारात्मक रूप से प्रभावित करता है। एक व्यावहारिक समाधान यह है कि भरने वाले नोजल के स्थान और समय को अनुकूलित किया जाए, ताकि यह सुनिश्चित हो सके कि लोशन फिल्म पथ या सीम किनारे पर फैले बिना वाइप्स के ढेर पर समान रूप से वितरित हो।

एक और गंभीर समस्या काटने वाले क्षेत्र के पास अपर्याप्त निकास या चूषण से उत्पन्न होती है। यदि रेशे, फिल्म के टुकड़े, या बूंदें प्रभावी ढंग से नहीं हटाई जातीं, तो वे ब्लेड की सतह पर चिपक जाती हैं। यह जमाव गर्मी और घर्षण को बढ़ाता है, जिसके परिणामस्वरूप असमान या खुरदुरे कट होते हैं। एक स्थानीय वायु चूषण या निर्वात प्रणाली को लागू करने या बनाए रखने से कटर के पास मलबे और नमी को काफी हद तक कम किया जा सकता है।

निम्न-गुणवत्ता वाली या अनुपयुक्त फिल्म कोटिंग भी ब्लेड के संदूषण को बढ़ा सकती है। कुछ प्रकार की फिल्म गर्मी के कारण नरम हो सकती है, जिससे पिघले हुए अवशेष ब्लेड से चिपक जाते हैं। एंटी-स्टिक कोटिंग या स्थिर ताप-प्रतिरोधी फिल्म का उपयोग करने से बार-बार सफाई की आवश्यकता के बिना लंबे समय तक काटने के अंतराल को बनाए रखने में मदद मिल सकती है।

इन समस्याओं के निवारण के लिए, कटिंग ब्लेड का नियमित निरीक्षण करें और उसे लिंट-मुक्त कपड़े और उपयुक्त विलायक से साफ़ करें। चिपचिपाहट कम करने के लिए नॉन-स्टिक या टेफ्लॉन-कोटेड ब्लेड का उपयोग करने पर विचार करें। नियमित सफाई और रखरखाव के साथ, ब्लेड तंत्र का उचित स्नेहन सुनिश्चित करने से बेहतर प्रदर्शन, तेज़ कट और कम उत्पादन डाउनटाइम को बढ़ावा मिलेगा, जिससे पैकेजिंग प्रक्रिया की विश्वसनीयता और दक्षता बनी रहेगी।

गीले पोंछे मशीन 1 2 - सामान्य सीलिंग और काटने के मुद्दों का निवारण कैसे करें?

सीलिंग और कटिंग से जुड़ी अधिकांश समस्याएं मामूली मिसअलाइनमेंट, दूषित पदार्थों या तापमान में उतार-चढ़ाव के कारण होती हैं। इन समस्याओं से बचने के सर्वोत्तम तरीके ऑपरेटर प्रशिक्षण , निवारक रखरखाव और नियमित निगरानी हैं।

नियमित गुणवत्ता जाँच करके और अपने मानकों का विस्तृत रिकॉर्ड रखकर, आप यह सुनिश्चित कर सकते हैं कि आपकी उत्पादन लाइन से निकलने वाला प्रत्येक पाउच उच्चतम स्थायित्व और सौंदर्य संबंधी मानदंडों पर खरा उतरे। इससे न केवल आपके उत्पाद की सुरक्षा होती है, बल्कि आपके व्यवसाय की प्रतिष्ठा भी बनी रहती है।

ऐसा अक्सर तापमान और दबाव के बीच असंतुलन या सील लगाने के बाद अपर्याप्त ठंडा होने के कारण होता है। ठंडा होने पर फिल्म सिकुड़ जाती है, और अगर सील पूरी तरह से सील नहीं की गई है, तो छोटे-छोटे छेद हो सकते हैं जिनसे अंततः रिसाव हो सकता है।

फिल्म में झुर्रियाँ पड़ने का सबसे आम कारण रोलर का गलत संरेखण या फिल्म का तनाव है। सील पर सिलवटें या झुर्रियाँ बहुत ढीले या असमान तनाव के कारण फिल्म के अनियमित रूप से फीड होने के कारण होती हैं।

फीडिंग और कटिंग इकाइयों के बीच सर्वो के समन्वय को पुनः कैलिब्रेट करें। फोटोइलेक्ट्रिक सेंसर को साफ़ करें और सुनिश्चित करें कि प्रिंट चिह्न सही ढंग से संरेखित और कंट्रास्ट किए गए हैं। गलत संरेखण के सामान्य कारणों में सर्वो विलंबता और सेंसर का गलत पता लगाना शामिल है।

कम तापमान, असमान दबाव, या सीलिंग सतह पर संदूषण (जैसे लोशन या धूल) कमज़ोर सील के प्रमुख कारण हैं। सुनिश्चित करें कि दबाव समान रूप से वितरित हो, जबड़ों को साफ़ करें, और तापमान को धीरे-धीरे बढ़ाएँ।

जब तापमान, ठहराव अवधि, या सीलिंग दबाव बहुत ज़्यादा हो, तो ओवर-सीलिंग हो जाती है। सुनिश्चित करें कि ऊपरी और निचले सीलिंग जबड़े ठीक से संरेखित हों, और आवश्यकतानुसार विनिर्देशों को क्रमिक रूप से समायोजित करें।

इससे पता चलता है कि ब्लेड चिपचिपे या सुस्त हैं। साफ़ और सटीक कट सुनिश्चित करने के लिए, काटने वाले चाकू को नियमित रूप से साफ़ करना, दोबारा घिसना या बदलना ज़रूरी है।

फिल्म में लगातार तनाव बनाए रखें, लोशन नोजल की स्थिति बदलें और सुनिश्चित करें कि भराव एक समान हो। हवा की जेबों को हटाने के लिए सक्शन या वायु निकासी उपकरण भी लगाया जा सकता है।

आदर्श रूप से, प्रति शिफ्ट एक बार, या यदि चिपचिपे फ़ॉर्मूले का उपयोग किया जा रहा है तो अधिक बार। संचयन से बचकर, निवारक सफाई ब्लेड के संदूषण या सीलिंग के कमज़ोर होने से बचाने में मदद करती है।

बिल्कुल। कमज़ोर सील, जलन, या असमान कटाई असंगत हीट-सील परतों वाली फ़िल्मों, असमान मोटाई, या कम लेमिनेशन क्षमता के कारण हो सकती है। उत्पादन से पहले, फ़िल्म के विनिर्देशों की हमेशा पुष्टि करें।

प्रतिदिन काटने की सटीकता और सील की मज़बूती की जाँच करें, सेंसर कैलिब्रेशन की जाँच करें, जबड़े और ब्लेड को नियमित रूप से साफ़ करें, और तापमान और दबाव का निरंतर प्रबंधन बनाए रखें। निवारक देखभाल डाउनटाइम को कम करती है और स्थिर उत्पादन की गारंटी देती है।

एक उद्धरण के लिए पूछें 

4 + 0 =?

संपर्क करें प्रपत्र