如何解决常见的密封和切割问题?
湿巾生产的最后一道工序,也是最关键的一步,是切割和封口。即使是最先进的机器,也难免会遇到影响切割精度、包装袋外观或封口质量的问题。这些问题可能导致产品浪费、生产停工和客户投诉。
以下是有关如何识别、诊断和有效解决常见切割和密封问题的综合指南。

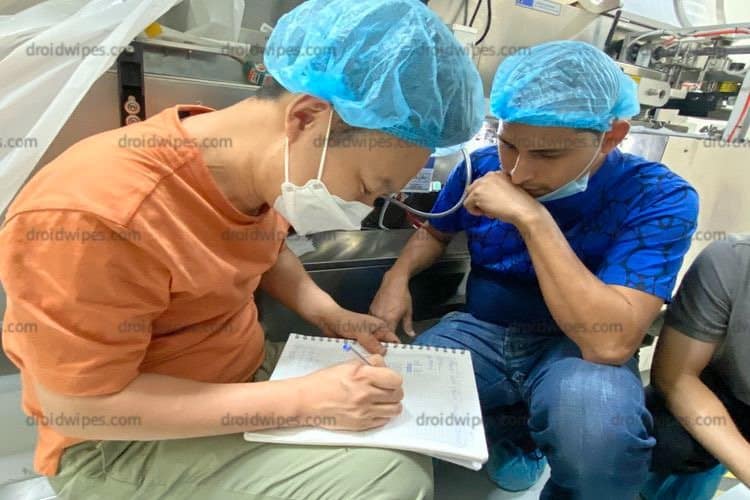
湿巾包装中最常见的质量问题之一是密封不严或密封不良。这个问题通常表现为包装袋封口线不均匀、漏液或容易撕开。虽然密封不严看似一个简单的问题,但它可能源于多个相互关联的因素,包括机器同步性、温度、压力和清洁度。
温度或压力不足是导致密封不良的主要原因。为了使封口钳有效地熔合薄膜层,持续的加热和压缩至关重要。如果温度过低或压力不均匀,密封可能无法正常形成,导致部分粘连。即使是5-10°C的轻微温度变化也会严重影响密封的完整性,尤其是在使用耐热性有限的多层复合薄膜时。
另一个常见问题是密封表面的污染。在湿巾生产过程中,乳液、灰尘或纤维颗粒等物质很容易溅到或沉积在薄膜上。这些污染物会形成屏障,阻止两层薄膜粘合。为了保持稳定的运行,必须定期使用不粘布或酒精湿巾清洁密封区域。
封口不完全也可能是由于停留时间或薄膜张力不当造成的。如果薄膜在封口过程中移动过快,热量可能没有足够的时间渗透并熔合内层。相反,如果张力过松,薄膜可能会起皱,无法与封口钳均匀接触。
故障排除:首先测试温度,然后以小幅度逐渐升高温度,同时监测密封强度。确保密封钳清洁、位置正确,并在整个宽度范围内施加均匀的压力。最后,验证伺服同步和薄膜输送是否稳定。
通过系统地解决这些因素,可以消除密封性差的问题,确保每个包装袋都经久耐用、外观一致且防漏。这将有助于保持产品质量并维护品牌声誉。
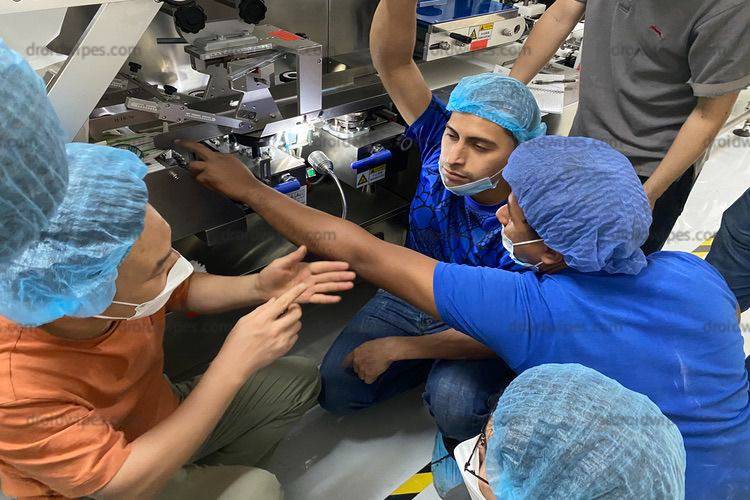
当密封温度、压力或保压时间超出包装膜的理想范围时,可能会出现过度密封或封口烧焦等问题。此类问题的常见症状包括密封区域变暗、出现褶皱或熔化,在某些情况下,包装袋可能会变形。这不仅会影响包装袋的外观,还会削弱薄膜的机械完整性和阻隔性能,最终可能导致未来泄漏或破裂。
这些问题最常见的原因是停留时间过长或温度过高。每种包装薄膜都有特定的熔化范围,尤其是PET/PE或OPP/CPP等多层结构。如果封口钳闭合时间过长或操作温度过高,薄膜层可能会老化或熔合不均匀。一旦薄膜冷却,这种永久性损坏会导致薄膜脆化。操作员不应依赖猜测,而应始终咨询薄膜供应商,了解合适的温度范围并逐步调整。
另一个潜在问题是压力不一致或过大。封口钳力度过大会将熔化的薄膜挤出封口区域,留下烧焦痕迹或使封口变薄变脆。上下钳口错位可能会导致封口一侧过热,而另一侧封口不足。定期进行机械校准可确保压力均匀分布在封口宽度上,并确保两个钳口均匀闭合。
要解决密封问题,请降低温度并逐渐缩短停留时间,同时观察密封的外观。测试密封强度,确保密封完整,但不要过度压缩薄膜。检查夹爪是否对齐,如果持续烧焦,请考虑更换任何可能导致热量分布不均匀的磨损特氟龙涂层。
通过适当调整密封设置、进行日常设备维护和提供操作员培训,可以最大限度地减少过度密封问题,确保包装袋外观干净、统一、专业。
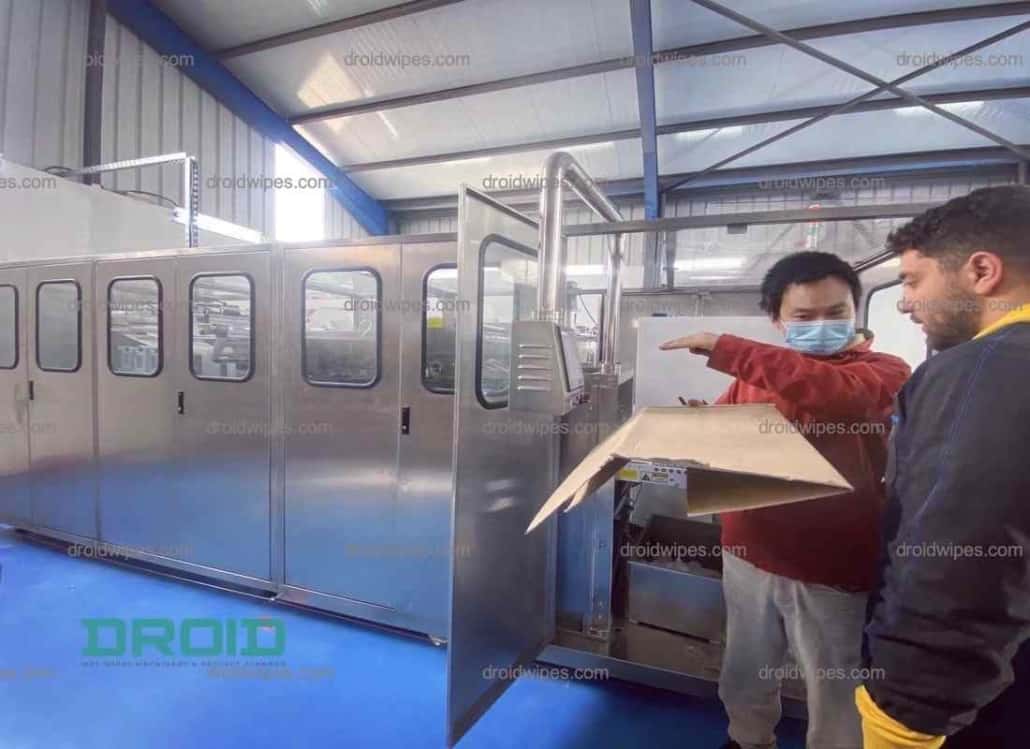
湿巾包装的一个常见问题是薄膜起皱或气泡滞留,这会对最终包装袋的外观和功能产生负面影响。气泡滞留会损害密封完整性,导致薄膜膨胀,并在压力下可能破裂;而起皱的薄膜则会使包装外观显得不专业。通常,这些问题是由于高速运转过程中薄膜输送不均匀、错位或张力管理不佳造成的。
造成起皱的主要原因之一是薄膜张力不当。如果薄膜过松,在接近封口区域时无法保持平整,从而导致折叠或起皱。相反,张力过大会导致薄膜拉伸,从而导致封口后弯曲或收缩。这两种情况都会影响精确切割和均匀封口。为了确保薄膜输送稳定均匀,定期检查控制薄膜张力的伺服驱动辊或旋钮至关重要。自动张力管理系统对于在较长的生产周期内保持稳定性尤为有效。
另一个关键因素是封口钳和膜卷未对准。如果导料系统校准不当或膜卷未居中,薄膜可能会侧向偏移。这会导致封口压力不均匀,并在边缘附近产生折痕。定期检查导辊、光电传感器和跟踪装置有助于确保薄膜沿直线稳定地运行。
产品分配或灌装不当也可能导致气泡滞留。如果乳液或湿巾堆叠不均匀或距离封口太近,在钳口闭合之前可能会出现气泡滞留。这会导致包装袋鼓起或封口处出现气泡。为了避免这种情况,可以考虑安装排气系统、使用可控排气装置或调整灌装喷嘴。
为了有效地解决这些问题,首先要检查薄膜的张力和对准度,确保灌装和封口过程同步。通过调整机械对准度、薄膜控制和产品剂量,您可以获得光滑无气泡且表面质量上乘的包装袋,体现卓越的生产标准。
湿巾包装的一个常见问题是切口错位或边缘参差不齐,这会对包装袋的外观和功能产生负面影响。如果切割与送料和封口系统配合不协调,包装袋可能会出现边缘不平整、印刷偏离中心,甚至出现重切和漏切的情况。这些问题不仅浪费材料,还会造成产品品质不一致,损害品牌的质量声誉。
造成此问题的主要原因之一是套准标记检测错误。大多数现代包装机依靠光电或光学传感器来识别印刷的套准标记,并确保每个包装袋都能正确切割。如果这些传感器脏污、错位或无法检测低对比度标记,则切割周期可能会不同步。为了保持一致的精度,必须定期清洁传感器镜头,并确保印刷标记清晰且对比度高。
切割偏差也可能源于机械滑动或伺服电机的同步问题。即使是轻微的延迟也会随着时间的推移而累积,如果送膜伺服电机与切刀的时序未能正确同步,就会导致切割位置偏移。必要的预防措施包括调整送膜皮带或滚轮,并定期校准伺服驱动器。
另一个常见问题是使用钝的或破损的刀片。随着持续使用和残留物的积累,刀片边缘会逐渐磨损,导致剪切不平整或粗糙,而不是干净利落。定期重磨或更换刀片有助于保持锋利和精准。
要排除故障,首先检查套准传感器,然后确认薄膜输送是否同步。如果机械对准正确,但切口仍然粗糙,请考虑更换或清洁切刀组件。通过持续保持伺服对准、传感器精度和刀片锋利度,您可以确保切口干净、光滑,从而维持包装质量和生产效率。
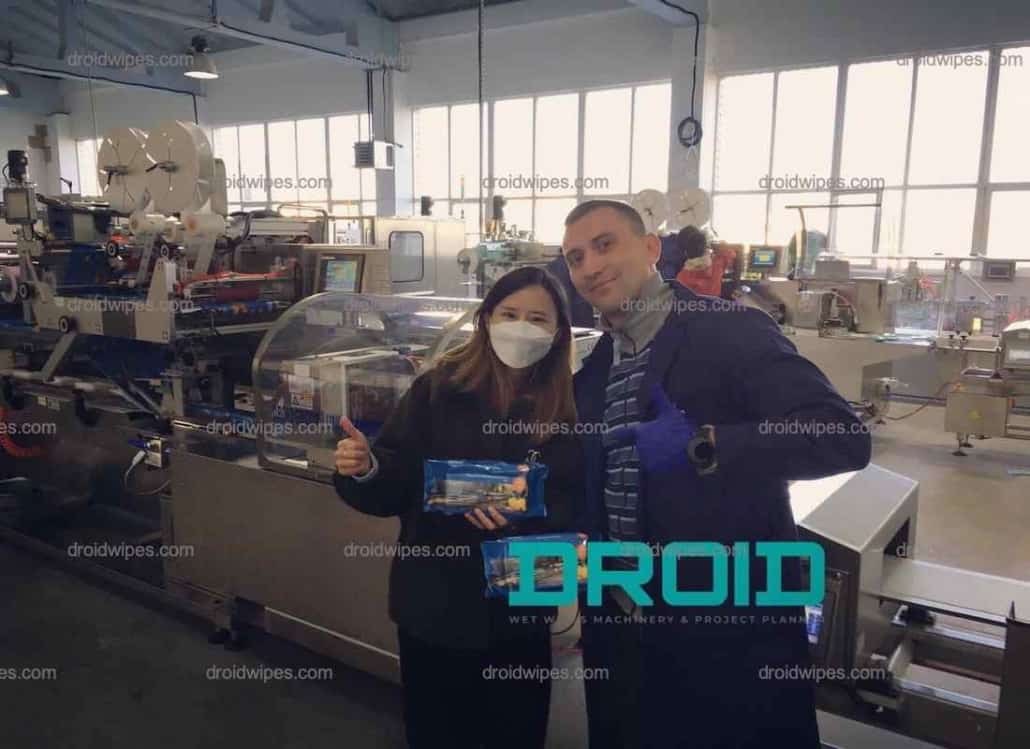
湿巾包装中一个虽小却很重要的问题是冷却后密封泄漏。虽然包装袋在生产后可能看起来完全密封,但在冷却或存放数小时后轻轻按压,密封可能会松动或破裂。这种隐藏的缺陷在初始检查中经常被忽视,可能会导致客户投诉或产品召回,并可能在运输或保质期内造成严重的质量问题。
造成此问题的主要原因之一是热封后冷却或固化时间不足。在热封过程中,薄膜层仍处于半熔融状态,尚未达到完全粘合强度。如果在热封仍热时过早取出或堆叠包装袋,薄膜层可能会在冷却过程中压缩并轻微开裂。这个问题在高速生产线中很常见,因为在热封尚未稳定或冷却时间过短的情况下,薄膜会通过生产线。为了在不影响速度的情况下实现更好的粘合效果,延长冷却时间或略微降低热封温度是有益的。
温度-压力平衡不足是另一个影响因素。如果温度设置过高而压力过低,或者反之,密封在加热时可能看起来很牢固,但一旦冷却就会失去完整性。保持这两个参数的平衡至关重要。定期检查封口钳的气压和温度均匀性有助于防止这些异常情况的发生。
密封层剥离也可能由于薄膜层压不合格或包装材料劣质而发生。即使采用正确的密封设置,层间粘合性差的薄膜在冷却时也容易撕裂。为了降低这种风险,必须与信誉良好的薄膜供应商合作,并定期对进料进行质量检测。
为了有效解决此问题,应在冷却后进行爆破和密封强度测试,而不仅仅是在密封后立即进行。验证温度-压力平衡、调整冷却段设置并评估薄膜质量至关重要。通过确保适当的校准和材料管理,可以成功避免冷却后密封泄漏,从而生产出兼具性能和美观标准的耐用防漏包装袋。
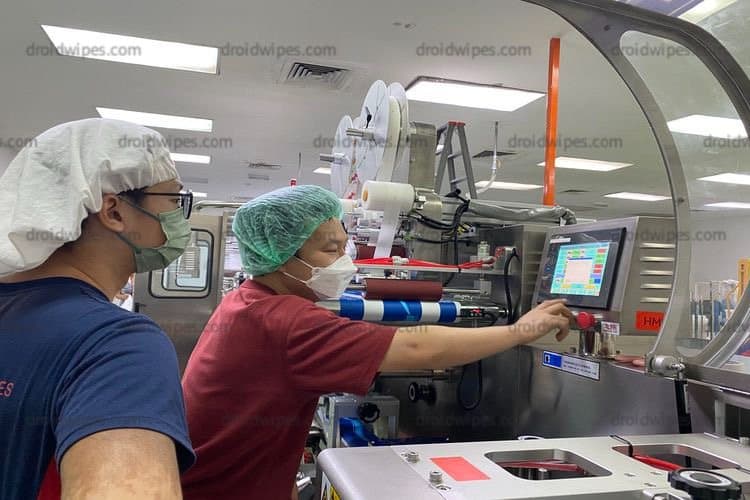
在湿巾包装中,刀片污染和产品堆积是常见问题,尤其是在高速生产线上,因为在液体灌装和密封后会立即进行切割。随着时间的推移,诸如乳液、薄膜涂层和细小纤维碎片等残留物会堆积在切割刀片和其他部件上。这些堆积不仅会降低切割精度,还会导致边缘不平整、薄膜粘附问题,并延长机器停机清洁时间。
造成这一问题的主要原因是薄膜表面残留过多的液体。如果在润湿或填充过程中未能仔细调节乳液分配系统,过多的溶液可能会飞溅或溢出到切割和密封区域。当这些液体接触到刀片时,会形成粘稠的堆积物,从而影响切割效率。一个实用的解决方案是优化填充喷嘴的位置和时间,确保乳液均匀分布在湿巾堆上,而不会溢出到薄膜路径或接缝边缘。
另一个严重问题源于切割区域附近的排气或吸力不足。如果纤维、薄膜碎片或液滴无法有效清除,它们往往会粘附在刀片表面。这些积聚物会增加热量和摩擦力,导致切割不均匀或粗糙。安装或维护局部吸气或真空系统可以显著减少切割器附近的碎屑和湿气。
劣质或不合适的薄膜涂层也会加剧刀片污染。某些类型的薄膜可能会受热软化,留下熔化的残留物粘附在刀片上。使用具有防粘涂层或稳定耐热性的薄膜,有助于延长切割间隔,无需频繁清洁。
要解决这些问题,请定期检查切割刀片,并使用无绒布和合适的溶剂进行清洁。建议使用不粘刀片或特氟龙涂层刀片,以最大程度地减少粘性。除了定期清洁和维护外,确保刀片机构得到适当的润滑,将有助于提高性能、切割更锋利、减少生产停机时间,从而保持包装流程的可靠性和效率。
大多数密封和切割问题都源于轻微的错位、污染物或温度波动。预防这些问题的最佳方法是通过操作人员培训、预防性维护和定期监测。
通过定期进行质量检查并详细记录您的标准,您可以确保生产线上出厂的每个包装袋都符合最高的耐用性和美观标准。这不仅可以保护您的产品,还能维护您的企业声誉。
为什么我的湿巾袋密封看起来完好,但有时还是会漏水?
这通常是由于温度和压力不平衡,或密封后冷却时间不足造成的。薄膜冷却时会收缩,如果密封不完全,可能会出现小孔,最终导致泄漏。
包装时封口膜起皱的原因有哪些?
薄膜起皱最常见的原因是滚筒对准或薄膜张力不当。由于张力过松或不均匀,薄膜进给不规则,导致封口处出现折叠或起皱。
如何修复切割与印刷注册标记的错位?
重新校准送料单元和裁切单元之间伺服的同步性。清洁光电传感器,确保打印标记正确对齐和对比度。常见的错位原因包括伺服延迟和传感器误判。
为什么我进行拉力测试时密封很容易剥开?
低温、压力不均匀或密封面受污染(例如乳液或灰尘)是导致密封性不佳的主要原因。请确保压力分布均匀,清洁钳口,并缓慢升温。
什么原因导致包装袋过度密封或边缘烧焦?
当温度、保压时间或密封压力过高时,会发生过度密封。确保上下密封钳口正确对齐,并根据需要逐步调整规格。
为什么我的袋子边缘呈锯齿状而不是整齐的?
这表明刀片发粘或钝了。为了确保切割干净、准确,必须定期清洁、重磨或更换切割刀。
如何防止包装袋内出现气泡或滞留空气?
保持薄膜张力恒定,调整乳液喷嘴位置,确保填充均匀。也可以通过安装吸力或排气装置来消除气泡。
我应该多久清洁一次密封和切割站?
理想情况下,每班清洁一次,如果使用粘性配方,则清洁频率更高。预防性清洁可避免积垢堆积,有助于防止刮刀污染或密封性减弱。
薄膜质量差会影响封切吗?
当然。热封层不兼容、厚度不均匀或层压强度低都可能导致封口不牢、烧焦或切割不均匀。生产前,务必确认薄膜规格。
保持密封和切割一致性的最佳做法是什么?
每天测试切割精度和封口强度,验证传感器校准,经常清洁钳口和刀片,并保持恒温和压力管理。预防性维护可减少停机时间,确保稳定生产。
 Izmir, Turkey
 Zhengzhou, China
 Seoul, South Korea
 Delhi, India